
Просмотры: 0 Автор: Редактор сайта Время публикации: 12.09.2026 Происхождение: Сайт
Асимметричные стопки слоев, тяжелые медные пластины и температурные отклонения во время изготовления неизбежно приводят к короблению печатной платы различной степени. Деформация подложки, проявляющаяся в виде изгиба или скручивания, создает серьезную механическую проблему в начале сборки по технологии поверхностного монтажа (SMT). Когда доска не может сидеть идеально ровно, это нарушает герметичность соединения трафарета с платой, известную как прокладка. Плохая прокладка напрямую коррелирует с высоким уровнем дефектов поверхностного монтажа. Микроскопический зазор между фольгой-трафаретом и медной площадкой позволяет паяльной пасте просачиваться под отверстия, что приводит к образованию перемычек на компонентах с малым шагом. И наоборот, неравномерное разделение приводит к недостаточному объему пасты. Эти ошибки печати увеличивают количество дефектов, снижая рентабельность производства и вынуждая к интенсивной ручной доработке. Хотя для прототипирования существуют ручные обходные пути, такие как запись на пленку, высокопроизводительные производственные линии требуют системного вмешательства. Продвинутый Принтер для печатных плат механически и алгоритмически нейтрализует коробление перед нанесением пасты.
Прокладка имеет решающее значение: эффективная компенсация коробления восстанавливает плотный контакт между трафаретом и печатной платой, предотвращая затекание паяльной пасты под отверстия трафарета.
Аппаратные решения: высокоточные принтеры используют динамическое управление осью Z, программируемые вакуумные инструменты и усовершенствованный зажим кромок для физического выравнивания деформированных подложек во время печати.
Интеграция программного обеспечения и машинного зрения: современное оборудование использует 2D/3D оптический контроль и алгоритмическую регулировку смещения для динамического выравнивания апертур, компенсируя растяжение или искажение, вызванное сплющиванием платы, а также отслеживая коробление трафарета.
Окупаемость инвестиций в оборудование. Инвестиции в мощный автоматический трафаретный принтер напрямую снижают затраты на доработку и повышают конечную производительность, оправдывая капитальные затраты на многокомпонентные или сложные сборки.
Отраслевые стандарты, такие как IPC-A-600, определяют допустимые пределы деформации голой платы. Для стандартных применений SMT максимально допустимый изгиб и скручивание составляют 0,75%. Поскольку миниатюризация компонентов приближается к метрическим пакетам 01005 и 0201, даже коробление в пределах этого жесткого допуска нарушает процесс печати. Базовым показателем успеха для современной сборочной линии является уровень брака менее 50 PPM. Для достижения этой цели требуется оборудование, которое устраняет неровности основы без ущерба для однородности объема пасты.
Доски деформируются из-за фундаментального поведения материала. Основной причиной является несоответствие коэффициента теплового расширения (CTE). Различные материалы в стопке подложек расширяются и сжимаются с разной скоростью во время отверждения или оплавления, создавая внутреннее напряжение. Асимметричные конструкции усугубляют ситуацию. Плата, имеющая сплошную медную заземляющую пластину с одной стороны и редкие сигнальные дорожки с другой, естественным образом прогибается. Неправильные условия хранения также играют свою роль. Когда материал FR4 впитывает влагу из-за высокой влажности, он деформируется, не дойдя до сборочной линии.
Деформированная доска фундаментально меняет механику переноса пасты во время цикла печати. При вогнутой деформации края доски располагаются выше центра. Когда ракель оказывает давление вниз, трафарет не может полностью соприкасаться с центральными подушечками. Этот зазор позволяет паяльной пасте вытекать наружу, вызывая перемычки и замыкания. При выпуклой деформации центр располагается выше краев. Ракель прижимает трафарет вниз, но после отпускания доска преждевременно отскакивает назад. Такое раннее отделение неравномерно вытягивает пасту из отверстий, оставляя на контактных площадках недостаточный объем припоя.
Ниже показано, как направление коробления влияет на конкретные дефекты печати:
Тип деформации |
Физическое поведение во время печати |
Первичный дефект паяльной пасты |
Отказ SMT в нисходящем направлении |
|---|---|---|---|
Вогнутая (края высокие) |
Плохая центральная прокладка; трафарет плавает над подушечками. |
Растекание пасты, размазывание, чрезмерный объем. |
Мостовые, шорты на микросхемах с мелким шагом. |
Выпуклый (центр высокий) |
Преждевременный отрыв; доска возвращается рано. |
Недостаточный объем, загнутые уши, забитые отверстия. |
Сухие швы, открытые соединения, надгробия. |
Поворот (диагональ) |
Непостоянное давление швабры на протяжении всего хода. |
Переменная громкость в разных квадрантах доски. |
Непредсказуемый выход, локальные требования к доработке. |
Несоответствие объемов на этапе печати приводит к серьезным сбоям на последующих этапах. Утечка пасты создает физические перемычки, которые замыкают соседние контакты на компонентах с мелким шагом. Недостаточный объем приводит к сухим швам или открытым соединениям. Неравномерное отложение пасты приводит к неравномерности сил смачивания во время оплавления. Этот дисбаланс физически поднимает небольшие пассивные компоненты в вертикальное положение, создавая надгробие. Устранение этих ошибок после оплавления требует дорогостоящей ручной доработки и сопряжено с риском термического повреждения окружающих компонентов.
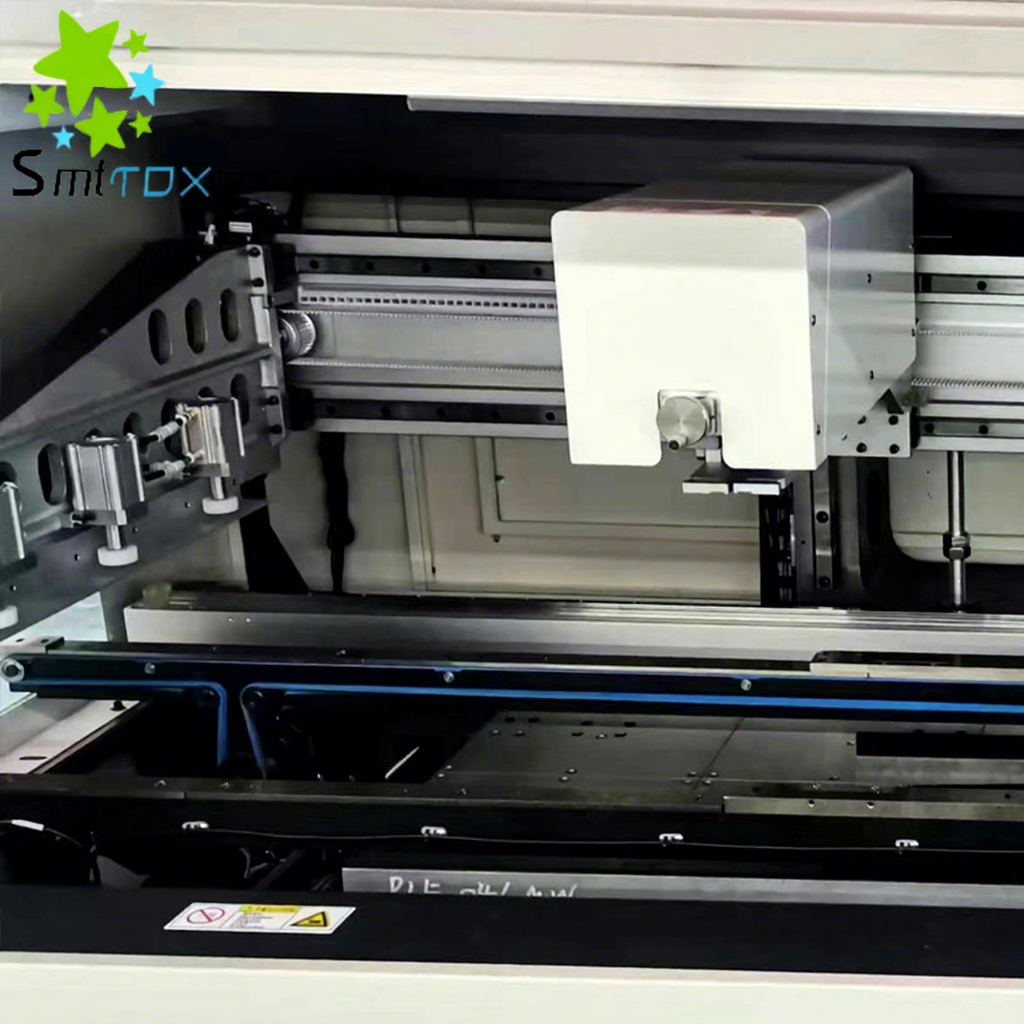
Для закрепления деформированной подложки требуется нечто большее, чем стандартные краевые направляющие. Высокоточные машины используют моторизованные верхние зажимы и боковые зажимы. Эти механизмы прочно захватывают края доски, не вторгаясь в область печати. Ультратонкие зажимы из фольги обеспечивают надежную фиксацию, сохраняя при этом почти нулевой профиль, предотвращая зацепление лезвия швабры за фурнитуру. Этот безопасный периметр создает основу для стабилизации деформированной доски.
Внутренняя поддержка обеспечивает фактическое выравнивание. Программируемые блоки вакуумной поддержки и специальные штифты для инструментов управляют топографией платы. Для выпуклого коробления вакуумные блоки активно притягивают центр подложки к жесткой опорной матрице. Для вогнутого коробления стратегически расположенные инструментальные штифты подталкивают провисающий центр вверх. Эта комбинация вытягивания и толкания приводит подложку во временное, искусственно плоское состояние.
Последовательность действий по стабилизации сильно деформированной доски обычно следующая:
Захват края: конвейер останавливает доску, а боковые фиксаторы выравнивают ее по фиксированной направляющей.
Подъем по оси Z: инструментальный стол поднимает вакуумные блоки и опорные штифты до нижней части подложки.
Верхний зажим: моторизованные зажимы для фольги разворачиваются по краям доски, чтобы зафиксировать периметр на месте.
Включение вакуума: активируются программируемые зоны вакуума, притягивая деформированные секции к матрице инструментов.
Проверка: система технического зрения подтверждает, что доска плоская и готова к печати.
Различные профили коробления требуют определенных стратегий обработки инструментов. Вот сравнение распространенных вариантов инструментов, используемых для стабилизации подложек:
Тип инструмента |
Основная функция |
Лучше всего использовать для |
Ограничения |
|---|---|---|---|
Магнитные опорные штифты |
Обеспечивает жесткую поддержку вверх против давления швабры. |
Вогнутая коробление, тяжелые доски, двусторонняя сборка. |
Невозможно устранить выпуклую деформацию; требует ручного размещения. |
Программируемые вакуумные блоки |
Прижимает подложку к жесткой матрице. |
Выпуклая основа, тонкие основы, гибко-жесткие плиты. |
Требуются свободные участки на нижней стороне для обеспечения вакуумной герметизации. |
Выделенные приспособления для маршрутизации |
Изготовленные по индивидуальному заказу пластины, удерживающие всю плату. |
Чрезвычайная деформация, специализированные производственные линии с большими объемами. |
Высокая стоимость и нулевая гибкость для смешанных производственных сред. |
Моторизованные зажимы для фольги |
Крепит верхние края доски к направляющим конвейера. |
Завивка кромок, стабилизация периметра во время отламывания. |
Немного уменьшает площадь печати по краям доски. |
Движение по оси Z определяет, как плата встречается с трафаретом и как он отделяется. Прецизионные двигатели оси Z контролируют точную скорость разделения, известную как отрыв. Контролируемая многоступенчатая отломка предотвращает появление дефектов на деформированных досках. Если доска отпустится слишком быстро, внезапный возвратный эффект размывает пасту. Медленное, контролируемое разделение обеспечивает чистое высвобождение пасты со стенок отверстия, предотвращая образование зазубрин и выступов пасты.
Давление швабры должно соответствовать состоянию доски. В системах давления швабр с замкнутым контуром используются тензодатчики для контроля и поддержания постоянного усилия, направленного вниз. Когда швабра перемещается по неровному рельефу сильно деформированной доски, система динамически регулирует давление. Это гарантирует, что лезвие протирает трафарет по всей поверхности, нанося необходимое количество паяльной пасты в каждое отверстие, независимо от локализованных выступов или впадин.
Выравнивание деформированной доски приводит к растяжению ее размеров. Когда изогнутую доску распрямляют, расстояние между площадками немного меняется. Цифровые камеры микроскопа высокого разрешения измеряют точное положение контрольных меток на доске. Машина сравнивает эти фактические координаты с ожидаемыми данными Гербера, чтобы рассчитать точную степень искажения размеров.
После расчета растяжения машина корректирует выравнивание трафарета по осям X, Y и Theta, чтобы оно соответствовало новым временным местоположениям контактной площадки. Такое динамическое смещение обеспечивает идеальное совмещение отверстий с растянутой подложкой. Усовершенствованные системы технического зрения также определяют деформацию трафарета. Они контролируют трафаретную фольгу, чтобы гарантировать, что давление со стороны деформированной печатной платы не приведет к необратимой деформации или растяжению металлической маски во время цикла печати.
Точная печать требует огромной структурной жесткости. Чугунная или прочная сварная рама не позволяет вибрациям, вызванным машиной, усугублять неравномерность печати. При работе с деформированными досками машина применяет значительную физическую силу с помощью вакуумных блоков и зажимов. Жесткая рама гарантирует, что эта сила выравнивает доску, а не сгибает саму машину.
Точность двигателя напрямую влияет на точность центровки. Линейные моторные приводы в сочетании с субмикронными оптическими энкодерами обеспечивают необходимую повторяемость. Когда система технического зрения рассчитывает микроскопическое смещение, чтобы компенсировать растяжение доски, двигатели должны выполнить эту регулировку безупречно. Стандартные системы с ременным приводом часто вызывают люфт, нарушая точное выравнивание, необходимое для искаженных носителей.
Возможности оборудования полностью зависят от интеллектуального программного обеспечения. Операторам необходимы интуитивно понятные интерфейсы для программирования определенных последовательностей вакуумирования и давления зажима. Сильно деформированная плата может потребовать поэтапной вакуумной обработки, чтобы избежать микротрещин подложки. Передовое программное обеспечение позволяет инженерам создавать собственные профили коробления для конкретных конструкций плат.
Эффективное программное обеспечение для компенсации коробления должно включать:
Программируемые вакуумные зоны, которые активируются последовательно, чтобы предотвратить нагрузку на доску.
Настраиваемые профили отрыва, которые регулируют скорость разделения в зависимости от вязкости пасты и толщины плиты.
Алгоритмы автоматической компенсации реперного растяжения, которые пересчитывают смещения X/Y в режиме реального времени.
Возможности регистрации данных для отслеживания тенденций коробления в различных партиях плат.
Проверка качества печати немедленно предотвращает последующие дефекты. Машины, оснащенные встроенными системами 2D или 3D контроля, имеют огромное преимущество. Эти системы сканируют доску сразу после разделения. Они проверяют объем пасты, обнаруживают перемычки и выявляют зачерпывание. Этот непосредственный цикл обратной связи проверяет эффективность параметров компенсации коробления, прежде чем плата перейдет к размещению компонентов.
Использование машины высокого уровня в качестве эталона иллюстрирует эти концепции на практике. А Принтер GKG для печатных плат представляет собой отраслевой стандарт для устранения серьезных короблений в условиях больших объемов печати. Эти машины оснащены специализированными системами очистки, которые поддерживают чистоту нижней стороны трафарета и предотвращают размазывание пасты с деформированных досок. Они используют расширенный 2D-контроль для мгновенного выявления дефектов. Их гибкие конфигурации инструментов позволяют операторам быстро развертывать целевую вакуумную поддержку, эффективно нейтрализуя сложные деформации скручивания и изгиба.
Внедрение расширенной компенсации коробления приводит к специфическим производственным реалиям. Усовершенствованный зажим, многоступенчатая вакуумная стабилизация и многоточечная проверка зрения увеличивают общее время цикла на несколько секунд. Руководители производства должны сбалансировать требования к производительности с необходимостью печати без дефектов. Хотя принтер работает немного медленнее, устранение последующих доработок и брака приводит к повышению общей эффективности линии и повышению производительности.
Ан Автоматический трафаретный принтер выполняет механическое выравнивание, но остается необходимым дополнительный дизайн трафарета. Понижающие трафареты устраняют локальную деформацию вокруг тяжелых компонентов. Нанопокрытия, нанесенные на трафаретную фольгу, улучшают отделение пасты, снижая риски, связанные с преждевременным откалыванием выпуклых досок. Оптимизированная конструкция отверстий, например, закругленные углы, обеспечивает равномерную передачу объема даже при неоптимальных условиях уплотнения.
Чтобы поддерживать точность систем компенсации коробления, предприятия должны соблюдать строгие протоколы технического обслуживания. А Принтер для печатных плат не может компенсировать искажение платы, если ее собственная механическая основа нарушена.
Перемещение по оси Z: Ежемесячно проверяйте параллельность между столом для инструментов и рамкой трафарета с помощью прецизионного циферблатного индикатора.
Очистка вакуумной системы: еженедельно проверяйте и очищайте вакуумные шланги и опорные блоки, чтобы предотвратить ухудшение силы всасывания паяльной пасты или остатков флюса.
Калибровка ракеля: Ежеквартально калибруйте датчики нагрузки на головке ракеля, чтобы убедиться, что запрограммированное давление соответствует фактической физической силе, приложенной к трафарету.
Проверка системы технического зрения: пропустите через машину стеклянную калибровочную пластину, чтобы проверить точность алгоритмов реперного растяжения и выравнивания камеры.
Проверка зажимов: проверьте моторизованные краевые зажимы на предмет износа и замените ультратонкую фольгу, если она погнута или повреждена, так как это приведет к неравномерному уплотнению краев.
Обучение операторов не менее важно. Техники должны знать, как правильно настроить вакуумные блоки и инструментальные штифты. Неправильное размещение на сильно деформированной плате создает концентрацию напряжений, приводящую к микротрещинам в подложке FR4 или повреждению внутренних дорожек.
Чтобы эффективно нейтрализовать влияние деформации подложки на производительность сборки, выполните следующие действия:
Проанализируйте текущие данные о дефектах, чтобы выявить конкретные линейки продуктов, страдающие от растекания пасты или недостаточного объема, вызванного плохой прокладкой.
Оцените существующее печатное оборудование на предмет программируемого управления по оси Z, давления ракеля с обратной связью и возможностей динамической вакуумной оснастки.
Запланируйте пробное испытание концепции с поставщиком, использующим наиболее сильно деформированные голые платы вашего предприятия, чтобы проверить механическое сплющивание и алгоритмическое выравнивание.
Интегрируйте встроенную 2D- или 3D-проверку после печати для проверки объема пасты сразу после печати.
Обучите своих операторов правильному размещению вакуумных блоков и инструментальных штифтов, чтобы предотвратить микротрещины подложки во время процесса зажима.
Ответ: Стандартные допуски IPC диктуют максимальный изгиб и скручивание 0,75 % для применений SMT. Усовершенствованные принтеры раздвигают эти границы, используя специальные вакуумные инструменты и агрессивный зажим. Однако чрезмерная деформация, превышающая 1%, создает серьезные риски для последующего размещения компонентов, даже если этап печати пройдет успешно.
Ответ: Приклеивание платы к обратной стороне трафарета — это обходной путь вручную, который подходит только для небольших объемов прототипирования. В производственных средах это приводит к неприемлемой изменчивости, вызывает образование неровностей пасты при ручном разделении и приводит к огромным задержкам во время цикла. Он не может заменить автоматизированный механический зажим.
Ответ: Давление швабры адаптирует лезвие к неровному рельефу. Программируемая система ракеля с замкнутым контуром обеспечивает прилегание лезвия к трафарету на деформированной основе. Это динамическое давление предотвращает проскальзывание пасты в локальных впадинах и не позволяет лезвию вычерпывать пасту из высоких точек.
Ответ: Автоматизированные станки используют вакуумное опускание, моторизованный зажим кромок и алгоритмическое выравнивание изображения для динамической адаптации к топографии платы. Ручные крепления трафаретов жесткие и нерегулируемые. Они не могут выровнять доску или компенсировать размерное растяжение, которое возникает, когда деформированную доску распрямляют.
О: Нет. Хотя расширенная печать решает проблемы с нанесением пасты, такие как перемычки и разрывы, это только первый шаг. Доска, насильно сплющенная во время печати, после отпускания возвращается в деформированное состояние. Это пружинение все равно может вызвать смещение компонента или его разрушение во время процесса оплавления.


