Просмотры: 0 Автор: Редактор сайта Время публикации: 9 октября 2026 г. Происхождение: Сайт
Представьте себе этот сценарий в загруженном производственном цехе. Полным ходом идет крупносерийное производство. Размещающие машины ведут огонь на максимальной скорости. Внезапно мигающий красный свет останавливает всю линию. Виновником является единственная перепутанная печатная плата в самом начале процесса сборки. Такие, казалось бы, незначительные ошибки подачи приводят к катастрофическим простоям, повреждению дорогостоящих компонентов и серьезным узким местам производства.
Оборудование для загрузки плат, часто работающее бесшумно в начале линии, является настоящим незамеченным героем процесса сборки с технологией поверхностного монтажа. Абсолютной основой высокопроизводительной и прибыльной производственной линии является бесперебойная и бесперебойная поставка необработанных плат. Поддержание этой стабильной подачи доски происходит не случайно. Это требует сложного сочетания точной механики, интеллектуальных сенсорных технологий и правильного выбора оборудования. В этом подробном руководстве рассказывается, как автоматизированные погрузочные системы достигают непоколебимой стабильности. Мы опишем практические стратегии устранения распространенных проблем с кормлением и выделим важные функции, которые необходимо оценить при модернизации вашего производственного объекта.
Ключ к успеху — точность: в современных системах загрузки используются усовершенствованные оптические датчики и шаговые двигатели, обеспечивающие точное выравнивание магазина, эффективно предотвращающие застревание и двойную подачу.
Технологии имеют значение: выбор между традиционным толкателем и вакуумным всасывающим механизмом во многом зависит от конкретной толщины доски, материала и восприимчивости к царапинам на поверхности.
Line Synergy: для достижения максимальной эксплуатационной эффективности загрузочное устройство должно беспрепятственно взаимодействовать с последующим оборудованием через стандартные протоколы SMEMA.
Профилактическое обслуживание. Регулярная очистка датчиков и механическая калибровка являются обязательными методами поддержания долгосрочной стабильности кормления.
Разумная покупка: при выборе нового оборудования отдавайте предпочтение конкретным характеристикам, таким как выбор нескольких шагов, интуитивно понятные сенсорные экраны и прочная конструкция рамы.
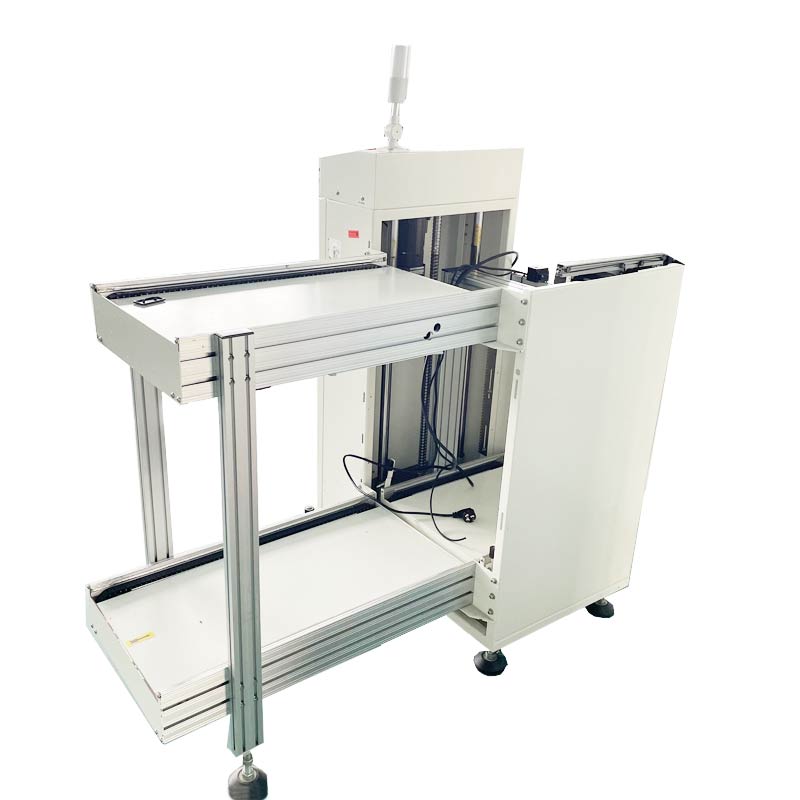
По своей сути, smt pcb loader — это автоматизированная машина, предназначенная для беспрепятственной подачи пустых печатных плат со стопки журнальных стеллажей непосредственно в принтер для паяльной пасты или соединительный конвейер. Выступая в качестве привратника всей производственной линии, это оборудование диктует первоначальный ритм и темп процесса.
Истинная цена нестабильности кормления выходит далеко за рамки кратковременной паузы в производстве. Когда доска входит в линию под небольшим углом или не в темпе, волновой эффект становится немедленным и дорогостоящим. Принтеры с паяльной пастой неправильно выравнивают трафареты, что приводит к ухудшению паяных соединений. Последующие машины для захвата и размещения не распознают реперные метки. Это приводит к неправильному расположению компонентов или полной остановке машины. Застрявшие платы, оставленные на конвейерах, приводят к высыханию паяльной пасты, что приводит к неизбежным доработкам и браку материалов.
Переход от ручной обработки досок к полностью автоматизированной системе эффективно устраняет эти риски. Люди-операторы вводят такие переменные, как непостоянная скорость загрузки, физическое смещение и постоянная опасность электростатического разряда. Автоматизированная система полностью исключает человеческий фактор из уравнения. Он обрабатывает каждый материал с рассчитанной деликатностью и обеспечивает идеально согласованное время цикла, что позволяет последующим машинам работать с максимальной теоретической производительностью.
Для достижения безупречного переноса плат требуется симфония механических и электронных компонентов, работающих в идеальной гармонии. Внутренняя архитектура современного Машина для загрузки печатных плат опирается на три основных принципа, гарантирующих стабильность в цехе.
Прежде чем доску переместить, ее необходимо точно обнаружить. Высокопроизводительные погрузчики используют сеть фотоэлектрических и лазерных датчиков для проверки наличия доски, измерения толщины и подтверждения точного расположения в слоте магазина. Думайте об этом как о невидимой сети безопасности. Если доска деформирована или расположена под углом, эти оптические датчики немедленно обнаруживают аномалию. Они активно предотвращают включение толкающего механизма, предохраняя деликатный носитель от придавливания к стенкам магазина.
После того, как доска готова к переносу, стойку для журналов необходимо установить с предельной точностью. Механизм лифта обычно приводится в действие промышленным ПЛК премиум-класса и надежными шаговыми двигателями в сочетании с прецизионными шариковыми винтами. Эта установка перемещает стойку вверх или вниз с невероятной точностью. Стандартные промышленные агрегаты предлагают выбор шага шага 10 мм, 20 мм, 30 мм или 40 мм для соответствия компонентам различной высоты. Такое моторизованное выравнивание гарантирует, что конкретный паз, удерживающий следующую доску, находится на идеальном уровне с направляющими выходного конвейера. Даже миллиметр вертикального отклонения приводит к застреванию передней кромки конвейерных рельсов.
Фактическая физическая передача осуществляется с помощью пневматического или моторизованного толкателя. Вместо внезапного толчка усовершенствованные механизмы применяют контролируемую, постепенную силу. Операторы точно настраивают скорость тяги и пневматическое давление через интерфейс машины, обычно поддерживая рабочее давление воздуха в пределах от 0,4 до 0,6 МПа. Такой подход с мягким прикосновением предотвращает сильные удары, которые могут разрушить хрупкие материалы FR4 или повредить чувствительные компоненты, установленные на краях.
Не все печатные платы одинаковы, и машины не предназначены для их работы. Выбор правильного метода переноса имеет решающее значение для предотвращения физического повреждения и поддержания высоких урожаев. Давайте посмотрим на прямые различия между двумя основными технологиями.
Особенность |
Традиционный погрузчик толкающего типа |
Вакуумный погрузчик |
|---|---|---|
Основной механизм |
Механическая рука толкает доску горизонтально |
Пневматические насадки поднимают доску вертикально. |
Уровень трения |
Умеренный контакт с краями и скольжение |
Нулевое трение скольжения |
Лучше всего подходит для |
Стандартный жесткий FR4, тяжелые доски, высокоскоростные линии |
Ультратонкие платы, гибкие схемы, чувствительная отделка |
Время цикла |
Чрезвычайно быстро |
Немного медленнее, хорошо контролируемый |
Если посмотреть на последние тенденции в отрасли, то быстрый переход к миниатюризации продукции фундаментально изменил требования к обращению с картоном. Поскольку электромобили и серверы искусственного интеллекта требуют все более плотной архитектуры, производители работают с подложками тоньше 0,4 мм. Отраслевые аналитики отмечают, что эти ультратонкие межблочные платы с высокой плотностью очень чувствительны к микротрещинам и короблению под напряжением во время традиционного механического воздействия. Следовательно, на рынке наблюдается явный сдвиг в сторону гибридных и вакуумных систем загрузки. Предприятия вкладывают значительные средства в технологии обработки без стресса, чтобы гарантировать, что механизмы подачи не станут узким местом для электронных разработок следующего поколения.
Стабильная производственная линия требует идеального баланса на обоих концах экосистемы. В то время как загрузчик действует как пусковой пистолет, подающий голые платы в принтер, автоматический разгрузчик печатных плат ждет на финише, чтобы безопасно получить полностью собранную продукцию. Если эти две конечные точки не синхронизированы, вся средняя часть линии будет страдать от резких остановок и запусков.
Эта синхронизация достигается посредством универсальных протоколов связи. Используя стандартные 14-контактные кабели связи, загрузчик постоянно обменивается данными с принтером для паяльной пасты, а разгрузчик — с печью оплавления. Загрузчик будет толкать доску только тогда, когда получит сигнал готовности от принтера, подтверждающий, что конвейер свободен. Это цифровое рукопожатие предотвращает катастрофические столкновения, когда две платы могут оказаться в одном и том же машинном пространстве.
Согласование времени цикла не менее важно. Опытные инженеры программируют как загрузочные, так и разгрузочные устройства так, чтобы время цикла соответствовало времени цикла самой медленной машины на линии. Регулируя начальную подачу картона в соответствии с реальным узким местом, производители избегают создания искусственных пробок на конвейерах. Это приводит к плавному и непрерывному потоку продукта.
Даже самое современное оборудование сталкивается с сбоями в заводских условиях. Знание того, как быстро диагностировать и решать эти проблемы, жизненно важно для минимизации времени простоя.
Одна из наиболее частых проблем, с которыми сталкиваются операторы, — это застревание доски на полпути из магазина. Обычно это вызвано сильной деформацией голых плат, неправильной регулировкой ширины слота магазина или скоплением мусора внутри пазов стойки. Чтобы решить эту проблему, операторы должны регулярно проверять поступающие голые платы на предмет чрезмерной деформации. При изготовлении новой партии физически проверьте натяжение, вручную вставив доску в прорезь магазина. Он должен свободно скользить с минимальным люфтом из стороны в сторону.
Иногда машина пытается подать две тонкие доски одновременно. Это происходит из-за слипания досок из-за статического электричества, эффекта вакуума между полированными поверхностями или неисправности датчика определения толщины. Установка верхних ионизаторов рядом с погрузочной станцией эффективно нейтрализует налипание статического электричества. Если проблема не устранена, необходима повторная калибровка оптических датчиков толщины для точного распознавания одного профиля доски.
Если доски постоянно поступают на следующий конвейер под перекошенным углом, основная причина часто кроется в изношенных механических компонентах или плохом выравнивании машины. Со временем ремни толкателей растягиваются, а направляющие изнашиваются. Операторам следует использовать прецизионный пузырьковый уровень, чтобы обеспечить идеально горизонтальное положение рамы машины. Осмотрите мягкий наконечник толкателя на предмет неравномерного износа и замените его, если он больше не контактирует заподлицо с краем доски.
Когда придет время модернизировать ваш объект, навигация по множеству доступных вариантов может оказаться сложной задачей. Сосредоточение внимания на конкретных характеристиках, а не на абстрактных функциях, гарантирует, что вы выберете машину, способную обеспечить долгосрочную стабильность.
Линии больших объемов значительно выигрывают от мощных загрузчиков, способных одновременно вмещать до трех стандартных магазинов. Ищите машины, которые поддерживают широкий диапазон размеров печатных плат. Универсальное устройство должно легко обрабатывать стандартные доски размером от 50x50 мм до 330x250 мм. На предприятиях, производящих серверные или автомобильные платы, убедитесь, что машина поддерживает расширенный режим, поддерживающий размеры до 460x330 мм.
Человеко-машинный интерфейс является мостом между оператором и сложной механикой. Надежное устройство должно иметь надежный промышленный контроллер в сочетании с сенсорным экраном высокого разрешения. Требуются системы, предлагающие интуитивное считывание кодов неисправностей с помощью визуальных диаграмм, а не загадочных числовых ошибок. Возможность сохранять и мгновенно вызывать рабочие рецепты для плит разных размеров имеет решающее значение для быстрой смены продукта.
Никогда не недооценивайте важность чистой массы. Тяжелая и устойчивая рама, изготовленная из толстой стали, необходима для гашения микровибраций, создаваемых расположенными поблизости машинами для укладки или заводскими вилочными погрузчиками. Жесткое шасси гарантирует, что точное выравнивание между стойкой для магазинов и конвейером остается абсолютным, что напрямую способствует бесперебойной стабильности подачи.
Стабильная производительность требует постоянного ухода. Внедрение структурированного графика технического обслуживания — лучшая защита от неожиданных поломок на производстве.
Ежедневно операторы должны уделять внимание контролю окружающей среды и исправности датчиков. Протрите все оптические и лазерные датчики изопропиловым спиртом, чтобы удалить пыль и частицы паяльной пасты. Уровни пневматического давления должны быть проверены на соответствие спецификациям производителя. В рабочей зоне не должно быть мусора, который может попасть в охлаждающие вентиляторы.
Ежемесячное и ежеквартальное обслуживание глубже погружает в механические системы. Специалисты по техническому обслуживанию должны смазывать ходовые винты, линейные направляющие и цепи лифта соответствующей промышленной смазкой. Осмотрите пневматические цилиндры и толкающие механизмы на предмет утечек воздуха, которые нарушают постоянство тяги. Убедитесь, что все кабели связи надежно закреплены и не изношены.
Комплексное обучение операторов так же важно, как и техническое обслуживание механического оборудования. Даже самое технологичное оборудование выходит из строя, если операторы с силой вставляют магазины в ствольную коробку или пренебрегают правильной регулировкой ширины гусеницы. Культивирование культуры осторожного и продуманного взаимодействия с машинами обеспечивает долговечность ваших инвестиций.
Поддержание стабильной подачи плит в начале производственной линии – это не вопрос удачи. Это прямой результат точного машиностроения, интеллектуальных технологий и добросовестной практики эксплуатации. Понимая основные механизмы вашего загрузочного оборудования, выбирая правильную технологию обработки для конкретных материалов и строго соблюдая графики технического обслуживания, вы можете устранить узкие места, которые мешают плохо управляемым сборочным линиям.
Инвестиции в высококачественное погрузочное оборудование и синхронизированную автоматизированную систему разгрузки быстро окупаются. Защищая хрупкие компоненты, обеспечивая бесперебойную связь между машинами и поддерживая работу линии на оптимальных скоростях, вы максимизируете время безотказной работы и общую производительность всей вашей производственной операции.
Мы рекомендуем вам критически оценить текущую настройку управления платами. Если вы сталкиваетесь с частыми замятиями, микроцарапинами на чувствительных платах или необъяснимыми остановками линии, пришло время для обновления. Для получения надежного и высокопроизводительного оборудования мы настоятельно рекомендуем изучить решения, доступные на сайте https://www.smtwenzhan.com. Их полный каталог передовых систем обработки картона идеально подходит для оптимизации вашей производственной линии и вывода эффективности производства на новый уровень.
Загрузчик подает голые платы на производственную линию в самом начале процесса, обеспечивая стабильную подачу материала в принтер для паяльной пасты. И наоборот, разгрузчик расположен в конце линии, где он аккуратно собирает готовые спаянные сборки и надежно укладывает их в магазины для безопасной транспортировки или окончательной проверки.
Усовершенствованные машины предотвращают повреждение поверхности за счет использования регулируемой скорости толкания и идеально выровненных направляющих для минимизации трения. Для очень деликатных или ультратонких плит предприятия часто выбирают вакуумные загрузчики. Они аккуратно поднимают доску сверху с помощью пневматических насадок, полностью устраняя трение скольжения, связанное с традиционными механическими толкателями.
Да, современные автоматизированные погрузчики весьма универсальны. Они оснащены электроприводом, регулируемой шириной гусеницы и универсальными зажимными механизмами, которые подходят для магазинов самых разных размеров. Такая гибкость позволяет одной машине обрабатывать все, от крошечных плат мобильных телефонов до больших тяжелых светодиодных осветительных панелей, всего лишь несколькими нажатиями на экран управления.
Совместимость с SMEMA означает, что оборудование соответствует универсальному стандарту связи, используемому в электронной промышленности. Это позволяет погрузчику отправлять и получать основные электронные сигналы готовности или занятости на соседнюю расположенную ниже машину. Эта критическая связь не позволяет погрузчику толкать доску на уже занятый конвейер, тем самым предотвращая столкновения и катастрофические заторы.
Калибровка включает в себя точное выравнивание стойки для магазинов с направляющими конвейера с помощью прецизионного пузырькового уровня. Затем технические специалисты настраивают оптические датчики, чтобы правильно определить конкретную толщину обрабатываемых голых досок. Наконец, давление пневматического толкателя точно настраивается, чтобы обеспечить плавную и последовательную передачу без приложения чрезмерной силы к краю доски.
Падение досок обычно происходит из-за изношенных направляющих, неправильной настройки ширины колеи или недостаточного давления воздуха в цилиндре толкателя. В вакуумных погрузчиках падение может произойти, если присоски изношены, фильтр вакуумного генератора забит пылью или если поверхность доски слишком пористая для обеспечения надлежащего уплотнения.