
Просмотры: 0 Автор: Редактор сайта Время публикации: 13 сентября 2026 г. Происхождение: Сайт
Неправильная установка конвейера приводит к перекосу компонентов, падению плат и чрезмерным простоям при переналадке при сборке с использованием технологии поверхностного монтажа. Производители реализуют самые разные проекты: от микроплат для носимых устройств до массивных объединительных плат для промышленных серверов. Физические размеры и масса этих печатных плат напрямую бросают вызов механическим ограничениям стандартных конвейеров SMT. Транспортная система, настроенная для стандартной панели, с трудом справляется с индексацией тяжелой, слишком большой платы или хрупкой, ультратонкой гибкой схемы. Чтобы поддерживать высокую производительность и минимизировать процент брака, инженеры-технологи должны согласовывать конфигурацию конвейера, системы поддержки плат и выбор оборудования с конкретными размерными реалиями своего портфолио печатных плат. Оптимизация Машина Pick And Place требует относиться к конвейеру не просто как к транспортному механизму, а как к важнейшему точному компоненту.
Размер определяет поддержку. Большим или тонким печатным платам требуется активная центральная поддержка (штифты, блоки или вакуумные инструменты), чтобы предотвратить коробление во время давления по оси Z при размещении компонентов.
Масса меняет импульс: более тяжелые плиты требуют специальных профилей ускорения и замедления на конвейере, чтобы предотвратить смещение компонентов перед оплавлением.
Автоматизация обеспечивает высокую рентабельность инвестиций: для предприятий, работающих с плитами различных размеров, программируемая автоматическая регулировка ширины конвейера и интеграция линий SMEMA/Hermes имеют решающее значение для сокращения времени переналадки.
Специализация оборудования имеет значение. Выбор между гибкой машиной для укладки SMT и высокоскоростной машиной для укладки SMT во многом зависит от соотношения на предприятии стандартизированных панелей и переменных плит нестандартной формы.
Системы машинного зрения должны масштабироваться: доски большого размера вызывают переменные растяжения и теплового расширения, что требует расширенных возможностей распознавания нескольких меток от системы камер машины.
Для определения успешного конвейерного транспорта необходимо выйти за рамки простого перемещения из пункта А в пункт Б. Полностью оптимизированная последовательность транспортировки гарантирует нулевую механическую вибрацию при остановке, точное выравнивание в поле зрения камеры, нулевое повреждение краев платы и плавную передачу на вышестоящие принтеры и последующие печи оплавления. Когда доска попадает в зону размещения, она должна стать жесткой, устойчивой платформой. Любое боковое или вертикальное отклонение во время цикла установки мгновенно сводит на нет микронную точность портальной системы. Мы оцениваем успех по отсутствию дефектов размещения, непосредственно связанных с движением доски, гарантируя, что подложка остается совершенно статичной, в то время как установочные головки работают на максимальной скорости.
При работе с досками толщиной менее 50 мм возникают серьезные проблемы с зазором по краям. Стандартные конвейеры SMT требуют наличия зоны шириной от 3 до 5 мм вдоль параллельных краев для поддержки доски на транспортных лентах. На микроплате замена 10 мм общей ширины ради зазора по краям требует ценного пространства, необходимого для размещения компонентов. Запуск этих досок по отдельности увеличивает риск их скручивания, застревания или падения между рельсами конвейера во время высокоскоростного индексирования.
Панельизация решает это физическое ограничение. Группирование нескольких микроплат в более крупный массив с помощью V-образных надрезов или вкладок маршрутизации создает стандартизированную площадь. Конвейер легко перемещает эту большую панель, не рискуя повредить края. Кроме того, сверхмалые платы обладают очень малой массой и низким физическим профилем. Стандартные механические или базовые оптические датчики часто не обнаруживают их прибытия в зону размещения. Обновление до высокочувствительных лазерных оптических датчиков гарантирует, что машина точно регистрирует наличие легких носителей. Это позволяет избежать использования физических упоров, которые повреждают хрупкие края или заставляют легкие доски прогибаться при ударе.
Доски размером от 100 до 250 мм представляют собой оптимальное место для большинства установочного оборудования. Основной инженерный фокус смещается в сторону максимизации плотности панелей для достижения оптимальной производительности. Вы должны рассчитать наиболее эффективную компоновку массива, чтобы установочные головки работали непрерывно. Это сводит к минимуму время, затрачиваемое на частую индексацию плат, сохраняя максимально высокий коэффициент использования машины.
Плотность должна балансировать с жесткостью панели. Агрессивная трассировка с целью максимизировать количество плат на панель ослабляет общую структуру. Во время высокоскоростного индексирования ослабленная панель прогибается или вибрирует. Когда установочная головка ударяется о вибрирующую плату, компоненты отскакивают или снимают отложения паяльной пасты, особенно легкие корпуса 01005 или 0201. Разработка прочных отрывных петель и поддержание достаточного количества структурных перемычек внутри панели гарантирует, что подложка останется плоской. Он остается стабильным во время агрессивных циклов ускорения и замедления, предотвращая дефекты, вызванные вибрацией.
Обработка досок, превышающих 400 мм, кардинально меняет физику процесса укладки. Гравитация становится основным препятствием. Большая доска, поддерживаемая только краями, естественным образом прогибается в центре под собственным весом. Когда установочная головка прикладывает направленную вниз силу по оси Z для установки компонента, неподдерживаемая плата отклоняется вниз. Когда головка втягивается, доска возвращается в исходное положение. Этот эффект обратного отскока часто приводит к образованию надгробий, смещению компонентов и размазыванию паяльной пасты по контактным площадкам с мелким шагом.
Термическое расширение также усложняет обработку крупных плат. Изменения температуры окружающей среды на заводе вызывают растяжение массивной объединительной платы. Реперная отметка, расположенная на расстоянии 400 мм от исходной точки, слегка смещается из-за этого расширения. Система камер должна компенсировать это растяжение. Он динамически пересчитывает сетку координат, обеспечивая высокую точность размещения на всей обширной площади поверхности. Неучет термического растяжения приводит к кумулятивным ошибкам размещения, которые ухудшаются по мере удаления установочной головки от исходной точки платы.
Механическая адаптация линии к различным форм-факторам начинается с регулировки ширины рельса. Системы с ручным запуском требуют от операторов физического измерения и регулировки направляющих во время каждого переключения. Это приводит к человеческим ошибкам и отнимает ценное производственное время. Моторизованная программируемая регулировка направляющих устраняет это узкое место. Операторы выбирают конкретную рецептуру печатной платы в программном обеспечении, а шаговые двигатели автоматически приводят рельсы в движение до необходимой ширины, обеспечивая повторяемую точность до миллиметра.
Расчет безопасного зазора кромки остается необходимым независимо от метода регулировки. Вы должны убедиться, что никакие компоненты, контрольные точки или элементы паяльной маски не попадают в зону транспортной ленты шириной от 3 до 5 мм. Раздавливание компонента под краем рельса приводит к немедленному выходу платы из строя. Это также может привести к механическому повреждению конвейерных лент и приводных шкивов. Внедрение протоколов связи Hermes или SMEMA позволяет синхронизировать всю линию. Когда машина для размещения подстраивает свои направляющие под новый размер платы, она посылает сигнал вверх по трафаретному принтеру и вниз по потоку в печь оплавления, чтобы автоматически подобрать точную ширину, создавая бесшовный транспортный коридор.
Активная центральная поддержка обязательна для больших, тонких или сильно профилированных панелей. Использование исключительно краевых направляющих гарантирует неприемлемое отклонение оси Z. Магнитные опорные штифты представляют собой гибкое ручное решение. Операторы размещают эти штифты на металлической опорной пластине под конвейером, чтобы закрепить определенные участки доски. Установка штифтов вручную увеличивает время процесса замены. Также существует риск повреждения компонентов нижней части, если оператор неправильно расположит контакты напротив хрупких паяных соединений.
Специальные опорные блоки обеспечивают превосходную стабильность при работе в больших объемах. Эти изготовленные по индивидуальному заказу крепления идеально соответствуют топографии нижней стороны платы. Они обеспечивают непрерывную поддержку, не мешая размещенным компонентам. Для сред с большим количеством смешанных продуктов оптимальным решением являются автоматизированные системы вакуумной поддержки или программируемые матрицы выводов. Машина считывает данные САПР и автоматически устанавливает опорные штифты только в безопасных зонах, свободных от компонентов. Это полностью исключает ручное вмешательство и обеспечивает жесткую поддержку каждой уникальной геометрии доски, предотвращая коробление и не замедляя процесс замены.
Кинематика конвейера определяет, насколько плавно доска попадает в зону укладки. Программное обеспечение машины позволяет инженерам программировать определенные скорости ускорения, транспортировки и замедления. Легкие и жесткие панели хорошо справляются с быстрым индексированием. Конвейер резко ускоряется, перемещает доску на место на высокой скорости и резко останавливается без каких-либо последствий. Это максимизирует общую пропускную способность линии за счет минимизации простоя между установкой плат.
Тяжелые, густонаселенные доски требуют совершенно иного подхода. Большая масса создает значительный импульс. Если тяжелая плата останавливается слишком быстро, инерция приведет к размазыванию влажной паяльной пасты. Ранее установленные компоненты соскальзывают вперед, нарушая выравнивание еще до того, как плата достигнет печи оплавления. Для массивных печатных плат необходимо программировать профили плавного и постепенного замедления. Конвейер плавно снижает скорость, плавно приводя тяжелую доску к полной остановке механическим или оптическим датчиком. Это сохраняет целостность размещения и предотвращает дефекты, вызванные импульсом.
Физический состав транспортных лент влияет как на погрузочно-разгрузочные работы, так и на циклы технического обслуживания. Плоские уретановые ремни с защитой от электростатических разрядов обеспечивают превосходное сцепление и плавную транспортировку стандартных материалов FR4. Они требуют строгого соблюдения правил зазора кромок во избежание смятия компонентов. Краевые ремни имеют специальный выступ для поддержки доски. Они обеспечивают немного лучший контроль зазора, но изнашиваются быстрее при больших нагрузках, что требует более частых интервалов технического обслуживания.
Тяжелые объединительные платы и толстые медные платы диктуют необходимость в надежных приводных механизмах. Стандартные плоские ремни скользят под огромным весом полностью укомплектованного промышленного силового щита. Переход на усиленные ремни или системы транспортировки с цепным приводом предотвращает преждевременный износ и устраняет проскальзывание. Цепные передачи обеспечивают принудительное механическое зацепление. Они обеспечивают точное перемещение тяжелых досок, не перегружая двигатели конвейера и не растягивая транспортируемый материал, сохраняя точное позиционирование независимо от общей массы доски.
Категория размера печатной платы |
Типичные размеры |
Рекомендуемая поддержка платы |
Профиль скорости конвейера |
Задача первичной настройки |
|---|---|---|---|---|
Микро/Флекс |
Менее 50 мм |
Панелизация / Несущие поддоны |
Высокоскоростная индексация |
Зазор кромки и обнаружение датчика |
Стандартная панель |
100 мм - 250 мм |
Краевые направляющие (центральные штифты опционально) |
Максимальное ускорение |
Баланс между плотностью панели и жесткостью |
Большой формат |
250 мм - 400 мм |
Магнитные штифты или опорные блоки |
Умеренное ускорение/замедление |
Отклонение оси Z и коробление |
Тяжелый / объединительная плата |
Более 400 мм |
Автоматизированная вакуумная оснастка/Массивы штифтов |
Демпфированное, постепенное замедление |
Контроль импульса и тепловое расширение |
Прежде чем запускать полную производственную партию, операторы должны проверить настройки механической транспортировки, чтобы предотвратить катастрофическое повреждение плит. Следуйте этой последовательности при представлении каждого нового продукта, чтобы убедиться, что конвейерная система идеально откалибрована для конкретных размеров печатной платы.
Проверьте зазор кромки: измерьте физическую зону защиты на голой доске относительно кромки конвейерной ленты. Обеспечьте наличие зазора минимум 3 мм без компонентов, тестовых отверстий и отверстий паяльной маски.
Выполните пробный прогон: отправьте чистую, необклеенную плату через транспортную систему на полной запрограммированной скорости. Наблюдайте за фазой замедления, чтобы убедиться, что доска плавно останавливается относительно датчика, без подпрыгивания и перекоса.
Разместите опору под платой: установите магнитные штифты или автоматические опорные блоки. Убедитесь, что никакие опорные конструкции не касаются компонентов нижней стороны и не перекрывают открытые следы.
Проведите испытание давлением по оси Z: вручную приложите силу вниз к центру поддерживаемой доски. Измерьте любое вертикальное отклонение с помощью циферблатного индикатора. Регулируйте плотность опорных штифтов до тех пор, пока прогиб не упадет ниже 0,1 мм.
Проверка выравнивания обзора: дайте команду системе камер найти все глобальные и локальные ориентиры. Убедитесь, что параметры освещения обеспечивают достаточный контраст и что портал X/Y может достигать всех отметок, не вызывая срабатывания сигнализации превышения хода.
Синхронизировать ширину восходящего/нисходящего потока: активируйте команду регулировки ширины SMEMA или Hermes. Физически измерьте ширину направляющих на трафаретном принтере и в печи оплавления, чтобы убедиться, что они идеально соответствуют размерам установочной машины.
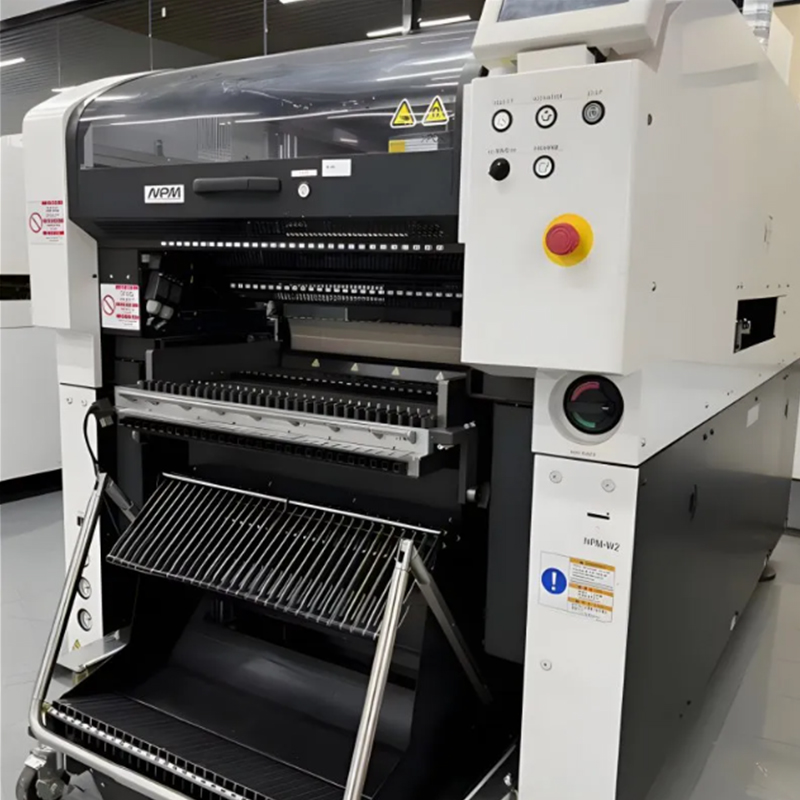
Производственные среды с большим количеством смешанных производств, с низкими и средними объемами требуют оборудования, в котором адаптируемость отдается приоритету, а не скорость обработки. Производственные циклы часто меняются, а размеры досок сильно различаются от смены к смене. А гибкая машина для размещения SMT превосходна в этом сценарии. Эти системы оснащены быстрой автоматической регулировкой ширины, динамическими инструментами для поддержки плат и обширным внутренним конвейером, предназначенным для размещения необычных форм-факторов.
Основное преимущество заключается в возможности работы с печатными платами нестандартной формы или больших размеров без необходимости ручного механического вмешательства. Гибкие архитектуры часто включают в себя модульные расширения конвейеров и усовершенствованные системы технического зрения, способные распознавать нестандартные ориентиры. Когда предприятие обрабатывает все, от крошечных массивов датчиков до массивных светодиодных полос освещения, в течение одной недели, гибкость предотвращает катастрофические простои при перенастройке. Он поддерживает стабильный производственный поток, адаптируясь к доске, а не заставляя ее адаптироваться к машине.
Среды с малым количеством смешанных данных и большими объемами требуют непревзойденной пропускной способности. Предприятия, производящие бытовую электронику, мобильные устройства или стандартизированные модули памяти, работают с минимальными циклами. А Высокоскоростная машина для размещения SMT жертвует исключительной гибкостью размеров в пользу быстрой и непрерывной обработки. В механической конструкции приоритет отдается стабильности на высоких скоростях, а не способности выдерживать значительные изменения размеров.
В этих системах часто используются двухполосные конвейеры. Пока одна плата размещается на первой дорожке, следующая плата занимает позицию на второй дорожке. Такая параллельная обработка эффективно сокращает время ожидания транспортировки. Высокоскоростные архитектуры оптимизированы для стандартизированных панелей, которые точно соответствуют стандартным параметрам ширины. Основное внимание по-прежнему уделяется быстрой индексации, сверхбыстрому портальному перемещению и максимальному увеличению количества компонентов, размещаемых в час, для удовлетворения жестких производственных квот.
Для оценки расширенных функций конвейера необходимо изучить отраслевые показатели. А Машина Panasonic для захвата и размещения демонстрирует, как запатентованное программное обеспечение и аппаратные экосистемы справляются с изменчивостью размеров. Такие функции, как возможности параллельной обработки серии NPM, позволяют осуществлять интеллектуальную разводку плат. Различные продукты перемещаются одновременно по независимым дорожкам, что позволяет максимально эффективно использовать площадь помещения и оборудование.
Экосистемы собственного программного обеспечения берут данные о размерах непосредственно из файла САПР, чтобы автоматизировать весь процесс установки. Это включает в себя расчет точной ширины направляющей, определение оптимального профиля ускорения на основе прогнозируемой массы платы и автоматическое размещение опорных штифтов. Интеграция этих параметров в файл рецепта обеспечивает действительное переключение без простоев. Это полностью исключает оператора из уравнения механической настройки, исключая человеческие ошибки и обеспечивая идеальную настройку конвейера для каждого производственного цикла.
Отсутствие адекватной поддержки печатной платы влечет за собой серьезные финансовые последствия. Когда плата деформируется во время установки, высота оси Z непредсказуемо меняется. Установочные сопла врезаются в подложку, повреждая дорогостоящие инструменты и потенциально растрескивая саму плату. Паяные соединения формируются неравномерно, что приводит к скрытым трещинам во время термоциклирования в печи оплавления. Плохая поддержка приводит к бракованию сборок и дорогостоящим доработкам. Для снижения этого риска необходимо внедрить строгие протоколы проверки установки. Вам следует использовать лазерные инструменты для измерения коробления во время первой проверки изделия. Это подтверждает, что плата остается идеально ровной при моделируемом давлении установки до начала полного производственного цикла.
Руководители производства постоянно сопоставляют время, затрачиваемое на настройку линии, со скоростью обработки досок. Остановка линии для ручной регулировки рельсов и изменения положения опорных штифтов снижает ежедневную пропускную способность. Инвестиции в полностью автоматизированные конвейерные системы требуют авансового капитала, но значительно сокращают узкие места при перенастройке. Чтобы оптимизировать существующие ручные линии, проектировщики группируют производственные партии по ширине печатной платы. Последовательное использование всех досок шириной 150 мм, независимо от конкретного продукта, сводит к минимуму физическую регулировку направляющих. Это компенсирует потерянные производственные часы и обеспечивает движение установочных головок.
Развертывание двухполосной системы сопряжено с риском несовпадения времени цикла. Если первая линия обрабатывает простую плату с низкой плотностью, а вторая — сложную плату с высокой плотностью, более быстрая линия простаивает, ожидая завершения работы более медленной. Это сводит на нет преимущества параллельной обработки в пропускной способности. Использование передового программного обеспечения для балансировки линий устраняет это узкое место. Программное обеспечение оптимизирует маршрутизацию головки размещения и обеспечивает независимое управление полосой движения. Обе полосы работают с максимальной эффективностью, не заставляя одну ждать другую, обеспечивая непрерывное движение доски.
Негабаритные доски часто раздвигают границы поля зрения камеры. Стандартная система технического зрения с трудом находит контрольные точки, расположенные на крайних краях массивной объединительной платы. Если камера не может установить точную координатную сетку, точность размещения снижается по всей доске. Вы должны запрограммировать последовательности считывания нескольких документов. Это заставляет камеру считывать локальные контрольные точки рядом с конкретными компонентами с большим количеством контактов, а не полагаться исключительно на глобальные контрольные точки платы. Проверка того, что портал X/Y машины имеет физическое расстояние перемещения, позволяющее покрыть расширенную площадь конвейера, является обязательной перед принятием крупноформатных заданий.
Проведите комплексный размерный аудит вашего текущего и планируемого портфолио печатных плат, документируя максимальную ширину, длину и полностью заполненный вес.
Рассчитайте среднемесячное время простоя при переналадке, особенно связанное с ручной регулировкой конвейерных рельсов и опорных штифтов, чтобы оправдать инвестиции в автоматизацию.
Внедряйте лазерное измерение коробления во время проверки первых изделий для любой плиты длиной более 250 мм или толщиной менее 1,6 мм.
Группируйте свои еженедельные производственные графики по ширине печатной платы, а не по семейству продуктов, чтобы свести к минимуму физическое вмешательство в линию.
Прежде чем завершить покупку какого-либо оборудования, запросите у поставщиков оборудования демонстрацию физического обращения с платами, используя ваши самые тяжелые, тонкие и сложные голые платы.
Ответ: Стандартные машины обычно обрабатывают доски размером до 50 x 50 мм. Доскам меньшего размера не хватает физической площади поверхности, чтобы безопасно перекрывать конвейерные рельсы. Для обработки микроплат инженеры должны использовать панельизацию, группируя несколько небольших плат в более крупный стандартизированный массив с помощью V-образных надрезов или выступов для маршрутизации, чтобы предотвратить застревание конвейера и повреждение кромок.
О: Для предотвращения коробления необходима активная внутренняя поддержка. Инженеры используют магнитные опорные штифты, специальные блоки или автоматизированные вакуумные инструменты, расположенные под центром платы. Этот инструмент противодействует гравитации и противостоит давлению вниз по оси Z, оказываемому установочными головками, сохраняя подложку идеально ровной.
A: Зазор по краям — это обязательная заграждающая зона вдоль параллельных краев печатной платы, обычно имеющая размер от 3 до 5 мм. Это пространство позволяет транспортирующим лентам или цепям конвейера физически удерживать и перемещать доску. Во избежание разрушения в этой зоне нельзя размещать никакие компоненты, паяльную пасту или контрольные точки.
Ответ: Хотя это технически возможно, высокоскоростные машины оптимизированы для стандартных жестких панелей. В их внутренней архитектуре приоритет отдается быстрому портальному перемещению, а не обширному конвейерному пространству. Обработка негабаритных плит часто требует специализированных модульных расширений или перевода производства на гибкую укладочную машину, разработанную специально для обработки крупноформатных листов.
Ответ: Двухполосные конвейеры обеспечивают параллельную обработку. Пока машина заполняет компоненты на плате на первой дорожке, новая плата одновременно занимает позицию на второй дорожке. Этот непрерывный цикл эффективно устраняет простое время, которое обычно затрачивается на ожидание входа и выхода одной доски из зоны размещения.
Ответ: Тяжелые доски создают значительную инерцию во время транспортировки. Если массивная, полностью заполненная плата резко останавливается, инерция приводит к размазыванию влажной паяльной пасты и смещению установленных компонентов. Инженеры должны программировать постепенные, демпфированные профили замедления, чтобы тяжелые доски плавно и контролируемо останавливались.
Ответ: Современные линии используют протоколы связи SMEMA или Hermes. Когда машина для размещения автоматически регулирует ширину внутреннего конвейера для нового продукта, она передает цифровой сигнал вверх по потоку на трафаретный принтер и вниз по потоку в печь оплавления, приказывая им автоматически отрегулировать свои направляющие в соответствии с ними.


