Просмотры: 0 Автор: Редактор сайта Время публикации: 11.10.2026 Происхождение: Сайт
Пройдите по производственной линии, и вы быстро заметите суровую реальность. До 70 процентов всех дефектов пайки возникают в самом начале процесса печати пастой. Достижение идеального объема остается непрестанной задачей для инженеров-технологов. Компоненты неизбежно сжимаются. Отверстия трафарета становятся практически микроскопическими. Право на ошибку полностью исчезает. Введите лезвие ракеля. Этот простой инструмент определяет сложную гидродинамику паяльной пасты.
В этой статье раскрываются основы физики наклона лезвия. Мы рассмотрим критические нюансы между стандартными отраслевыми установками и предложим тактику устранения распространенных дефектов. Кроме того, инвестиции в высококачественное оборудование, такое как надежный Принтер для печатных плат может устранить колебания переменных, чтобы значительно повысить производительность вашего производства.
Ключевые выводы
Динамика силы, направленной вниз: меньший наклон лезвия увеличивает давление вниз. Это приводит к попаданию большего количества материала в полости. Более крутая поза уменьшает эту нисходящую силу.
Стандарт 60 градусов: 60 градусов остаются общепринятым отраслевым стандартом для типичных процессов поверхностного монтажа. Он обеспечивает оптимальный баланс валка пасты и заполнения полости, не вызывая зачерпывания.
Взаимосвязанные переменные: Атакующая позиция не действует в вакууме. Он должен быть идеально откалиброван по скорости, приложенному давлению и скорости разделения.
Оборудование имеет значение: современные системы печати позволяют осуществлять точное программируемое управление. Это обеспечивает повторяемость наполнения, с которой просто не могут справиться ручные или полуавтоматические машины.
Чтобы по-настоящему овладеть этим процессом, необходимо сначала понять основную функцию лезвия. Это не просто скребок, перетаскивающий материал по металлическому листу. Вместо этого его основная задача — протолкнуть каплю пасты по трафарету. Это создает непрерывное перекатывание. Это специфическое движение сдвигает материал и на мгновение меняет его вязкость. Он эффективно проталкивает пасту в микроскопические отверстия, чтобы она идеально ложилась на подушечки внизу. Представьте себе этот инструмент не как метлу, а как динамический насос для жидкости.
Почему это перекатывание имеет такое большое значение? Секрет заключается в реологии. Паяльная паста тиксотропна. Его физическое состояние меняется под воздействием стресса. Он становится значительно более жидким при взбалтывании и затвердевает, если его оставить в покое. Наклон лезвия напрямую отвечает за создание оптимального движения качения. Если материал скользит, а не катится, необходимого утонения при сдвиге никогда не происходит. Это приводит к засорению отверстий и катастрофически низкой эффективности переноса.
По своей сути заполнение этих крошечных пространств регулируется векторной физикой. Когда лезвие движется вперед по трафарету, его наклон определяет, какая механическая сила направлена вперед, а не вниз. Более крутая поза направляет большую часть энергии вперед. Это толкает шарик вдоль поверхности. Напротив, более мелкая поза перенаправляет больше кинетической энергии вниз. Это загоняет материал глубоко в полости.
Эта направленная вниз сила создает локализованное гидравлическое давление прямо на микроскопическом краю, где металл встречается с трафаретом. Именно это интенсивное давление и впрыскивает материал в сложные пространства. В частности, геометрия влияет на способность пасты аккуратно отделяться как от лезвия, так и от вертикальных стенок трафарета.
Недавний отраслевой анализ гидродинамики подчеркивает массовый переход к компонентам со сверхмелким шагом. Мы наблюдаем быстрое внедрение метрических пакетов 01005 и 0201 в бытовой электронике. Поскольку соотношение площадей падает ниже традиционного порога безопасности 0,66, инженеры-технологи вынуждены тщательно проверять параметры настройки. Для создания передовых сборок уже недостаточно полагаться исключительно на устаревшие стандарты. Динамическая регулировка наклона в сочетании с современными трафаретами с нанопокрытием становится важнейшим требованием отрасли для преодоления интенсивных капиллярных сил, присущих миниатюрным конструкциям.
Выбор правильной геометрии лопасти является важным инженерным решением. Чтобы упростить задачу, ниже мы составили основной стандарт сравнения.
Параметр |
Лезвие 60 градусов |
Лезвие 45 градусов |
|---|---|---|
Нисходящее гидравлическое давление |
Умеренный |
Высокий |
Качество рулона пасты |
Отличный непрерывный рулон |
Хорошо, но склонен к скольжению, если скорость неправильная |
Риск перехвата |
Очень низкий |
Высоко на больших проемах |
Лучший сценарий применения |
Стандартные компоненты для поверхностного монтажа |
Сверхмелкий шаг и ступенчатые трафареты |
Для подавляющего большинства стандартных применений лезвие с углом 60 градусов является общепринятым отраслевым стандартом. Он предлагает самое щадящее операционное окно. Основным преимуществом такой геометрии является превосходное накатывание пасты. Это также предотвращает попадание края в большие отверстия. Это предотвращает сгребание и обеспечивает ровное отложение, оставляя верхнюю поверхность безупречно чистой.
Кроме того, существуют конкретные сценарии, в которых установка под углом 45 градусов становится очень полезной. При работе с густонаселенными платами с компонентами со сверхмалым шагом требуется дополнительное гидравлическое давление, направленное вниз. Это более мелкое положение заставляет материал проникать в сложные отверстия с большим удлинением. Однако операторам следует быть осторожными. Риски включают ускоренный износ поверхности и более высокую вероятность кровотечения под прокладкой.
Один из самых частых дефектов на линии – голодание. Обычно это происходит, когда позиция атаки слишком крутая или когда сильно изношенное лезвие потеряло свою остроту. В этих случаях установка не может создать достаточное нисходящее гидравлическое давление. Материал просто перекатывается через отверстия, не проникая в них полностью. Это приводит к слабым и ненадежным соединениям после оплавления.
Черпание — это прямо противоположная проблема. Когда положение слишком низкое, инструмент сгибается под давлением. Когда он преодолевает большие пространства, гибкий край буквально погружается в отверстие. Он вычерпывает только что отложенный материал. Это оставляет вогнутый объем, который вызывает разрыв цепи.
Неправильная геометрия влияет не только на внутреннюю часть отверстия. Они также влияют на нижнюю часть трафарета. Если давление вниз слишком велико, материал может попасть под прокладку. Это размазывание приводит к образованию мостов и катастрофическим коротким замыканиям во время процесса оплавления.
Понимание треугольника скорости, давления и геометрии печати бесполезно без подходящего оборудования. Модернизация вашей линии требует рассмотрения конкретных измеримых возможностей. Ручные настройки полностью зависят от ощущений оператора. Это делает постоянную динамику жидкости практически невозможной в течение длинной смены.
При оценке автоматический трафаретный принтер , инженеры-технологи должны требовать системы обратной связи с обратной связью. В высококлассных автоматизированных системах используются моторизованные головки и сложные тензодатчики. Они обеспечивают обратную связь по давлению в режиме реального времени. Если вязкость изменяется из-за изменений температуры на заводе, машина мгновенно адаптируется.
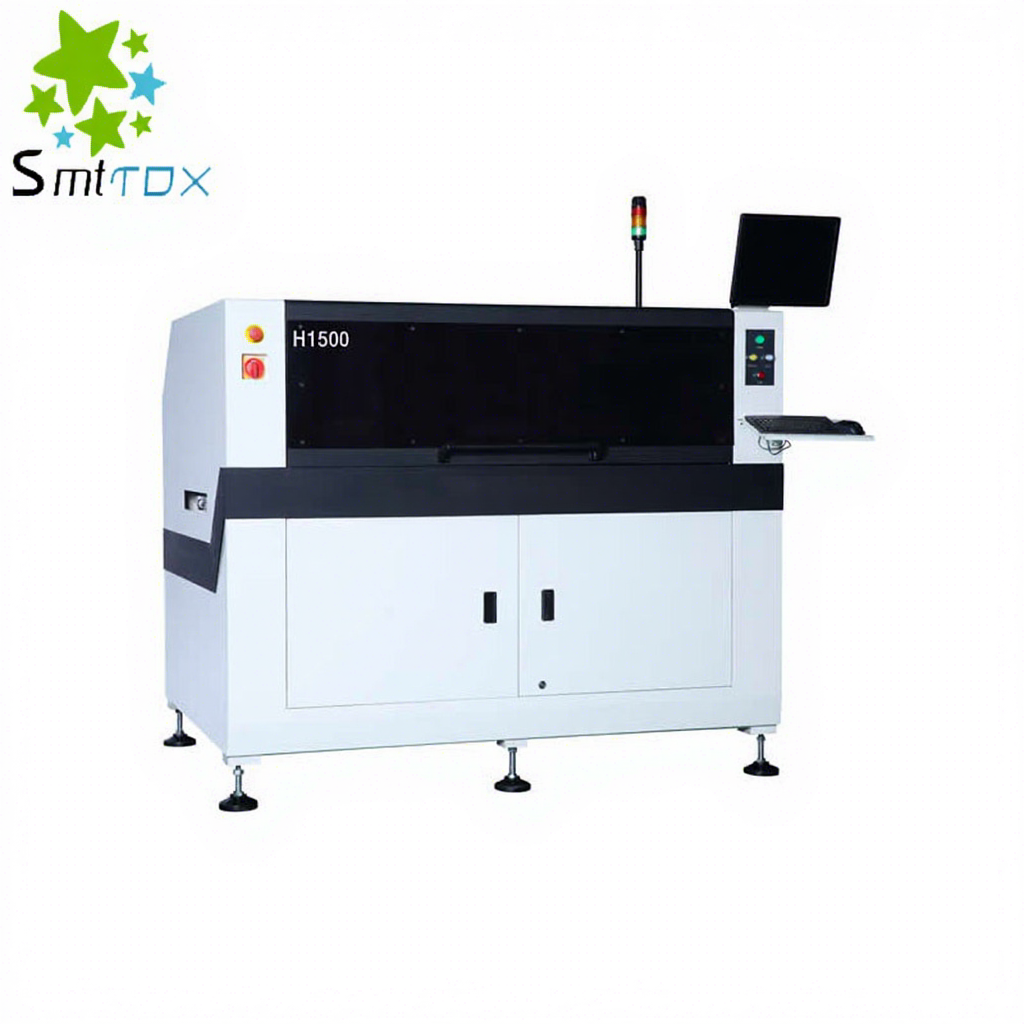
В частности, высшего уровня Принтер GKG для печатных плат, такой как GKG H1500, устанавливает эталон. Он имеет программируемое давление в диапазоне от 0,5 до 10 килограммов. Он поддерживает время основного цикла менее 8,5 секунд. Точность выравнивания составляет плюс-минус 12,5 микрон при 6 сигмах. Эта структурная жесткость гарантирует, что запрограммированная геометрия не отклоняется во время хода. Он поддерживает абсолютную гидравлическую согласованность. Для производителей, сталкивающихся со сложными платами, такой уровень точности является единственным жизнеспособным коммерческим решением. Это значительно сокращает последующие доработки и напрямую повышает прибыльность.
Заключение
В конечном счете, наклон лопастей является фундаментальным фактором гидродинамики. Сознательный выбор между различными геометриями напрямую влияет на давление вниз, необходимое для успешного наполнения. Хотя понимание основ векторной физики имеет решающее значение, наличие подходящего оборудования для безупречного выполнения этих параметров не подлежит обсуждению. Мы настоятельно рекомендуем производственным группам критически оценивать свою текущую доходность. Переход на современную автоматизированную систему фиксирует параметры вашего процесса. Чтобы изучить прецизионное оборудование, адаптированное к вашим производственным потребностям, найдите идеальное решение для вашей линии на сайте https://www.smtwenzhan.com и устраните дефекты на конце линии уже сегодня.
Промышленный стандарт обычно составляет 60 градусов. Эта особая геометрия обеспечивает наилучший баланс движения вперед и гидравлического давления вниз. Он очень эффективен для большинства стандартных компонентов и трафаретов стандартной толщины, не вызывая зачерпывания пасты.
Скорость определяет, сколько времени паяльная паста должна раскатать и физически упасть в полости. Если вы используете стандартную установку под углом 60 градусов, но выполняете ход слишком быстро, паста может пропустить мелкие отверстия из-за недостаточного времени выдержки. Скорость и положение всегда следует калибровать вместе, исходя из конкретной вязкости используемой пасты.
Хотя сама геометрия не приводит к испарению растворителя в пасте напрямую, неправильная установка, которая не позволяет правильно раскатать пасту, приводит к недостаточному утончению при сдвиге. Без такого перемешивания тиксотропная паста может застыть или прилипнуть к трафарету. Это имитирует визуальный и эксплуатационный эффект высохшей пасты.
Автоматизированная система принципиально исключает человеческую непоследовательность из уравнения. Он обеспечивает моторизованное давление, управляемое программным обеспечением, точное поддержание положения и автоматический оптический контроль. Это гарантирует, что критическая динамика жидкости, необходимая для правильного заполнения, остается абсолютно одинаковой от первой доски до последней.
Системы высшего уровня оснащены усовершенствованным контролем давления с обратной связью, печатающими головками невероятно высокой жесткости и точными системами оптического выравнивания. Эта надежная архитектура гарантирует, что любые программируемые вами параметры будут идеально поддерживаться по всей поверхности платы. Это эффективно устраняет дефекты голодания и черпания.
Да. Металлические лезвия жесткие и сохраняют запрограммированную истинную геометрию на протяжении всего хода. Лезвия из полиуретана имеют тенденцию изгибаться под сильным давлением. Такое сгибание искусственно снижает эффективную позицию атаки во время печати, что может непреднамеренно увеличить направленную вниз силу и вызвать неожиданное зачерпывание.
Лезвия следует проверять ежедневно и заменять каждые несколько месяцев в зависимости от объема производства. Изношенная кромка теряет остроту и изменяет площадь контакта. Это серьезно нарушает гидравлическое давление, необходимое для подачи пасты в полости с мелким шагом, независимо от того, насколько идеально запрограммирована машина.