Просмотры: 0 Автор: Редактор сайта Время публикации: 12.10.2026 Происхождение: Сайт
В чрезвычайно требовательной области технологий поверхностного монтажа передовые данные раскрывают суровую реальность. До 70 процентов всех дефектов сборки печатных плат возникают из-за процесса печати паяльной пастой. Даже микроскопические отклонения в выравнивании отпечатка вызывают каскадный эффект. Это приводит к образованию перемычек, недостаточному покрытию припоем или образованию надгробий на этапе оплавления. Современные умные фабрики в значительной степени полагаются на передовые системы контроля паяльной пасты для решения этих проблем. Однако простое обнаружение дефектного отпечатка постфактум не отвечает требованиям высокопроизводительного производства.
Именно в этот операционный разрыв вступает замкнутая система. Она служит преобразующим технологическим мостом. Такая архитектура позволяет инспекционному оборудованию напрямую взаимодействовать с трафаретным принтером. Он определяет, рассчитывает и автоматически корректирует смещения печати в режиме реального времени. Давайте разберем сложную механику этой автоматизированной петли обратной связи. Мы рассмотрим, как работает коррекция смещения в заводских условиях и почему модернизация является незаменимой стратегией для максимизации производительности.
Ключевые выводы
Упреждающее предотвращение дефектов: переводит производство с простого оповещения об ошибках на активное их предотвращение посредством оперативной настройки принтера.
Передача данных в реальном времени: использует межмашинные протоколы для передачи точных координат смещения X, Y и Theta непосредственно на вышестоящий трафаретный принтер.
Автоматическая коррекция смещения: принтер физически микрорегулирует выравнивание трафарета или параметры ракеля перед обработкой следующей платы.
Трехмерная точность обязательна: истинное управление с обратной связью требует возможности трехмерного контроля для точного количественного определения объема, высоты и площади.
Высокая рентабельность инвестиций: использование высококачественного инспекционного оборудования резко сокращает затраты на доработку и сводит к минимуму процент брака.
Исторически производители полагались на традиционные методы 2D-контроля. Они оценивали только площадь поверхности нанесенной пасты. Устаревшие системы функционировали как плоская фотография. Они были легко обмануты условиями освещения и неспособны оценить глубину. Напротив, переход к 3D-контроль паяльной пасты произвел революцию в нашей отрасли. Современные оптические системы позволяют получить полную топографическую карту. Они точно измеряют объем, высоту, площадь и форму. Объем остается самым важным показателем для создания надежных электрических соединений. Без точных объемных данных любая попытка автоматизированной коррекции процесса по своей сути ошибочна.
В оживленном производственном цеху инспекционная машина стратегически расположена сразу после трафаретного принтера. Его основная задача — выявлять аномалии печати до установки дорогостоящих компонентов. Раннее выявление этих отклонений экономит экспоненциальную сумму капитала. Это предотвращает сложные доработки после оплавления и обеспечивает бесперебойную работу сборочной линии.
Смещения не возникают на пустом месте. Они являются побочным продуктом динамичной производственной среды. Механические компоненты подвергаются незначительному износу в течение стандартной смены. Натяжение трафарета может постепенно ослабляться. Лезвие швабры может деформироваться и слегка деформироваться под постоянным давлением. Кроме того, огромную роль играют колебания окружающей среды. Внезапное повышение температуры на заводе или падение влажности изменяет реологию пасты. Это приводит к его оседанию или неравномерному натяжению на этапе отделения трафарета. Даже голые доски сами по себе слегка коробятся или растягиваются от партии к партии.
Подумайте о традиционном процессе ручной коррекции. Когда инженер по качеству заметил тенденцию к смещению отпечатков, протокол сильно нарушился. Операторам пришлось физически остановить производственную линию. Они открыли принтер, вручную вытерли трафарет и ввели приблизительные настройки координат, основываясь на визуальных догадках. Это ручное вмешательство, как известно, медленное и сильно подвержено человеческим ошибкам. К моменту вмешательства оператора с конвейера уже прошло несколько дефектных плат.
Система с замкнутым контуром представляет собой непрерывный саморегулируемый цикл выполнения и доработки. Он состоит из четырех отдельных этапов. Во-первых, это исполнение, то есть первоначальная печать пасты. Далее следует измерение посредством высокоскоростного оптического сканирования. В-третьих, это анализ для расчета точного отклонения от идеального базового уровня. Наконец, обратная связь передает действенные команды настройки обратно на принтер. Машины функционируют как синхронизированный блок, а не работают в изолированных бункерах.
Чтобы эта архитектура функционировала безупречно, оборудование для проверки должно говорить на том же цифровом языке, что и оборудование для печати. А 3D онлайн-машина SPI использует стандартные протоколы связи, в первую очередь IPC-HERMES-9852 и IPC-CFX. Эти стандартизированные структуры позволяют машинам совершенно разных производителей обмениваться сложными наборами данных за миллисекунды. Барьеры собственного программного обеспечения больше не препятствуют автоматизации производства.
Процесс коррекции начинается в тот момент, когда только что отпечатанная плата попадает в инспекционную камеру. Усовершенствованная технология фазового муара или двухпроекционное лазерное профилирование позволяет получить топографическую карту высокого разрешения. Это сканирование выполняется за доли секунды.
Важно отметить, что интеллектуальные алгоритмы с обратной связью не паникуют и не реагируют на одну случайную аномалию. Вместо этого программное обеспечение тщательно ищет статистические тенденции. Если посмотреть на более широкие производственные тенденции в отрасли, то переход к крайней миниатюризации сделал автоматическую коррекцию смещения фундаментальным эксплуатационным требованием. Метрические компоненты, такие как 01005 и 0201, требуют абсолютной точности. Отраслевые аналитики и инженеры-технологи отмечают, что архитектуры с замкнутым контуром быстро превращаются из простых шлюзов «прошел или не прошел» в центры прогнозного управления. Текущий отраслевой консенсус подчеркивает, что современные алгоритмы анализируют статистический дрейф по нескольким последовательным отпечаткам. Динамически отображая эти микротенденции, система корректирует выравнивание принтера до того, как отклонение превысит пороговое значение и приведет к фактическому дефекту. Это эффективно создает производственную среду с нулевым дефектом.
При выявлении закономерной тенденции система рассчитывает точную необходимую контркорректировку. Например, если три последовательные платы демонстрируют положительный дрейф 0,02 мм по оси X, это формирует определенный пакет данных. В этом пакете подробно описывается необходимый сдвиг по оси X, сдвиг по оси Y и компенсация угла поворота Тета. Данные коррекции мгновенно передаются обратно в трафаретный принтер. Получив команду, принтер использует внутреннюю моторизованную систему выравнивания изображения. Он физически манипулирует рамкой трафарета или прижимным столом. Двигатели совершают микродвижения, сдвигая выравнивание на точно заданный микрон, прежде чем лезвие ракеля начнет следующий ход печати.
Переход на систему с замкнутым контуром требует согласования конкретных аппаратных возможностей с вашими производственными потребностями. Вы не можете просто подключить стандартную машину и ожидать автономной коррекции смещения. При оценке Kohyung SPI или аналогичное оборудование высшего уровня, инженеры должны искать конкретные эталонные параметры.
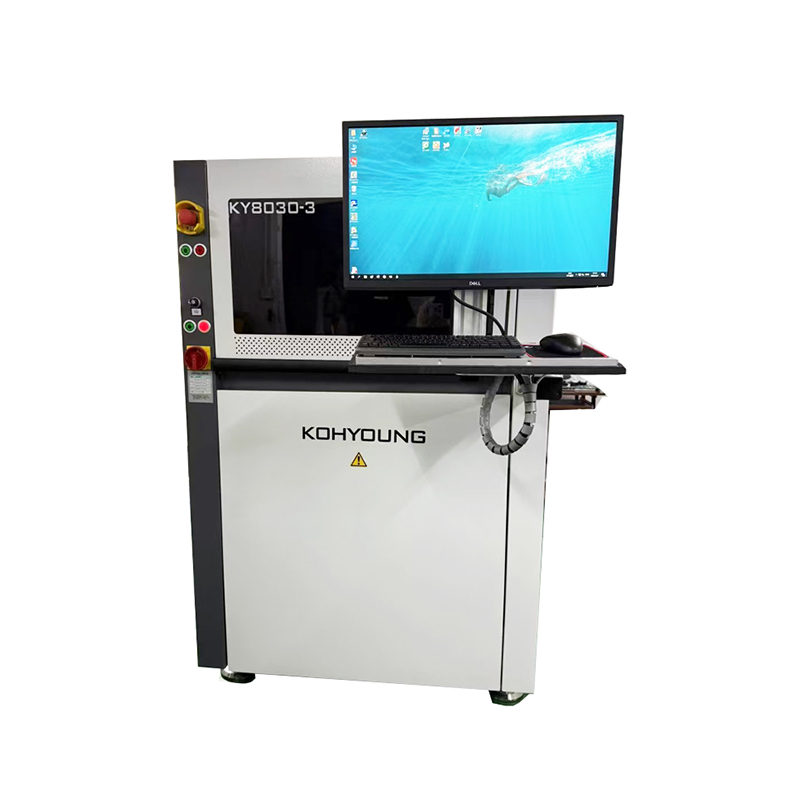
Сначала проверьте разрешение камеры и проекционную технологию. Для настоящей установки с замкнутым контуром требуется технология двойной проекции для устранения эффектов теней на густонаселенных платах. Например, такие системы, как Koh Young KY8030-3, используют полное трехмерное измерение без теней с возможностью разрешения 10 или 15 микрон. Эта детальная деталь не подлежит обсуждению для сверхмалых площадок компонентов.
В частности, вы должны учитывать возможности сенсора камеры. Высококачественные альтернативы, такие как Mirtec MS-11, используют 15-мегапиксельную или даже 25-мегапиксельную систему камер CoaXPress в сочетании с прецизионными телецентрическими объективами. Это гарантирует, что объемные данные, возвращаемые на принтер, математически безупречны.
Требование к функции |
Минимальный стандарт для замкнутого цикла |
Ведущий в отрасли эталон |
|---|---|---|
Технология измерения |
3D-профилометрия фазового сдвига |
Настоящая двойная 3D-проекция без теневых слепых зон |
Разрешение камеры |
15 микрон |
10 микрон или от 15 до 25 мегапикселей CoaXPress |
Протокол связи |
Базовый SECS или GEM |
Родной IPC-CFX и Hermes 9852 |
Анализ тенденций |
Простые пороговые триггеры |
Прогнозирующее статистическое управление процессами на основе искусственного интеллекта |
Интеллектуальность системы с обратной связью выходит далеко за рамки простого выравнивания X и Y. Усовершенствованные системы контроля легко обнаруживают характерные признаки засорения отверстий трафарета или размазывания пасты на нижней стороне фольги. Когда программное обеспечение распознает, что громкость снижается непоследовательно из-за блокировки, оно предпринимает другое действие. Вместо отправки смещения выравнивания он передает прямую команду принтеру для запуска автоматической процедуры очистки под трафаретом.
Кроме того, оптические датчики могут обнаружить равномерный недостаток паяльной пасты по всей плате, несмотря на идеальное выравнивание. Система понимает, что проблема кроется в механике приложения. В ответ расширенные конфигурации предлагают или автоматически реализуют регулировку давления вниз ракеля или скорости хода печати. Это проталкивает оптимальное количество пасты через отверстия.
Финансовое обоснование внедрения этой технологии в значительной степени основано на известном Правиле 10 в производстве электроники. Этот принцип гласит, что стоимость выявления и устранения дефекта увеличивается в десятки раз на каждом последующем этапе сборки. Обнаружение и автоматическое исправление ошибок прямо на этапе печати предотвращает попадание дефектов в печь оплавления. Предприятия экономят огромный капитал, который в противном случае был бы сожжен на ручную доработку и списание сборок.
Кроме того, системы с замкнутым контуром значительно повышают общую загрузку линии. Полное устранение необходимости операторам останавливать производство для ручной настройки принтера обеспечивает непрерывную работу линии. Следовательно, ценная квалифицированная рабочая сила перераспределяется с пассивного мониторинга принтеров на выполнение более дорогостоящих инженерных задач.
Прохождение печатной платы через систему контроля замкнутого цикла представляет собой вершину современной автоматизации производства. Размеры компонентов продолжают уменьшаться до почти микроскопических размеров. Полагаться на ручную коррекцию смещения больше не является жизнеспособной операционной стратегией. Инвестиции в надежное, высокоточное контрольное оборудование, оснащенное автоматизированной обратной связью с обратной связью, — это окончательный путь к созданию интеллектуального завода с нулевым дефектом.
Руководители производств и инженеры-технологи должны оценить свои текущие коммуникационные возможности и воспользоваться возможностями прогнозирования автоматической коррекции выравнивания. Если вы хотите модернизировать свою сборочную линию с помощью передовых технологий, мы настоятельно рекомендуем изучить широкий спектр доступных решений. Вы можете найти точную марку и параметры продукта, соответствующие вашим конкретным заводским требованиям, на https://www.smtwenzhan.com. Модернизация сегодня гарантирует, что ваша производственная линия останется конкурентоспособной, эффективной и бездефектной.
Нет. Чтобы архитектура с обратной связью функционировала, трафаретный принтер должен быть оснащен функциями моторизованного выравнивания и совместимым программным обеспечением. Для этого требуется возможность поддержки внешних протоколов межмашинной связи для активного получения, анализа и выполнения входящих данных смещения.
Основное различие заключается в пространственных измерениях. 2D-контроль оценивает только площадь поверхности по осям X и Y отложения пасты. Напротив, 3D-контроль вводит в уравнение ось Z для высоты. Это дополнение обеспечивает высокоточное измерение объема, что является наиболее важным фактором в предотвращении слабых или дефектных паяных соединений.
Программное обеспечение для проверки использует весьма специфические геометрические алгоритмы для различения основных причин. Если весь отпечаток равномерно смещается в одном определенном направлении, система запускает коррекцию смещения. Однако если объем ухудшается неравномерно по всем направлениям или начинают появляться определенные дефекты формы, программное обеспечение интерпретирует это как засоренный или грязный трафарет. Вместо этого он запускает цикл очистки.
Нет, это не так. Современная инспекционная машина оснащена огромной вычислительной мощностью, способной анализировать сложные топографические данные всего за миллисекунды. Данные обратной связи рассчитываются, передаются и обрабатываются принтером одновременно со стандартным процессом переноса платы. Это приводит к нулевому негативному влиянию на общее время производственного цикла.
Сверхминиатюрные метрические компоненты практически не допускают изменений объема припоя или смещений размещения. Оператор ручного управления просто не может увидеть или точно отрегулировать отклонения, измеряемые в однозначных микронах. Система замкнутого цикла использует камеры высокого разрешения и автоматизированные алгоритмы, чтобы гарантировать микроскопическую точность, необходимую для этих передовых пакетов.
Системы высшего уровня обрабатывают полное 3D-сканирование, сравнивают его с файлом Gerber, рассчитывают статистические тенденции и передают данные коррекции смещения за доли секунды. Весь этот цикл вычислительной обратной связи происходит плавно между моментом, когда одна плата покидает принтер, и моментом, когда следующая плата входит в него.