
Просмотры: 0 Автор: Редактор сайта Время публикации: 23.10.2026 Происхождение: Сайт
Производство современной электроники требует сборки плат с ошеломляющим набором размеров компонентов. От микроскопических микросхем 01005, которые выглядят как пылинки, до громоздких разъемов и сложных BGA — физические различия огромны. Беспорядочное размещение этих смешанных компонентов на подающих стойках приводит к неэффективности. Это приводит к чрезмерному времени перемещения головки размещения. Это также приводит к частой замене форсунок. В конечном итоге это приводит к резкому падению объемов производства. Наблюдение за тем, как портал тратит драгоценные секунды, перемещаясь взад и вперед по 1,5-метровой стойке, прекрасно подчеркивает это узкое место.
Решение заключается в стратегическом планировании позиции фидера. Точно определив, где должна располагаться каждая катушка, тюбик и лоток, производители могут раскрыть истинный потенциал любого продукта. забрать и разместить машину . В этом руководстве вы узнаете о конкретных стратегиях, особенностях оборудования и практических процессах, необходимых для оптимизации компоновки питателей для сборок с большим количеством смешанных компонентов.
Стратегическая группировка экономит время: группировка смешанных компонентов по типу сопла и физическому размеру сводит к минимуму необходимость замены инструмента. Это значительно сокращает расстояние перемещения установочной головки.
Тип станка диктует стратегию: идеальная компоновка легко адаптируемого станка фундаментально отличается от компоновки простого дробилки. Каждая архитектура требует индивидуального подхода.
Программное обеспечение — ваш лучший друг: современное программное обеспечение для автономного программирования автоматически моделирует, настраивает и оптимизирует устройство подачи еще до того, как одна плата поступит на производственную линию.
Передовое оборудование дает преимущество: ведущие автоматизированные системы обеспечивают интеллектуальные подающие тележки и динамическую интеграцию программного обеспечения. Эти функции упрощают сложную задачу планирования смешанных компонентов.
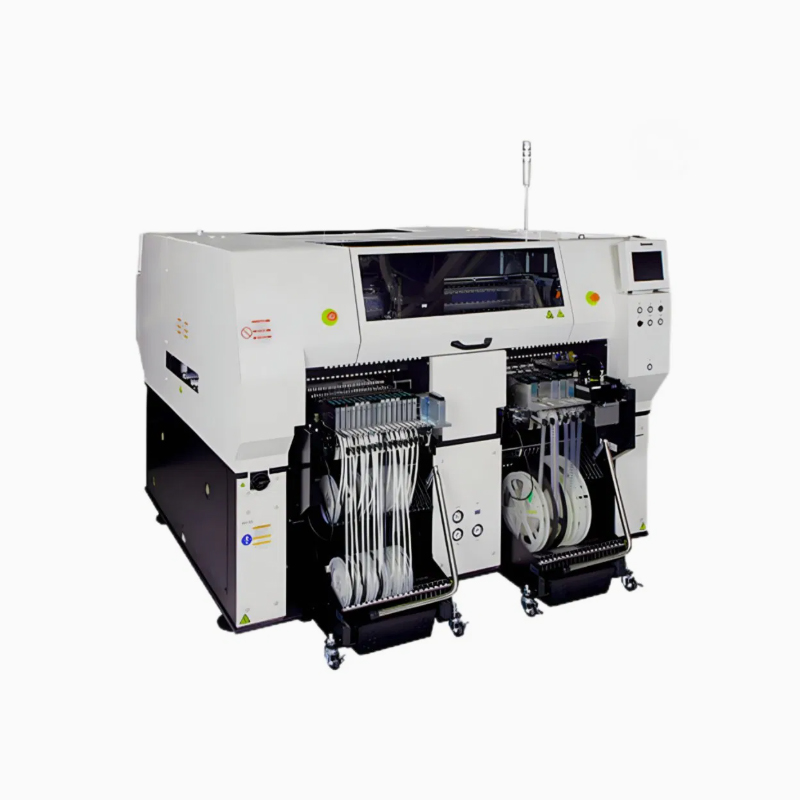
При сборке с использованием технологии поверхностного монтажа миллисекунды имеют значение. Расстояние между конкретным слотом фидера и точной координатой размещения на печатной плате определяет время перемещения гентри по XY. Когда это расстояние оптимизировано, установочная головка перемещается короткими и эффективными рывками. Сокращение времени на размещение всего лишь доли секунды при каждом размещении компонента приводит к значительному увеличению времени цикла по сравнению с полной производственной сменой. Следовательно, плохая компоновка вынуждает машину выполнять длинные диагональные маневры. Это снижает эффективность с каждым циклом.
Более того, смешанные компоненты включают в себя все: от стандартных пассивных резисторов до сложных микросхем и деталей необычной формы. Различная высота, вес и тип упаковки усложняют процесс кормления. Они требуют тщательного пространственного планирования для предотвращения механического вмешательства. Высокий электролитический конденсатор, небрежно размещенный рядом с крошечным фидером резистора 0402, может препятствовать движению установочной головки вниз. Это часто приводит к дорогостоящим столкновениям или неправильным выборам.
Среды с большим количеством смешанных продуктов и небольшими объемами представляют уникальные переменные. Физическая динамика частичного кормления требует строгого внимания. Более тяжелые или крупные компоненты часто требуют более медленной скорости захвата. Это обеспечивает равномерность подачи и предотвращает смещение детали внутри кармана для ленты при движении головки. А гибкая машина для размещения SMT , такая как JUKI RS-1XL, должна сбалансировать эти деликатные захваты с быстрыми движениями для более мелких деталей. RS-1XL может похвастаться регулируемой скоростью монтажа до 42 000 CPH и работает с компонентами размером от 0201 метрического до 74 квадратных мм. Группировка предметов одинакового веса на основе этих параметров имеет решающее значение для поддержания ритмичного ритма работы машины.
Кроме того, адаптируемые машины часто меняют насадки для установки различных деталей. Каждая поездка на станцию замены сопел приостанавливает фактическую установку. Собирая компоненты с соплом одинакового типа рядом друг с другом на блоке подачи, инженеры минимизируют время, которое машина тратит на замену инструментов. Эта стратегия последовательной комплектации обеспечивает производительность головки в течение более длительных периодов времени, прежде чем потребуется смена инструмента.
Золотое правило программирования SMT — расставлять приоритеты для наиболее объемных деталей. Стандартные компоненты с высокими направляющими следует размещать по центру блока подачи. Держите их как можно ближе к конвейеру печатных плат. Это сводит к минимуму самые длинные расстояния перемещения деталей, которые машине приходится загружать чаще всего. Расположение их рядом с центром тяжести доски значительно сокращает общее время перемещения по XY.
Напротив, громоздкие, высокие компоненты или компоненты необычной формы требуют стратегии защитного размещения. Располагайте эти более крупные предметы ближе к внешним краям подставки. Такое преднамеренное разделение не позволяет возвышающимся компонентам препятствовать полету установочной головки, когда она перемещается вперед и назад, перенося более мелкие детали. Их изоляция также снижает риск механических столкновений с соседними плотно расположенными питателями диаметром 8 мм.
Тип компонента |
Рекомендуемое положение устройства подачи |
Стратегия группировки |
Основная цель |
|---|---|---|---|
Высокообъемные пассивы |
Центр кормушки |
Группировка по идентичному типу форсунок |
Минимизируйте расстояние перемещения по XY |
Большие микросхемы и разъемы |
Внешние края стойки |
Изолировать от низкопрофильных чипов |
Предотвращение столкновений по оси Z |
Тяжелые детали/детали нестандартной формы |
Задний банк или изолированные слоты |
Группировать по схожей скорости подбора |
Поддерживать стабильность вакуума |
Высокоскоростные чип-шутеры работают по другой парадигме. А В высокоскоростных машинах для размещения SMT обычно используются многошпиндельные линейные головки или поворотные револьверные головки, предназначенные для одновременного захвата нескольких компонентов. Например, Panasonic AM100 оснащен одной головкой с 14 соплами, способной обеспечить впечатляющую производительность 35 800 куб.см в час при работе с различными смесями компонентов. Чтобы максимизировать эту архитектуру, инженеры используют групповой выбор. Это предполагает последовательное расположение питателей с одинаковым шагом. Затем головка может опуститься один раз и взять несколько деталей одним синхронизированным движением вниз.
В частности, многие высокопроизводительные системы оснащены передними и задними блоками подачи, обслуживаемыми двойными порталами. Секрет максимизации производительности заключается в синхронизации рабочей нагрузки. Компоненты должны быть логически разделены между обоими банками, чтобы сбалансировать нагрузку размещения между двумя головками. Если все крупногабаритные детали загружены на переднюю стойку, задний портал будет простаивать. Правильное распределение гарантирует непрерывную совместную работу обеих головок.
Современное оборудование использует технологии, позволяющие исключить человеческие ошибки из уравнения установки. Например, В машинах для захвата и размещения товаров Panasonic часто используются интеллектуальные устройства подачи с поддержкой RFID и интеллектуальные тележки. Эти устройства автоматически передают свое точное физическое положение и данные о загруженных компонентах непосредственно на главный компьютер машины. Если оператор случайно вставит резистор номиналом 10 кОм вместо резистора номиналом 1 кОм, машина мгновенно сообщит об ошибке. Это предотвращает катастрофические сборки из смешанных компонентов.
Более того, оборудование – это только половина дела. Запатентованное программное обеспечение завершает цикл оптимизации. Усовершенствованные платформы автоматически рассчитывают наиболее эффективную схему питателя на основе импортированной спецификации и данных САПР. Анализируя маршруты движения и требования к форсункам, программное обеспечение значительно сокращает время ручного планирования.
Глядя на более широкую производственную среду, можно заметить, что тенденция сильно смещается в сторону цифровых двойников на базе искусственного интеллекта и прогнозного планирования компоновки. Исторически позиционирование питателя представляло собой статический процесс, устанавливаемый один раз за производственный цикл. Сегодня отраслевые аналитики отмечают, что «умные» фабрики используют алгоритмы машинного обучения для анализа исторических данных о размещении. Эти алгоритмы динамически предлагают перераспределение фидеров на лету. Когда производство переходит от одной платы со смешанными компонентами к другой, программное обеспечение определяет точную последовательность замены подающих тележек, необходимую для минимизации времени простоя. Интеграция отслеживания запасов в реальном времени с оптимизацией подачи быстро становится стандартом для современного гибкого производства электроники.
Начните с анализа спецификации и данных САПР. Импортируйте свои координаты в среду программирования. Классифицируйте все детали по общему количеству, необходимому на одну плату, физическим размерам и формату упаковки. Выявление самых успешных и нестандартных результатов на раннем этапе создает надежную базовую стратегию.
Далее сгруппируйте компоненты по соплу и высоте. Создайте матрицу для логической кластеризации частей. Во-первых, сгруппируйте детали, в которых используются насадки одного и того же типа, чтобы стимулировать последовательный сбор. Затем просмотрите данные о высоте по оси Z. Убедитесь, что высокие компоненты сгруппированы отдельно от низкопрофильных микросхем. Это предотвращает чрезмерный и трудоемкий отвод установочной головки по оси Z.
Наконец, запустите программное обеспечение для моделирования и оптимизации. Никогда не тестируйте новый макет на работающей машине. Используйте программное обеспечение для автономного программирования для моделирования производственного цикла. Пусть алгоритм системы предложит базовую схему. Вручную настройте его с учетом конкретных физических ограничений вашего цеха.
Частой и досадной ошибкой является игнорирование физической ширины самих питателей. Размещение больших устройств подачи ленты слишком близко к стандартным 8-миллиметровым слотам часто приводит к механическим помехам. Запирающие рычаги могут тереться друг о друга. Всегда оставляйте достаточное количество пустых слотов между широкими податчиками, чтобы обеспечить бесперебойную работу.
Более того, игнорирование динамики вибрации полностью загруженной питающей эстакады приводит к незначительным дефектам. Слышать отчетливый грохот неправильно установленного тяжелого компонента – это серьезный тревожный сигнал. Чрезмерная вибрация от быстрых движений машины приводит к тому, что детали на соседних дорожках подпрыгивают внутри карманов для ленты. Надлежащим образом закрепите тяжелые компоненты и расположите их подальше от сверхлегкой стружки 01005, чтобы обеспечить строгую равномерность подачи.
Планирование позиций питателей для смешанных компонентов — это деликатный процесс балансирования. Это требует минимизации расстояний перемещения по XY и разумной группировки деталей по типу сопла. Хорошо спланированная подающая стойка является основой бесперебойного и безошибочного производственного процесса.
Независимо от того, используете ли вы гибкую установку для быстрого прототипирования или высокоскоростную поточную систему для массового производства, оптимизация устройства подачи остается самым простым способом повышения рентабельности инвестиций. Время, потраченное на планирование в виртуальной среде, приносит огромные дивиденды в физическом цехе.
Оцените текущую эффективность вашей линии SMT уже сегодня. Если ваши позиционирующие головки перемещаются дальше, чем нужно, пришло время для обновления. Мы приглашаем вас изучить передовые автоматизированные системы, которые избавят вас от догадок при планировании подачи. Найдите идеальный бренд и продукт, соответствующий вашим производственным потребностям, посетив https://www.smtwenzhan.com.
CPH сильно зависит от времени перемещения портала XY. Неправильное размещение фидера вынуждает установочную головку перемещаться на большие расстояния между точкой захвата и координатой печатной платы. Это увеличенное расстояние значительно снижает реализованный CPH по сравнению с теоретическим максимальным номиналом.
Нет, разные архитектуры требуют совершенно разных подходов. Высокоскоростные системы обычно основаны на принципах групповой комплектации, при которых одновременно осуществляется комплектация нескольких соседних деталей. Адаптируемые машины требуют компоновки, оптимизированной для частой замены сопел и безопасного обращения с компонентами различной формы.
Высокие компоненты следует размещать на внешних краях кормушек и группировать их вместе. Такое стратегическое размещение не позволяет установочной головке постоянно перепрыгивать через них, чтобы добраться до более мелких деталей. Это сокращает ненужное время перемещения по оси Z и снижает риск столкновений в воздухе.
В современном оборудовании используются интеллектуальные устройства подачи с поддержкой RFID или штрих-кода в сочетании с программным обеспечением для автономной оптимизации. Эти системы автоматически рассчитывают наиболее эффективную физическую планировку. Перед началом производства они проверяют, чтобы правильный компонент был загружен в правильный слот.
Каждый раз, когда машина останавливается для замены насадки, она теряет ценное производственное время. Группируя компоненты, для которых требуется одно и то же сопло, близко друг к другу на стойке подачи, машина может последовательно захватывать и размещать несколько деталей. Это уменьшает общее количество смен инструмента на доску.
Тяжелые компоненты требуют более медленного ускорения портала, чтобы предотвратить их смещение на сопле во время транспортировки. Если тяжелые детали случайным образом смешиваются с легкими деталями, машина должна постоянно корректировать профиль скорости. Группирование тяжелых компонентов позволяет машине оптимизировать настройки скорости для конкретных участков пробега.


