Просмотры: 0 Автор: Редактор сайта Время публикации: 10.10.2026 Происхождение: Сайт
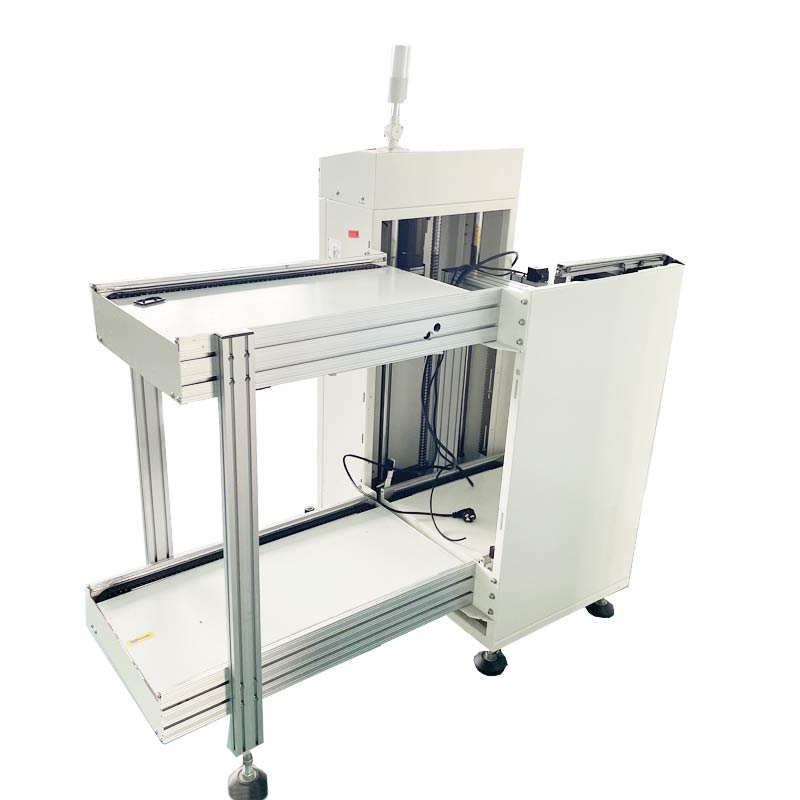
Представьте себе крупносерийный заводской цех. Один-единственный неверный шаг здесь вызывает каскад задержек. В современных производственных средах с технологией поверхностного монтажа бесперебойная связь между отдельными частями оборудования является абсолютной основой эффективности производства. У самого зарождения этой сборочной линии стоит машина для загрузки печатных плат . Это важнейшее устройство отвечает за подачу голых или частично собранных плат в последующие процессы, такие как принтеры для паяльной пасты и высокоскоростные системы захвата и размещения.
Как мы можем гарантировать гармоничную совместную работу этих отдельных компонентов? Мы должны предотвратить разрушение подложек. Мы должны устранить серьезные узкие места. Для достижения этой цели сектор производства электроники в значительной степени полагается на стандарт SMEMA. Понимание и выполнение тщательно структурированного рабочего процесса тестирования сигналов для вашего оборудования подачи плат не подлежит обсуждению. Вы должны сделать это до перехода к полномасштабному производству. Игнорирование одного неправильно настроенного реле может привести к катастрофическому застреванию платы. Это может привести к смещению микрокомпонентов или вызвать полную остановку линии, что приведет к снижению рентабельности. В этом подробном руководстве подробно описан процесс процедурной диагностики. В нем рассматриваются стратегии устранения распространенных ошибок связи и освещаются важные моменты при оценке технологии обработки плат для вашего предприятия.
Стандартизированная связь: протокол использует простую, но очень надежную систему сигналов с сухими контактами. Это синхронизирует подающее оборудование с последующими рабочими станциями.
Обязательная диагностика. Внедрение строгой процедуры проверки сигнала активно предотвращает физическое повреждение деликатных материалов. Это также уменьшает чрезмерные простои производства.
Целостная интеграция: диагностические процедуры должны учитывать всю производственную экосистему. Это простирается от начальной стадии подачи до автоматизированных систем разгрузки на конечной линии.
Эффективный поиск и устранение неисправностей. Подавляющее большинство сбоев синхронизации возникают из-за элементарных неисправностей проводки. Неправильная настройка логики ПЛК или несовпадение назначений контактов встречаются чаще, чем катастрофические сбои оборудования.
Стратегические закупки: инвестиции в современное оборудование для обработки картона, оснащенное встроенными диагностическими интерфейсами, значительно оптимизируют процесс интеграции.
Прежде чем приступить к каким-либо диагностическим процедурам, технические специалисты должны четко понимать основную структуру коммуникации. Стандарт SMEMA действует как универсальный язык для оборудования SMT. Он устраняет разрыв между разными брендами и поколениями техники. По своей сути стандарт опирается на общепризнанный 14-контактный разъем. Он работает на основе логической системы с сухими контактами, напряжение которой обычно колеблется от 0 В до 24 В.
Логика работы элегантно проста. Сигнал «Доска доступна» — это загрузчик, сообщающий соседней рабочей станции о том, что носитель поставлен в очередь и готов к передаче. И наоборот, сигнал «Готовность машины» действует как реакция нижестоящего оборудования. Это подтверждает, что его внутренний конвейер свободен и расположен для приема поступающей панели. Это стандартизированное рукопожатие позволяет руководителям предприятий комбинировать и сочетать различное оборудование. Они могут объединить их в единую, сплоченную производственную линию, не требуя специальной интеграции программного обеспечения.
Выходя за рамки теоретических знаний, необходима правильная физическая и механическая постановка. Вы должны убедиться в этом до того, как будут подведены какие-либо электрические токи. Установление безопасного исходного уровня обеспечивает точность на этапе диагностики. Он также защищает операторов от неожиданных механических движений.
Начните с точного физического выравнивания. Операторы должны использовать инструменты для выравнивания, чтобы убедиться, что высота конвейера и ширина направляющих устройства подачи досок идеально соответствуют характеристикам приемной рабочей станции. Кроме того, после выравнивания возьмите фонарик и тщательно осмотрите 14-контактные кабели SMEMA. Ищите погнутые контакты, потертую изоляцию или ослабленные внутренние соединения, которые могут вызвать периодические падения сигнала. Затем перейдите по сенсорному экрану машины или интерфейсу ПЛК, чтобы убедиться, что режим связи явно переключен в положение «ВКЛ». Очень важно всегда нажимать ярко-красные кнопки аварийной остановки во время первоначальной проверки проводки. Эта тактильная мера безопасности не позволяет внезапному механическому срабатыванию застать ваши пальцы врасплох при проверке электрических контактов.
После завершения физической подготовки технические специалисты могут перейти к основной операционной процедуре проверки электрической связи. Этот последовательный подход изолирует переменные. Это значительно упрощает определение точных точек отказа.
Первый этап включает в себя моделирование восприимчивого состояния нижестоящего оборудования. Используя специальный тестер или тщательно установленную перемычку, технические специалисты могут имитировать сигнал готовности машины. Наблюдайте за интерфейсом ПЛК или световыми индикаторами, чтобы убедиться, что система успешно регистрирует этот внешний вход. Это подтверждает, что его приемная схема полностью работоспособна.
Как только входные данные проверены, внимание переключается на выходные данные. Вручную запустите устройство подачи, чтобы продвинуть заготовку на выходной конвейер. Во время этого механического действия подключайте цифровой мультиметр к соответствующим контактам. Убедитесь, что система генерирует правильное напряжение или контакты замыкаются. Это доказывает, что машина может успешно транслировать свой статус «Доступна плата».
Теоретическое моделирование должно в конечном итоге уступить место практическому применению. Подключите механизм подачи непосредственно к последующей машине с помощью проверенного 14-контактного кабеля. Проведите тестовую подложку через эту последовательность, чтобы наблюдать механическое и электрическое подтверждение связи в режиме реального времени. В частности, механизм толкателя должен останавливать свое продвижение ровно в ту миллисекунду, когда принимающая рабочая станция передает сигнал готовности. Это предотвращает любые сильные столкновения.
Даже при тщательно выполненной процедуре настройки в реальной производственной среде могут возникнуть сложности. Знание того, как быстро диагностировать и устранять эти узкие места, — вот что отличает среднего оператора от мастера-техника.
Вы когда-нибудь нажимали кнопку «Пуск» только для того, чтобы увидеть, как механизм подачи упорно держится за панель? Этот паралич обычно возникает из-за отсутствия сигнала готовности машины от нижестоящей рабочей станции. Иногда это указывает на неисправное внутреннее реле внутри самого загрузчика. Напротив, если у вас возникли сбои платы или двойная подача, виновником часто является сигнал «Доступна плата», застрявший в закрытом положении. В таких случаях технические специалисты должны очистить оптические датчики, проверить наличие помех от окружающего света и сбросить логику ПЛК.
Перепутанная проводка представляет собой еще одну частую головную боль. При использовании кабелей, изготовленных по индивидуальному заказу или отремонтированных на месте, провода часто перекрещиваются. Технические специалисты часто путают контакты 1 и 2 с контактами 3 и 4. Быстрая проверка целостности цепи с помощью мультиметра может выявить это перепутывание, что позволяет быстро повторно подключить разъем.
Анализ более широких отраслевых тенденций показывает значительную эволюцию этих коммуникационных рабочих процессов. По мере того как производство переходит к Индустрии 4.0 и интеллектуальным производственным средам, традиционный рабочий процесс SMEMA расширяется. Мы наблюдаем быстрое внедрение передовых протоколов, таких как SECS/GEM и IPC-CFX, по всему миру. Эти современные платформы позволяют осуществлять богатый двунаправленный обмен данными, а не просто простые двоичные сигналы. Они передают данные, касающиеся отслеживания плат, управления рецептами и оповещений о профилактическом обслуживании.
Однако отраслевые эксперты подчеркивают важную реальность. Фундаментальное рукопожатие с сухим контактом остается основой синхронизации линий. Без предварительной проверки этой базовой электрической целостности расширенная аналитика Интернета вещей и алгоритмы прогнозного обслуживания не могут работать надежно. Переход на стандарты интеллектуального производства требует безупречного базового процесса обработки сигналов.
Для специалистов по закупкам и менеджеров по производству, стремящихся обеспечить надежность своих сборочных цехов в будущем, выбор оборудования с правильным набором функций делает интеграцию и диагностическое тестирование практически простыми. Чтобы принять обоснованное решение, вам необходимо взглянуть на реальные параметры.
При оценке smt pcb loader , отдавайте предпочтение машинам, оснащенным надежными программируемыми логическими контроллерами и интуитивно понятными сенсорными экранами. Высококачественное устройство будет иметь визуальный экран состояния ввода-вывода прямо на дисплее. Это полностью избавляет технических специалистов от необходимости проверять контакты внешними мультиметрами во время плановых проверок. Давайте рассмотрим практическое сравнение параметров, которое поможет вам в процессе выбора.
Функция/параметр |
Стандартный загрузчик голых плат |
Усовершенствованный загрузчик журналов |
|---|---|---|
Система управления |
Базовый микроконтроллер |
ПЛК Panasonic + удобный сенсорный экран |
Совместимость размеров печатной платы |
Фиксированные размеры до 250x250 мм. |
Регулируемый: от 50x50 мм до 460x330 мм. |
Выбор шага шага |
Фиксированный шаг |
На выбор: 10, 20, 30, 40 мм. |
Протокол связи |
Стандарт СМЕМА |
Стандартный SMEMA с готовностью IPC-CFX |
Пневматическое давление |
Н/Д или минимальное |
от 4 до 6 кгс/см² для стабильного подъема магазина |
Проверьте универсальную совместимость. Аппаратное обеспечение должно изначально поддерживать стандартные глобальные протоколы, не полагаясь на хрупкие специальные адаптеры. Наконец, настаивайте на надежной сенсорной технологии. Оптические датчики премиум-класса, которые надежно обнаруживают различные цвета и текстуры досок, гарантируют, что сигнал доступности сработает в нужную миллисекунду.
Стоит отметить, что эта строгая методология диагностики не ограничивается началом процесса сборки. Тот же самый логический рабочий процесс отражается в конце строки. Например, при настройке Автоматический разгрузчик печатных плат , технические специалисты должны следить за тем, чтобы оборудование точно сообщало о своей готовности к приему готовых сборок. Это защищает ценные, полностью заполненные доски от переполнения или неправильной укладки в магазины хранения. Разгрузчик оснащен прочным толкающим цилиндром и точным шагом шагов для безопасного перемещения досок.
Соединение процедур технической диагностики с конечными результатами бизнеса имеет решающее значение для управления предприятием. Безупречно интегрированная линия SMT эффективно устраняет досадные микроостановки, от которых страдают плохо оптимизированные объекты. Хотя десятисекундная задержка в ожидании срабатывания датчика может показаться тривиальной, эти моменты суммируются. Они быстро превращаются в часы потери производственных мощностей в течение финансового квартала.
Кроме того, точная синхронизация сигнала действует как физическая гарантия. Это гарантирует, что деликатные материалы не будут раздавлены между смещенными конвейерами. Это защищает дорогие микропроцессоры и хрупкие керамические компоненты от механических воздействий. По мере того как линии становятся все более сложными, эти проверенные сигналы работают в тандеме с программным обеспечением заводского управления, передавая высокоточные данные о производительности непосредственно менеджерам производства в режиме реального времени.
Строгий, хорошо документированный процесс проверки сигналов, несомненно, является невоспетым героем высокоэффективной производственной линии для поверхностного монтажа. Уделяя время проверке входов, выходов и физических подтверждений вашего оборудования для обработки плат, вы активно изолируете свой производственный график от ненужных простоев. Вы также предотвратите дорогостоящий брак материала.
Независимо от того, вводите ли вы в эксплуатацию новое устройство подачи или устраняете неполадки в существующей автоматизированной системе разгрузки на этапе упаковки, стандартизация ваших диагностических процедур является проверенной стратегией. Это повышает общую производительность завода. При планировании будущих капиталовложений отдавайте предпочтение оборудованию с интуитивно понятным логическим управлением, универсальной совместимостью размеров печатных плат и встроенными диагностическими инструментами. Чтобы изучить оборудование, которое соответствует этим строгим стандартам и легко интегрируется в ваш интеллектуальный завод, посетите https://www.smtwenzhan.com и найдите подходящий бренд и конфигурации продукта для ваших конкретных производственных потребностей.
Стандарт Ассоциации производителей оборудования для поверхностного монтажа является общепринятым протоколом связи. Оно позволяет разным компонентам SMT-оборудования, таким как устройства подачи досок, трафаретные принтеры и автоматизированные устройства оптического контроля, беспрепятственно взаимодействовать с помощью базовых стандартизированных электрических сигналов «Доска доступна» и «Машина готова».
Это прерывание почти всегда происходит из-за того, что механизм подачи не получает необходимый сигнал готовности машины от соседнего оборудования, расположенного ниже по потоку. Чтобы решить эту проблему, технические специалисты должны проверить соединительный кабель, убедиться, что нижестоящая машина не находится в состоянии ошибки, и убедиться, что внутренние параметры связи ПЛК настроены правильно.
Абсолютно. Технические специалисты обычно используют специальные инструменты тестирования или простую комбинацию перемычки и цифрового мультиметра для моделирования реакций последующих устройств. Это позволяет операторам убедиться в безупречной работе внутренних реле, оптических датчиков и логики ПЛК, прежде чем включать в уравнение еще одну сложную машину.
Оборудование, размещенное в начале процесса сборки, предназначено для введения в производственный процесс голых или частично собранных подложек. И наоборот, разгрузочное оборудование находится на самом конце линии. Его задача безопасно получать готовые, заполненные платы и тщательно индексировать их в магазинах хранения. Несмотря на противоположные физические роли, обе системы полностью полагаются на одни и те же стандартизированные сигналы связи для координации своих механических движений.
Проверка сигнала должна быть обязательной процедурой при первоначальной заводской установке. Вы также должны выполнять это каждый раз при физическом перемещении части оборудования, сразу после замены кабелей связи или после выполнения какого-либо значительного технического обслуживания внутренних логических контроллеров или матриц оптических датчиков.
Для тестирования кабеля требуется стандартный цифровой мультиметр, настроенный на функцию проверки целостности цепи или сопротивления. Технические специалисты проверяют контакт 1 с контактом 1, контакт 2 с контактом 2 и т. д. на обоих концах кабеля. Это гарантирует отсутствие внутренних разрывов провода и подтверждает, что контакты не были случайно перекрещены или перепутаны во время предыдущего ремонта.
Стандарт основан на логической системе с сухими контактами. Когда сигнал активен, цепь замыкается, обычно пропуская сигнал 24 В постоянного тока, хотя некоторые устаревшие системы могут работать при более низком напряжении. Критическим фактором является то, что оборудование полагается на замыкание контакта реле, а не на передачу определенной мощности нагрузки.