

Просмотры: 0 Автор: Редактор сайта Время публикации: 17.09.2026 Происхождение: Сайт
Производство печатных плат высокой плотности (PCBA) работает с минимальным допуском на погрешность. Ложные вызовы отнимают время на разработку, вынуждая операторов выполнять бесконечные циклы ручной проверки. И наоборот, ускользание дефектов приводит к катастрофическим сбоям на местах и дорогостоящим отзывам продукции. Традиционные методы контроля страдают от смещения базовой линии, субъективной ручной проверки и крайне противоречивой классификации дефектов. Это несоответствие становится критической точкой отказа, поскольку размеры компонентов уменьшаются, а скрытые паяные соединения становятся отраслевым стандартом. Внедрение строгих методов сравнения изображений стандартизирует контроль качества на всей производственной линии. Эти методы простираются от оптических проверок поверхности до неразрушающего построения изображений недр. Мы оценим, как алгоритмическое сравнение изображений способствует принятию надежных решений с помощью современного инспекционного оборудования. Вам нужны практические стратегии, позволяющие гарантировать, что выход продукции останется высоким, а уровень дефектов снизится до нуля, не замедляя работу линии.
Алгоритмическая стандартизация: сравнение изображений устраняет человеческую субъективность за счет использования вычитания на основе эталонов, определения порогов и компьютерного зрения для установления жестких, повторяемых параметров дефектов.
Необходимость подповерхностного исследования: в то время как оптические системы обрабатывают поверхностные аномалии, интеграция обработки изображений с рентгеновским аппаратом высокого разрешения является обязательной для проверки скрытой целостности соединений и внутренних структурных дефектов.
Целевое применение: последовательное обнаружение требует многоуровневого подхода с использованием проверки паяльной пасты перед оплавением, автоматического оптического контроля после оплавления и специализированного рентгеновского анализа для сложных упаковок.
Усовершенствованное освещение и краевой искусственный интеллект. Современная согласованность в значительной степени зависит от многоконтрастного освещения (светлое поле, темное поле) для получения идеальных базовых изображений в сочетании с периферийными вычислениями для классификации дефектов в реальном времени с малой задержкой.
Снижение рисков. Успешное развертывание зависит от строгих протоколов калибровки, надежных библиотек эталонных изображений и управления компромиссом между временем цикла проверки и разрешением изображения.
Определение показателей успешности проверок требует баланса двух конкурирующих сил на заводе. Вы должны минимизировать коэффициент ложных вызовов (FCR), одновременно приближая коэффициент ускользания дефектов к абсолютному нулю. Когда системы контроля помечают приемлемые паяные соединения как дефектные, операторы теряют бдительность. Они начинают удалять предупреждения без тщательной проверки, что неизбежно приводит к ускользанию реальных дефектов. Достижение согласованности означает ужесточение параметров, чтобы машина отмечала только истинные аномалии.
Несоответствия часто начинаются задолго до этапа сборки. Неспособность обнаружить дефекты печатной платы усугубляет ошибки на этапе PCBA. Дефекты травления, микрозамыкания или небольшие изменения цвета паяльной маски изменяют базовый внешний вид платы. Отделка поверхности также вносит огромную вариативность. Покрытие Electroless Nickel Immersion Gold (ENIG) отражает свет совершенно иначе, чем покрытие для выравнивания горячим воздухом (HASL). Если алгоритм проверки не может учесть эти отклонения от голой платы, ему будет сложно точно оценить паяные соединения и расположение компонентов, добавленных позже.
Устаревшие системы, основанные на правилах, в значительной степени полагаются на жесткие алгоритмические шаги, такие как базовое шумоподавление и обнаружение границ. Эти традиционные методы борются с естественными вариациями. Небольшое изменение окружающего освещения, другая партия компонентов с немного более темным пластиковым корпусом или незначительное изменение цвета платы могут спровоцировать каскад ложных сбоев. Системам, основанным на правилах, не хватает контекстуальной осведомленности, необходимой для того, чтобы отличить критический структурный недостаток от безобидного косметического отклонения. Они работают со строгими пороговыми значениями пикселей, которые выходят из строя в тот момент, когда поставщик меняет упаковку своих компонентов.
Финансовые и операционные последствия этого несоответствия являются серьезными. Петли ручной доработки, вызванные ненадежной автоматической маркировкой истощения инженерных ресурсов. Производственные линии замедляются, производительность падает, а стоимость единицы продукции стремительно растет. Каждая минута, которую оператор тратит на проверку ложного срабатывания, — это минута, потерянная на фактическую проверку качества. Стандартизация обнаружения дефектов посредством расширенного сравнения изображений является фундаментальным требованием для поддержания операционной эффективности и защиты репутации вашего бренда от сбоев на местах.
Традиционный метод стандартизации проверок качества включает вычитание эталонной доски. Система фиксирует изображение заведомо безупречной производственной платы. Затем он накладывает изображения последующих производственных плат, вычитая значения пикселей эталонного изображения из текущего изображения. Любые оставшиеся данные пикселей указывают на аномалию. Несмотря на то, что такое сравнение на уровне пикселей эффективно для строгих, тщательно контролируемых сред, оно часто приводит к проблемам с приемлемыми микросдвигами в размещении компонентов. Деформация платы во время оплавления также может привести к смещению вычитания, в результате чего система пометит всю плату как дефектную.
Современные системы выходят за рамки базового вычитания пикселей, используя методы, основанные на признаках и сопоставлении шаблонов. Вместо того, чтобы требовать идеального соответствия пикселей, эти алгоритмы сравнивают конкретные геометрические особенности, реперные маркеры и контуры компонентов. Такой подход позволяет системе распознать правильно установленный резистор, даже если он находится на долю миллиметра от абсолютного центра. Нормализованные алгоритмы взаимной корреляции оценивают взаимосвязь между пикселями, а не их абсолютные значения, что значительно снижает количество ложных вызовов, связанных с приемлемыми допусками размещения.
Самый значительный скачок в согласованности происходит благодаря интеграции глубокого обучения и компьютерного зрения. Модели машинного обучения обучаются на обширных наборах данных, содержащих тысячи известных дефектов и приемлемых вариаций. Такое обучение позволяет системе понимать контекст. Он учится отличать критический паяный мостик от безобидного отражения на глянцевом корпусе компонента. Благодаря использованию сверточных нейронных сетей (CNN) контрольное оборудование адаптируется к естественным изменениям партии, не требуя постоянного ручного перепрограммирования линейными инженерами.
Обработка этих сложных сравнений требует огромной вычислительной мощности. Интеграция машинного обучения непосредственно на периферии обеспечивает обработку в реальном времени. Edge AI обрабатывает сравнение изображений высокого разрешения со сверхнизкой задержкой непосредственно на локальном графическом процессоре машины. Это гарантирует, что этап проверки никогда не станет узким местом. Производственная линия поддерживает максимальную скорость, выполняя сложнейшие алгоритмические проверки, анализируя миллионы пикселей в секунду, не полагаясь на медленные облачные серверы.
Для последовательного обнаружения требуется применение правильной техники сравнения изображений на нужном этапе производства. Согласованность предварительного оплавления во многом зависит от проверка паяльной пасты . Системы SPI используют сравнение 3D-изображений для измерения объема, высоты и площади пасты. Сравнивая эти физические измерения с идеальным дизайном трафарета и данными Gerber, SPI предотвращает дефекты еще до того, как компоненты будут размещены. Если отверстие трафарета забивается, система SPI немедленно обнаруживает падение громкости, предотвращая возможные проблемы с перемычками или недостаточной пайкой в источнике.
После оплавления фокус смещается на обнаружение дефектов на уровне поверхности с помощью автоматический оптический контроль . Системы AOI идентифицируют недостающие компоненты, неправильную полярность, надломы и перемычки. Точность сравнения изображений AOI полностью зависит от расширенного освещения. Сочетание контрастных методов создает изображения высокой точности. Светлое освещение подчеркивает плоские поверхности, темное поле – обнажает угловые галтели припоя, поляризованный свет уменьшает блики на блестящих компонентах, а УФ-подсветка проверяет конформное покрытие. Алгоритмам нужны эти богатые многоспектральные данные для выполнения точных сравнений.
Отрасль быстро переходит от 2D AOI к 3D AOI. 2D-системы борются с помехами в тенях и с высокими компонентами, закрывающими меньшие соседние части. 3D AOI использует проекцию краев и несколько ракурсов камеры для создания топографической карты доски. Это позволяет проводить истинное объемное сравнение, устраняя ложные вызовы, вызванные тенями, и предоставляя точные данные о высоте поднятых выводов или закопанных компонентов. 3D-сравнение гарантирует, что компонент не просто присутствует, но и правильно установлен на контактных площадках.
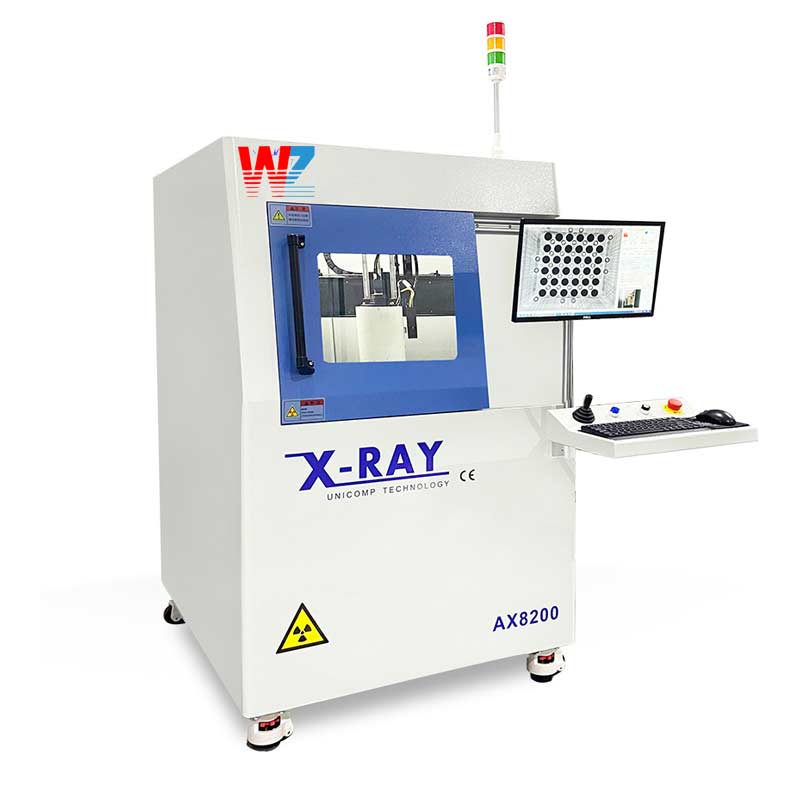
Оптическое сравнение совершенно невозможно при работе с компонентами с нижним окончанием (BTC), четырехъядерными плоскими выводами без выводов (QFN) и матрицами с шариковой решеткой (BGA). Вы не можете проверить то, чего не видите. Вот где высокое разрешение Рентгеновский аппарат становится обязательным для неразрушающего контроля. Рентгеновское изображение проникает в корпус компонента, предоставляя данные о плотности в оттенках серого. Программное обеспечение для сравнения изображений затем анализирует эти данные плотности, чтобы проверить целостность скрытых внутренних паяных соединений, проверяя правильность смачивания и выравнивания.
Выявление скрытых дефектов требует специализированных алгоритмов. посвященный Машина для проверки пустот BGA превосходно справляется с этой задачей. Программное обеспечение анализирует рентгеновское изображение, просматривая интенсивность пикселей. Плотный припой блокирует рентгеновские лучи, создавая темные пиксели. Захваченный воздух или газ пропускают рентгеновские лучи, создавая более светлые пиксели. Программа сравнения изображений вычисляет общую площадь более светлых пустых пикселей и сравнивает ее с общей площадью более темного шарика припоя. Это обеспечивает точный процент пустот, позволяя операторам отбраковывать платы, превышающие допустимые пороговые значения IPC-7095.
Архитектура рентгеновской системы диктует сложность сравнения изображений. Двухмерная трансмиссионная рентгенография является быстрой и эффективной для односторонних плат. Однако на двусторонних печатных платах компоненты верхнего и нижнего слоев перекрываются в 2D-изображении, что сбивает с толку алгоритмы сравнения. Программное обеспечение изо всех сил пытается определить, какой слой содержит дефект, что часто приводит к ложным срабатываниям, когда конденсатор верхнего слоя затеняет резистор нижнего слоя.
Чтобы решить эту проблему, высоконадежное производство использует 3D компьютерную томографию (КТ). Рентгеновский аппарат печатной платы . 3D КТ захватывает сотни 2D изображений под разными углами при вращении образца. Мощные алгоритмы реконструируют эти изображения в полную трехмерную объемную модель, состоящую из вокселей. Затем программное обеспечение выполняет объемное сравнение срезов за срезами с исходными данными САПР. Это изолирует отдельные слои, позволяя системе проверять сложные двусторонние сборки без перекрытия. Он легко выявляет дефекты «голова в подушке» и микротрещины на стыке подушек.
Выбор правильной архитектуры проверки требует балансировки функций и желаемых результатов. Основной компромисс существует между разрешением изображения и производительностью проверки. Захват изображений с большим увеличением обеспечивает детальные данные, необходимые для максимальной точности, но обработка этих огромных файлов изображений замедляет скорость линии. Предприятия должны определить точное разрешение, необходимое для выявления конкретных дефектов без ненужного создания узких мест в производстве. Микрофокусная трубка обеспечивает невероятную детализацию, но требует более длительного времени экспозиции.
Стратегии развертывания различаются в зависимости от объема производства. Небольшие предприятия часто полагаются на программные решения для обработки изображений в сочетании с ручным или полуавтоматическим оборудованием. Высокопроизводительные производственные среды требуют полностью интегрированных высокопроизводительных встроенных 3D-систем, которые автоматизируют весь процесс захвата и сравнения изображений без вмешательства человека. Эти линейные системы напрямую взаимодействуют с конвейерными лентами для автоматического управления движением досок.
Инспекционная архитектура |
Основное приложение |
Техника сравнения изображений |
Пропускная скорость |
Фокус на дефекте |
|---|---|---|---|---|
2D АИ |
Базовые SMT, односторонние платы |
Вычитание пикселей, базовое сопоставление с образцом |
Очень высокий |
Отсутствуют детали, грубая несоосность. |
3D АИ |
Сложный SMT, платы с тяжелыми тенями |
Объемное топографическое сравнение |
Высокий |
Поднятые выводы, надгробия, копланарность |
2D рентген |
Базовые BGA, односторонние скрытые соединения |
Пороговое значение плотности оттенков серого |
Середина |
Макропустоты, массивные паяные перемычки |
3D КТ рентген |
Двухсторонние сложные сборки, авиакосмическая промышленность |
Сравнение моделей САПР по срезам |
Низкий |
Голова в подушке, микропустоты, наполнение бочки |
Масштабируемость зависит от интеграции этих инспекционных машин в более широкую экосистему предприятия. Данные сравнения изображений должны передаваться непосредственно в систему управления производством (MES) с использованием таких протоколов, как SECS/GEM или IPC-CFX. Коррекция процесса в режиме реального времени предотвращает будущие дефекты. Если система SPI обнаруживает тенденцию недостаточного объема пасты на определенном квадранте доски, она автоматически сигнализирует трафаретному принтеру о необходимости отрегулировать давление ракеля или очистить трафарет перед печатью следующей доски.
Соответствие требованиям и отслеживаемость не подлежат обсуждению для секторов с высокой надежностью, таких как аэрокосмическая, медицинская и автомобильная промышленность. В этих отраслях требуется строгий контрольный журнал для соответствия таким стандартам, как IATF 16949. Системы проверки должны автоматически архивировать все базовые изображения, данные сравнения и автоматические журналы дефектов. Если неисправность произойдет спустя годы, инженеры должны иметь возможность получить точные данные сравнения изображений из производственного цикла конкретной платы, чтобы определить основную причину и ограничить объем отзыва.
Даже самые продвинутые алгоритмы сравнения изображений терпят неудачу, если базовые данные повреждены. Дрейф калибровки и изменения освещения представляют собой огромный риск для всего процесса контроля качества. Ухудшение качества светодиодных матриц или изменения в окружающем заводском освещении изменяют контрастность захваченного изображения, что приводит к резкому увеличению количества ложных срабатываний. Вы должны снизить этот риск, применяя автоматизированные ежедневные процедуры калибровки с использованием сертифицированных стеклянных изделий. Кроме того, используйте полностью закрытые инспекционные помещения, которые блокируют весь окружающий свет, проникающий в цеха завода.
Узкие места в обучающих данных представляют собой серьезную проблему для интеграции машинного обучения. Для обучения модели компьютерного зрения требуются тысячи изображений конкретных дефектов. Высокопроизводительные линии редко производят достаточное количество реальных дефектов для правильного обучения ИИ, оставляя систему слепой к редким видам сбоев. Смягчите это, используя генерацию синтетических данных. Программное обеспечение может искусственно генерировать изображения потенциальных дефектов с помощью генеративно-состязательных сетей (GAN), что позволяет обучать модель в крайних случаях еще до того, как они возникнут на физической производственной линии.
Сложное программирование и длительное время настройки могут нанести вред мелкосерийному производству (HMLV). Создание новых справочных библиотек для каждой небольшой партии продукции приводит к потере драгоценного инженерного времени и заставляет машину простаивать. Уменьшите эти накладные расходы, выбрав системы, поддерживающие автономное программирование. Инженеры создают и тестируют алгоритмы сравнения изображений на отдельной рабочей станции, используя данные САПР, гарантируя, что машина физического контроля останется работоспособной. Кроме того, используйте автоматическую настройку с помощью искусственного интеллекта, чтобы быстро установить базовые параметры для новых конструкций плат без ручной настройки порогов.
Проанализируйте текущее количество ложных вызовов на всех станциях проверки, чтобы определить, какие конкретные алгоритмы или настройки освещения не работают.
Классифицируйте наиболее частые дефекты, чтобы определить, есть ли у вас оптический зазор на уровне поверхности или подповерхностный структурный зазор.
Попросите поставщиков провести сравнительные тесты изображений с использованием ваших собственных самых сложных образцов плат, чтобы убедиться, что их алгоритмы справляются с вашими конкретными производственными отклонениями.
Внедряйте автоматизированные ежедневные процедуры калибровки с использованием сертифицированных артефактов, чтобы исключить дрейф базовой линии в ваших оптических и рентгеновских системах.
Ответ: Он заменяет субъективную человеческую оценку математическим анализом пикселей и функций. Используя строгие алгоритмы, он гарантирует, что идентичные аномалии будут последовательно отмечаться в каждом отдельном производственном цикле, что значительно снижает количество ложных вызовов, вызванных усталостью оператора и естественными человеческими ошибками.
О: Алгоритмы могут только сравнивать полученные данные. Использование нескольких методов контрастирования позволяет выявить конкретные дефекты. УФ-освещение обнажает зазоры в конформном покрытии, а освещение в темном поле подчеркивает лазерную гравировку и угловые галтели припоя. Это гарантирует, что базовое изображение будет достаточно насыщенным для точного алгоритмического сравнения.
О: Рентгеновская система обязательна при проверке паяных соединений, скрытых под компонентами, такими как BGA, QFN и BTC. Это также необходимо при анализе внутренних многослойных структур платы, таких как заполнение ствола, сквозные отверстия, куда не могут проникнуть оптические камеры.
О: Стандарты IPC, такие как IPC-A-610 и IPC-7095, обычно допускают до 30% пустот в поперечном сечении шарика припоя BGA. Однако высоконадежные приложения в аэрокосмической или медицинской областях часто устанавливают более строгие внутренние пороговые значения от 10% до 20% с использованием автоматического сравнения изображений.
Ответ: Компьютерное зрение повышает SPI, улучшая классификацию аномалий пасты и распознавая сложные закономерности. Тем не менее, его все равно необходимо использовать в сочетании с оборудованием для 3D-сканирования, например, с проекцией краев, чтобы точно измерить физический объем и высоту пасты по данным Gerber.
Ответ: Модели глубокого обучения понимают контекст и допустимые отклонения. Они распознают небольшие изменения в шелкографии, приемлемое соединение припоя или незначительные изменения цвета компонентов, которые обычно вызывают ложное срабатывание в жестких, традиционных системах определения порогов, основанных на правилах.
Ответ: Основной задачей является учет допустимых отклонений компонентов, таких как упаковка от разных поставщиков или отражение от качества поверхности. Вы также должны убедиться, что золотая доска действительно не имеет дефектов, прежде чем использовать ее в качестве основы для всех будущих алгоритмических сравнений.


