

Просмотры: 0 Автор: Редактор сайта Время публикации: 20 августа 2026 г. Происхождение: Сайт
До 70% дефектов технологии поверхностного монтажа (SMT) возникают прямо в принтере для паяльной пасты. Обнаружение этих ошибок постфактум оставляет вам простой выбор: пройден или нет. Такая реактивная сортировка гарантирует высокие затраты на доработку и потерю пасты. Настоящим узким местом на заводе являются задержки. Между обнаружением дефекта и ручной регулировкой принтера оператором существует огромная задержка. Вы не можете отреагировать достаточно быстро, чтобы остановить печать следующей плохой доски. Замкнутая связь устраняет этот разрыв в задержке. Современный встроенный Системы проверки паяльной пасты передают данные коррекции непосредственно на принтер. Этот автоматический цикл обратной связи мгновенно стабилизирует процесс печати. Это сокращает количество ложных вызовов и повышает доходность первого прохода. Исправление отклонений в источнике обеспечивает надежное размещение компонентов и прочные соединения оплавлением на выходе. Автоматизированный обмен данными между машинами фундаментально меняет работу производственной линии.
Обратная связь с обратной связью является стандартной: современные встроенные системы SPI переводят контроль качества с реактивной сортировки на упреждающий контроль процесса путем прямой связи с принтером для паяльной пасты.
Стандартизированные протоколы M2M способствуют интеграции. Совместное использование данных основано на протоколах отраслевых стандартов, таких как IPC-CFX и The Hermes Standard, заменяя фрагментированные собственные каналы связи.
Синхронизированные потоки данных: системы SPI передают предварительно сгенерированные потоки действенных команд, которые идеально синхронизированы с механическим циклом принтера, чтобы гарантировать применение корректировок к правильной плате.
Три основных вектора коррекции: системы SPI в основном обмениваются данными для запуска автоматической очистки трафарета, регулировки смещения выравнивания X/Y и оптимизации давления/скорости ракеля.
Крайне важно уменьшить чрезмерную коррекцию: для успешной реализации требуется расширенная алгоритмическая фильтрация, чтобы принтер не отслеживал изолированные аномалии (колебания) на основе необработанных данных SPI.
Традиционная инспекция действует как привратник. Это предотвращает попадание плохих досок в машины для захвата и размещения. Это останавливает немедленные сбои в нисходящем направлении, но игнорирует основную причину. Принтер продолжает работать с неправильными настройками до тех пор, пока к нему не подключится оператор. Системы с замкнутым контуром выходят за рамки базовой сортировки. Они используют непрерывный анализ тенденций для мониторинга процесса печати. Система исправляет отклонения принтера до того, как возникнут реальные дефекты. Устранение отклонений объема и выравнивания в источнике гарантирует надежность продукта. Это напрямую обеспечивает точность размещения компонентов. Пайка оплавлением основана на идеальном нанесении пасты, образующей прочные интерметаллические связи. Успешная установка с обратной связью обеспечивает измеримые результаты на заводе. Вы увидите меньше станций ручной доработки и более низкие затраты на рабочую силу. Отходы паяльной пасты уменьшаются по мере того, как протирается меньше плат. Общая эффективность оборудования (OEE) возрастает по мере исчезновения ручных остановок линии. Например, если объем пасты падает на 5% на 10 досках, система отмечает тенденцию. Он настраивает принтер до того, как громкость упадет ниже порога отказа 10%.
Старая технология 2D-контроля не справляется с автоматической коррекцией принтера. Он не может точно измерить объем пасты. 2D-камеры видят только плоскую поверхность слоя припоя. Они используют базовое контрастное освещение, чтобы проверить, покрывает ли паста подушечку. Для автоматической настройки принтера необходимы точные объемные данные. Современные оптические технологии заполняют этот пробел в измерениях. Полный Система 3D-контроля паяльной пасты фиксирует истинный объем с помощью усовершенствованной профилометрии. Он измеряет точную высоту, площадь и трехмерную форму, используя структурированную проекцию света. Это дает точную математическую основу для процесса печати. Принтеру нужна именно эта базовая линия для расчета механического смещения. Без 3D-данных автоматические исправления основаны на догадках. Система использует топографические карты, чтобы понять, как паста отделяется от трафарета. Эта глубина данных обязательна для расчета изменений давления ракеля или смещений выравнивания на микронном уровне.
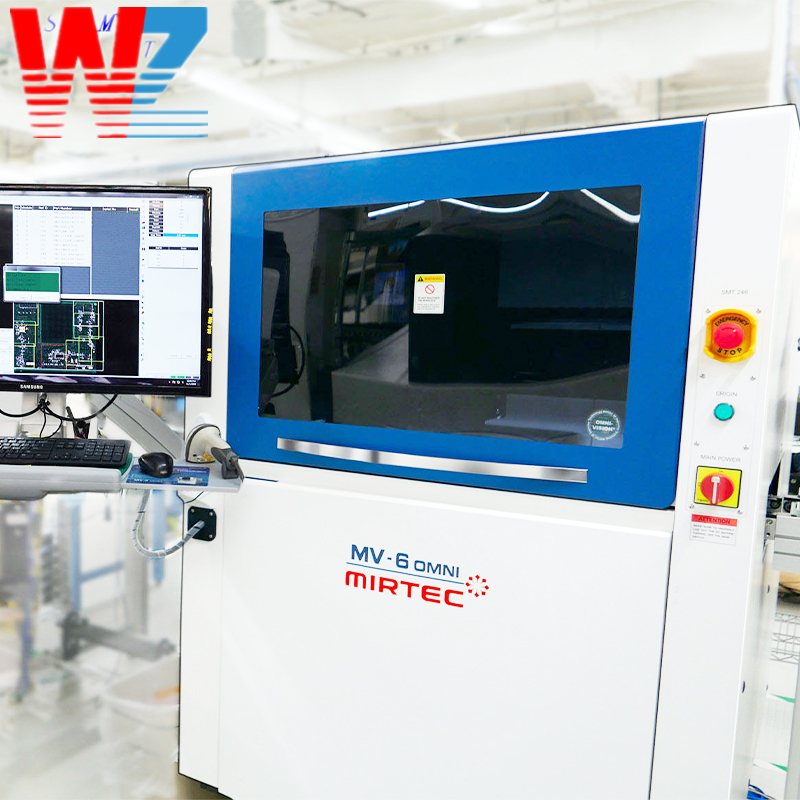
Производственные линии используют надежные протоколы межмашинного взаимодействия (M2M). Стандарт Гермеса (IPC-HERMES-9852) играет важную роль. Он заменяет устаревшие соединения SMEMA для отслеживания на уровне платы. Гермес передает уникальные идентификаторы плат вместе с данными проверки через стандартные кабели Ethernet. IPC-CFX (Connected Factory Exchange) — еще один важный протокол. Он стандартизирует полезную нагрузку телеметрических и корректирующих данных в заводских цехах. Это позволяет оборудованию разных производителей говорить на одном цифровом языке. Современные инспекционные подразделения не выводят необработанные текстовые журналы. Они передают заранее сгенерированные, практичные потоки команд в формате JSON. Программное обеспечение принтера автоматически анализирует и мгновенно выполняет эти команды. Здесь не происходит никакого человеческого перевода или ручного ввода данных. Собственные экосистемы также существуют на высокооптимизированных заводах. Линии от одного поставщика часто отличаются глубокой интеграцией с малой задержкой. Например, Машина Kohyung SPI может обмениваться данными через собственную сеть KSMART. Он подключается напрямую к принтеру определенной марки для бесперебойной и сверхбыстрой передачи данных.
Применение прямого коэффициента коррекции 1:1 весьма рискованно. Настройка принтера на основе данных одной платы приводит к немедленной нестабильности процесса. Инспекционная машина должна агрегировать данные по прокатной партии. Обычно он анализирует три-пять последовательных досок, прежде чем действовать. Это позволяет выявить истинное отклонение процесса от случайного изолированного шума. Единственная засоренная апертура трафарета — это шум, а не механическое смещение. Синхронизация циклов — еще одно механическое требование для успеха замкнутого цикла. Система проверки должна идеально синхронизировать передачу данных с принтером. Он согласуется с механическим циклом принтера и внутренней очередью платы. Совокупные расчеты смещения должны применяться к правильной следующей доске в последовательности. Они не могут применяться к доске, уже подвергающейся печатному ходу. Несоответствие времени разрушает автоматизированный процесс исправления и приводит к браку. Передовые периферийные вычисления в блоке проверки обрабатывают эту сложную временную логику.
Инспекционная камера сканирует печатную плату и создает полную трехмерную топографическую карту всех отложений пасты.
Процессоры периферийных вычислений анализируют объемные данные на основе базовых показателей САПР и заранее заданных пределов допуска.
Программное обеспечение объединяет эти данные с предыдущими тремя-пятью досками для расчета скользящего среднего и определения отклонения направления.
Если отклонение превышает предел статистического контроля, система генерирует корректирующую полезную нагрузку в формате JSON.
Полезная нагрузка передается через IPC-CFX по заводской сети непосредственно в управляющее программное обеспечение принтера.
Принтер получает команду, проверяет синхронизацию очереди платы и применяет физические настройки шагового двигателя перед следующим ходом печати.
Инспекционный блок постоянно контролирует плату на предмет микроскопических смещений положения. Он обнаруживает, когда отложения пасты постоянно смещаются от центра колодок. Система компилирует эти данные о дрейфе в конкретную цифровую полезную нагрузку. Он отправляет точные координаты смещения на микронном уровне обратно в управляющее программное обеспечение принтера. Внутренняя система технического зрения принтера мгновенно получает эти координаты по сети. Он использует их для точного выравнивания трафарета по контактным площадкам печатной платы. Это исключает микроскопические ошибки выравнивания, прежде чем они перерастут в серьезные дефекты пайки. Коррекция тета-смещения устраняет перекос вращения, который может возникнуть во время зажима платы. Система рассчитывает точный угол, необходимый для возврата трафарета в идеальное параллельное положение. Этот непрерывный процесс микрорегулировки протекает незаметно в фоновом режиме.
Измерения объема напрямую определяют изменения механического давления, необходимые для принтера. Постоянно низкий объем по всей плате сигнализирует о серьезной технологической проблеме. Это может указывать на необходимость увеличения давления ракеля, чтобы протолкнуть пасту через отверстия. В качестве альтернативы может потребоваться снижение скорости ракеля, чтобы обеспечить лучшее накатывание пасты и заполнение отверстий. Система контроля рассчитывает эти оптимальные механические параметры на основе принципов гидродинамики. Однако автоматическая регулировка давления имеет явные практические ограничения. Они встречаются гораздо реже, чем простые смещения выравнивания X/Y. Автоматическую регулировку давления сложнее реализовать безопасно и без риска повреждения трафарета. Для этого требуются хорошо откалиброванные швабры и невероятно точное управление шаговым двигателем. Многие инженеры предпочитают выполнять регулировку давления вручную, а не полностью автоматически.
Система контроля легко выявляет локализованные дефекты печати по всей поверхности платы. Недостаточное количество пасты на определенных компонентах с мелким шагом является явным предупреждающим знаком. Обычно это указывает на засорение отверстия трафарета в конкретном секторе доски. Автоматизированный цикл обратной связи немедленно решает эту проблему, чтобы предотвратить дальнейшие дефекты. Блок проверки отправляет прямую команду внутреннему механизму очистки принтера. При этом запускается цикл влажной, сухой или вакуумной очистки в зависимости от степени засорения. Очистка происходит автоматически перед печатью следующей платы. Этот автоматический триггер предотвращает массовый каскад дефектов, которые в противном случае потребовали бы серьезной доработки. Он оптимизирует использование бумаги и растворителей, очищая их только тогда, когда это математически необходимо.
Паяльная паста представляет собой неньютоновскую жидкость. Его вязкость изменяется в зависимости от механического усилия сдвига, приложенного лезвием ракеля. Система контроля контролирует форму и осадку напечатанных отложений, чтобы определить изменения реологии пасты. Если паста будет оставаться на трафарете слишком долго, она высохнет и загустеет. Это приводит к образованию загнутых ушей или неполному раскрытию диафрагмы. Инспекционное подразделение обнаруживает эти специфические топографические признаки. Затем он может подать сигнал принтеру о необходимости выполнения цикла замешивания. Цикл замеса включает в себя движение ракеля вперед и назад без печати на доске. Это вновь воздействует на шарик пасты, снижая ее вязкость до оптимального для печати уровня. Мониторинг реологии пасты посредством анализа формы отложений предотвращает значительное падение урожайности, вызванное такими факторами окружающей среды, как заводская влажность или температурные изменения.
Выбор правильного оборудования требует соответствия технических характеристик реальным результатам производства. Команды инженеров должны выйти за рамки базовых спецификаций, чтобы понять, как машина влияет на повседневную работу. Возможности интеграции оборудования определяют его истинную ценность в заводских условиях.
Оценочный параметр |
Анализируемая функция |
Результат производства |
|---|---|---|
Функциональная совместимость и агностицизм поставщиков |
Может ли аппарат взаимодействовать с устаревшими принтерами? |
Промежуточное программное обеспечение или мосты, совместимые с CFX, предотвращают привязку к поставщику и продлевают срок службы оборудования. |
Алгоритмическая зрелость и снижение количества ложных вызовов |
Сложность алгоритмов анализа трендов. |
Усовершенствованная фильтрация на основе искусственного интеллекта предотвращает чрезмерную коррекцию, стабилизирует линию и снижает вмешательство оператора. |
Задержка данных и скорость обработки |
Время, необходимое для сканирования, обработки и передачи данных. |
Высокоскоростная обработка гарантирует, что принтер получит данные до следующего цикла, поддерживая высокую пропускную способность (CPH). |
Вы должны оценить, плавно ли новое оборудование взаимодействует с устаревшими принтерами. Независимость от поставщиков обязательна для долгосрочного планирования производства и управления бюджетом. Оцените доступность надежных решений промежуточного программного обеспечения, которые преобразуют собственные данные в стандартные форматы. Многие старые заводы по-прежнему используют протоколы SECS/GEM для базового управления оборудованием. Современные инспекционные подразделения должны устранить разрыв между этими устаревшими системами и современными полезными нагрузками на основе JSON. Ищите встроенные программные мосты, совместимые с CFX, в официальных спецификациях продукта. Эти инструменты интеграции предотвращают дорогостоящие сценарии привязки к поставщику в будущем. Они также значительно продлевают срок эксплуатации существующего капитального оборудования. По-настоящему открытая экосистема позволяет модернизировать узлы контроля без замены всей печатной линии. Вы сохраняете рентабельность инвестиций, одновременно получая расширенные возможности замкнутого цикла.
Тщательно оцените сложность внутренних алгоритмов анализа тенденций системы. Необработанные данные измерений совершенно бесполезны без применения к ним интеллектуальных механизмов фильтрации. Расширенная фильтрация предотвращает чрезмерную коррекцию принтера на основе аномалий. Он прекрасно различает случайную ошибку и подлинную механическую тенденцию изменения. Зрелые алгоритмы используют правила статистического управления процессами (SPC), чтобы определять время отправки данных. Они часто применяют к потоку данных модифицированные правила Western Electric. Например, система может вызвать смещение только в том случае, если четыре последовательные доски показывают сдвиг на одно стандартное отклонение в одном и том же направлении. Он понимает естественные отклонения реологии паяльной пасты и автоматически учитывает их. Это не позволяет принтеру гоняться за средним значением и создавать цикл самоиндуцированных колебаний. Вам нужно программное обеспечение, которое будет действовать как опытный инженер-технолог, а не как реактивный переключатель.
Учитывайте точное время, необходимое для 3D онлайн-машина SPI для работы. Он должен сканировать плату, обрабатывать миллионы точек данных и невероятно быстро передавать команды. Высокоскоростная обработка гарантирует, что принтер оперативно получит данные коррекции по сети. Данные должны поступить до того, как следующая плата войдет в цикл печати. Это поддерживает высокую пропускную способность и защищает показатели компонентов в час (CPH). Вы никогда не захотите приостанавливать всю производственную линию просто для синхронизации данных. Процессоры периферийных вычислений в головке инспекционной камеры обычно справляются с этой тяжелой вычислительной нагрузкой.
Плохо настроенные контуры обратной связи создают серьезные производственные риски, которые снижают уровень доходности. Они заставляют принтер постоянно без надобности перестраиваться вперед и назад. Это опасное явление известно как колебание процесса или погоня за средним. На самом деле это увеличивает количество дефектов, а не снижает его в течение производственного цикла. Вы должны установить строгие пределы математического контроля, чтобы снизить этот конкретный риск. Требуйте минимальный последовательный порог доски перед применением любых автоматических смещений. Программное обеспечение должно игнорировать незначительные отклонения, попадающие в допустимые пределы допуска. Только устойчивое смещение направления должно вызвать физическую регулировку принтера.
Задержка заводской сети полностью нарушает критически важное M2M-квитирование между машинами. Потеря пакетов приводит к остановке всей линии связи или полной потере данных. Он также может применить данные коррекции не к той плате из-за несовпадения очереди. Несоответствие времени фатально для автоматизированного управления технологическими процессами и требует немедленного вмешательства. Внедрите выделенные проводные подсети для всех критически важных линий связи SMT. Изолируйте этот M2M-трафик от общекорпоративных сетей, чтобы предотвратить регулирование пропускной способности. Это гарантирует синхронную и бесперебойную передачу данных между блоком проверки и принтером. Используйте коммутаторы промышленного уровня, которые отдают приоритет качеству обслуживания (QoS) для телеметрии оборудования.
Некалиброванная инспекционная машина — это серьезная помеха на заводе. Он будет подавать математически ошибочные корректирующие данные непосредственно на принтер. Затем принтер перейдет в состояние сбоя на основании неверных математических вычислений. Вы должны обязать проводить строгие и плановые процедуры калибровки всего оптического оборудования. Используйте сертифицированные мишени, такие как калибровочные пластины из стекла с прецизионным травлением. Выполните эти калибровки как для системы технического зрения принтера, так и для блока проверки. Убедитесь, что обе машины имеют одну и ту же опорную точку для координат X, Y и Z. Без общей нулевой точки расчеты смещения всегда будут принципиально неверными.
Проведите комплексный аудит линии, чтобы определить текущую частоту возникновения дефектов в принтере для паяльной пасты.
Выполните оценку возможностей программного обеспечения существующего оборудования SMT, чтобы оценить готовность замкнутого контура и совместимость с CFX.
Модернизируйте инфраструктуру заводской сети для поддержки выделенных проводных подсетей M2M для бесперебойной передачи телеметрии.
Установите строгие графики базовой калибровки с использованием сертифицированных стеклянных пластин для всего оптического оборудования на линии.
Определите строгие пределы статистического контроля в программном обеспечении для проверки, чтобы предотвратить колебания процесса во время автоматической настройки.
Ответ: Это автоматизированная система управления технологическим процессом, используемая в производстве электроники. Инспекционная машина измеряет отложения паяльной пасты и определяет объемные или позиционные отклонения. Затем он отправляет данные математических поправок обратно на принтер. Это позволяет принтеру автоматически регулировать выравнивание или механические настройки. Это предотвращает дефекты до того, как они произойдут, не требуя ручного вмешательства оператора.
О: Машина обнаруживает локализованные области недостаточного объема пасты по всей плате. Он распознает этот конкретный рисунок как признак засорения отверстий трафарета. Вместо регулировки выравнивания он отправляет на принтер определенную команду. Это запускает автоматический цикл влажной, сухой или вакуумной очистки перед печатью следующей платы.
О: Это во многом зависит от экосистемы программного обеспечения и используемых протоколов связи. Хотя собственные сети, такие как KSMART, предлагают глубокую интеграцию с конкретными партнерами, стандартные протоколы устраняют этот разрыв. Использование IPC-CFX или специализированного промежуточного программного обеспечения позволяет этим машинам взаимодействовать с большинством современных марок сетевых принтеров.
О: SMEMA — это устаревший аппаратный протокол, который обеспечивает только базовые сигналы остановки/пуска между машинами. Он не может передавать сложные данные. IPC-CFX — это современный сетевой стандарт. Он передает сложные полезные данные, включая точные смещения на микронном уровне, телеметрию и уникальные идентификаторы плат. IPC-CFX обеспечивает настоящую автоматическую коррекцию с обратной связью.
О: 2D-системы измеряют только площадь плоской поверхности отложения. Они не могут измерить высоту или истинный объем. Автоматизированные настройки принтера требуют точных объемных данных для расчета точных механических смещений. 3D-инспекция обеспечивает точную математическую основу, необходимую принтеру для безопасной корректировки.
Ответ: Он использует передовые алгоритмы анализа тенденций и методы агрегирования данных. Система не настраивает принтер на основании одной-единственной неисправной платы. Он анализирует прокатную партию из трех-пяти досок. Это отфильтровывает случайный шум и применяет корректировки только при обнаружении подлинного, устойчивого отклонения процесса.


