
Просмотры: 0 Автор: Редактор сайта Время публикации: 8 октября 2026 г. Происхождение: Сайт
Давайте посмотрим правде в глаза в цеху. Более 60% всех дефектов сборки с использованием технологии поверхностного монтажа связаны с одним виновником: некачественной печатью паяльной пасты. Нанесение припоя — невероятно нестабильный процесс. Микроскопический дефект здесь гарантирует массовый сбой оплавления в дальнейшем. В быстро меняющемся мире производства печатных плат надежда на удачу или конечное тестирование убивает прибыль. Руководителям заводов нужен пуленепробиваемый автоматизированный привратник, который сможет выявить эти аномалии до того, как они попадут в печь.
В этом подробном руководстве механика оптического контроля рассматривается с инженерной точки зрения. Мы подробно расскажем, как обнаружение дефектов печати на месте источника защищает вашу прибыль. Понимая динамику жидкости и оптические показатели, вы можете превратить свое производство из реактивной среды, требующей большого количества доработок, в проактивную и высокопроизводительную операцию.
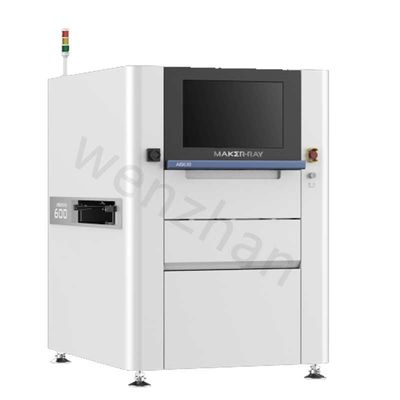
В современном производстве электроники Проверка паяльной пасты — это узкоспециализированный автоматизированный процесс оптической оценки. Его единственная задача — измерить и проанализировать отложения серой паяльной пасты, нанесенные на чистую плату сразу после фазы трафаретной печати. Исторически сложилось так, что заводские цеха полагались на то, что операторы щурились в ручные микроскопы, чтобы проверить нанесение пасты. Попробуйте сделать это на микроскопическом метрическом корпусе 01005. Это физически невозможно и статистически бесполезно. Поскольку компоненты продолжают сокращаться, визуальный контроль человеком полностью устарел.
Сегодня эта линия обороны опирается на передовые системы оптического сканирования, оснащенные датчиками высокого разрешения и прожекторами структурированного света. Эти машины собирают миллионы точек данных по всей поверхности платы за считанные секунды. Они сравнивают фактические отложения жидкости с идеальными параметрами, определенными данными САПР. Размещение этого оборудования непосредственно после трафаретного принтера является продуманным инженерным решением. Перехватывая плату до того, как будут установлены какие-либо дорогие микросхемы, вы оцениваете необработанную основу паяного соединения. Если нанесение пасты не соответствует строгим пороговым значениям допуска, оператор просто вытягивает плату, смывает незастывшую пасту и печатает заново. Ноль отходов компонентов. Нулевая термическая нагрузка.
Решение о внедрении проверки перед оплаванием сводится к фундаментальным экономическим аспектам производства и динамике припойной жидкости. Основным финансовым стимулом является стандартное «Правило 10». Это правило гласит, что финансовые и трудовые затраты, связанные с устранением производственного дефекта, увеличиваются в десять раз на каждом последующем этапе производства.
| Этап производства | Действия по устранению дефектов | Коэффициент относительных затрат |
|---|---|---|
| Постпечатное предварительное размещение | Протрите голую доску, очистите трафарет и напечатайте заново. | 1x |
| Пост-размещение | Вручную снимите установленный компонент, очистите колодки, повторно нанесите пасту и замените. | 10x |
| Пост-перекомпоновка | Примените локальное нагревание, отпаяйте компонент, очистите затвердевший припой, перепаяйте вручную. Риск термического повреждения платы. | 100x |
| Окончательное тестирование или сбой на месте | Выполните диагностику неисправности, разберите корпус, переработайте плату или полностью утилизируйте устройство. Огромный ущерб бренду. | 1000x |
Глядя на текущие траектории производства, отрасль переживает массовый сдвиг в сторону компонентов со сверхмалым шагом, мини-светодиодов и межсоединений высокой плотности. По мере того, как электронные сборки миниатюризируются для обеспечения питания носимых устройств и современных автомобильных датчиков, вероятность ошибки при нанесении пасты практически исчезла. Аналитики отмечают растущий рыночный спрос на экосистемы 3D-контроля на базе искусственного интеллекта. Производители активно отходят от автономных реактивных установок. Вместо этого они внедряют механизмы прогнозной аналитики, которые выявляют микроскопическое отклонение процесса еще до того, как произойдет критический сбой.
Кроме того, процесс пайки оплавлением полностью зависит от точной термической динамики. Когда плата попадает в печь оплавления, паста плавится, образуя интерметаллическую связь. Механическая прочность этой связи напрямую зависит от точного объема присутствующей пасты. Изменения давления ракеля, чистоты трафарета или даже влажности на заводе радикально изменят скорость нанесения покрытия. Сканируя каждую площадку, вы избавляетесь от догадок. Вы гарантируете, что печь обрабатывает только доски с точной объемной массой, необходимой для образования неразрушимых соединений.
Процесс трафаретной печати по своей сути нестабильен. Он очень чувствителен к микроскопическим дефектам, которые операторы не могут увидеть невооруженным глазом. Высокоточная оптическая система откалибрована для обнаружения определенных отклонений, которые в противном случае могли бы привести к катастрофическим сбоям в работе электрооборудования на этапе нагрева.
Объем остается самым важным показателем при нанесении пасты. Когда на колодки попадает меньше пасты, чем требуется, полученному соединению не хватает механической прочности, чтобы надежно удерживать компонент. Во время оплавления это неравномерное поверхностное натяжение приводит к тому, что пассивный компонент стоит вертикально на одном конце — классический дефект надгробия. Напротив, нанесение слишком большого количества пасты создает очень нестабильную среду. Избыток флюса и металла может закипеть и разбрызгаться, образуя микроскопические шарики припоя, которые разлетаются по диэлектрическим пространствам. Чрезмерный объем также резко увеличивает риск короткого замыкания.
Перемыкание происходит, когда паяльная паста выходит за пределы обозначенной медной площадки, физически соединяя две соседние точки контакта. В конструкциях с высокой плотностью размещения с использованием шариковых решеток расстояние между контактными площадками измеряется долями миллиметра. Если перемычка попадает в печь оплавления незамеченной, вы только что устроили себе постоянное короткое замыкание. Устройство становится нефункциональным. Усовершенствованное оптическое сканирование выявляет эти аномалии размазывания, проверяя пустые пространства между колодками на наличие посторонних материалов.
Чтобы микрочип располагался на плате идеально ровно, паста, наносимая на все соответствующие площадки, должна иметь одинаковую высоту. Если один слой возвышается над остальными, компонент наклоняется, что приводит к неравномерному склеиванию. Кроме того, позиционный сдвиг происходит, когда трафарет слегка не совпадает с голой платой. Паста печатает правильной формы, но располагается не по центру, частично закрывая паяльную маску. Во время нагрева паста может не схватиться за медь, что серьезно ослабит электрическое соединение.
Эволюция технологий контроля фундаментально изменила способы измерения качества на предприятиях. Понимание оптической механики этих систем имеет решающее значение для оптимизации ваших производственных линий и оправдания капитальных затрат на оборудование.
Устаревшие 2D-системы использовали нисходящее освещение для измерения осей X и Y. Они предоставили простой расчет площади, покрытой пастой. Однако территория лежит. Отложение может покрывать нужную площадь, но быть напечатано толщиной с бумагу и не иметь необходимой массы для формирования жизнеспособного соединения. Сегодня 3D-технологии являются бесспорным стандартом. Современный Машина для проверки паяльной пасты SPI одновременно измеряет оси X, Y и Z. Интегрируя данные о высоте, программное обеспечение рассчитывает истинный объем. Это обеспечивает математически точное представление фактической массы материала.
Большинство высококлассных 3D-машин используют профилометрию фазового сдвига в сочетании с проекцией муаровых полос. В частности, машина проецирует структурированный свет — серию точных, чередующихся светлых и темных параллельных линий — на поверхность доски. Когда эти идеально прямые линии касаются трехмерных холмиков пасты, они деформируются и изгибаются в зависимости от топографии. Камеры CMOS высокого разрешения фиксируют эти деформации под разными углами, устраняя слепые пятна и тени. Затем сложные алгоритмы анализируют искажения, чтобы рассчитать точную высоту каждого пикселя. Это создает микроскопическое трехмерное облако точек всей платы.
Оценивая оборудование для производственного предприятия, инженеры-менеджеры должны выходить за рамки базовых возможностей сканирования. Вам нужны действенные стандарты, чтобы гарантировать, что оборудование не станет узким местом линии.
Предприятия должны балансировать между необходимостью микроскопической точности и неослабевающей потребностью в высокоскоростной производительности. Если сканер работает слишком медленно, вся линия поверхностного монтажа будет работать на пределе своих возможностей. При оценке оборудования высшего уровня, такого как Машина для проверки паяльной пасты Samsung или аналогичные модели от ведущих новаторов — обратите пристальное внимание на характеристики разрешения. Вам нужны машины с точностью 0,67 мкм, использующие технологию многосторонней проекции. Датчики с высоким разрешением позволяют машине проверять субмикронные детали, такие как контактные площадки со сверхмалым шагом, без ущерба для времени цикла.
Наиболее революционной особенностью современного обнаружения дефектов является межмашинная связь. Традиционные установки просто определяют ошибку, подают сигнал тревоги и ждут оператора. И наоборот, интеллектуальная система с распознаванием штрих-кодов с помощью искусственного интеллекта и онлайн-3D-отслеживанием напрямую взаимодействует с вышестоящим принтером в режиме реального времени. Если он обнаруживает, что объем пасты постоянно падает на последовательных досках, он автономно дает принтеру указание увеличить давление ракеля или запустить цикл очистки под трафаретом. Такой упреждающий подход активно предотвращает дефекты, а не просто сообщает о них.
Приобретение современного оборудования – это только первый шаг. Для получения максимальной отдачи от этих инвестиций требуется правильное внедрение, стандартизированные рабочие процедуры и постоянная оптимизация.
Настройка параметров проверки — это деликатный процесс балансирования. Если пороговые значения громкости установлены слишком строго, машина генерирует слишком много ложных срабатываний. Это вынуждает операторов вручную проверять вполне приемлемые платы, что останавливает производство. Если пороги слишком свободны, в духовку уходят настоящие дефекты. Передовая практика требует использования стандартов IPC-7527 в качестве базовой линии, обычно начиная с приемлемого диапазона объема плюс-минус 25 процентов от теоретического целевого значения. Затем инженеры-технологи должны провести исследование повторяемости и воспроизводимости датчиков. Вы настраиваете эти пороговые значения на основе эмпирических данных о доходности, специфичных для вашей конструкции продукта.
Оптические сканеры — это высокоточные измерительные приборы, очень чувствительные к ухудшению состояния окружающей среды. На загруженном заводе аэрозольный флюс и микроскопическая пыль неизбежно оседают на оптических линзах. Этот мусор искажает проекции полос и искажает измерения высоты. Регулярное техническое обслуживание должно включать тщательное протирание линз одобренными безворсовыми материалами. Кроме того, 3D-датчики требуют строгой калибровки с использованием серийных стеклянных калибровочных мишеней. Операторы должны обращаться с этими стеклянными блоками с особой осторожностью, периодически сканируя их, чтобы гарантировать, что измерения машины по оси Z математически привязаны к абсолютному нулю.
Частой путаницей при проектировании линий является различие между контролем пасты перед оплавлением и автоматическим оптическим контролем. Поскольку оба используют камеры высокого разрешения и 3D-профилирование, некоторые руководители предприятий полагают, что покупка одного сводит на нет необходимость в другом. На самом деле они выполняют совершенно разные инженерные функции.
Самым принципиальным отличием является их расположение и целевой материал. Инспектор пасты сидит сразу за принтером и оценивает динамику сырой, нерасплавленной жидкости. Автоматизированная система оптического контроля расположена в самом конце линии, после печи оплавления. Он проверяет затвердевшие соединения, проверяет полярность компонентов и проверяет отсутствие микрочипов. Алгоритмы должны учитывать зеркальную природу затвердевшего припоя с высокой отражающей способностью, что требует многоцветного купольного освещения, а не структурированной проекции краев.
Для достижения истинной производственной среды с нулевым дефектом обе системы должны работать в тандеме. Если полагаться исключительно на конечный контроль, то ошибки печати не будут обнаружены до тех пор, пока плата не будет заполнена дорогостоящими компонентами и подвергнута запеканию. Ремонт моста на этом этапе требует, чтобы технический специалист вручную отпаивал деталь, что приводит к серьезному термическому напряжению и резкому увеличению затрат на рабочую силу. Проверка перед оплавлением действует как упреждающий контроллер процесса, а проверка на конце линии служит финальным контролером качества.
Печать паяльной пастой остается наиболее важным и трудоемким этапом в производстве печатных плат. Использование визуальных проверок на поздних стадиях для выявления ошибок в жидкости гарантирует высокие затраты на доработку и потери материалов. Интегрировав специальную систему 3D-оптического контроля в свою сборочную линию, вы получаете полезную информацию о процессе печати в режиме реального времени. Возможность обнаружить проблемы с недостаточным объемом, перемычками и выравниванием перед размещением компонентов значительно увеличит производительность с первого прохода.
Не позволяйте микроскопическим ошибкам печати разрушать вашу прибыль. Если вы готовы модернизировать свою производственную линию с помощью высокоточного инспекционного оборудования на базе искусственного интеллекта, посетите SMT Wenzhan изучит ведущие в отрасли решения и найдет точные характеристики станков, соответствующие вашим производственным потребностям.
Это автоматизированный процесс контроля качества, используемый при сборке печатных плат для измерения объема, высоты, площади и выравнивания паяльной пасты, нанесенной на пустую плату перед установкой компонентов. Используя современные оптические сканеры и структурированный свет, система создает топографическую карту пасты, чтобы гарантировать ее соответствие строгим инженерным допускам.
2D-технология позволяет измерить только длину и ширину слоя пасты, но не может определить толщину. 3D-технология также измеряет высоту, позволяя программному обеспечению рассчитать точный объем пасты. Объем является наиболее важным показателем для обеспечения надежного соединения, поскольку он определяет механическую и электрическую целостность соединения после нагрева.
Хотя конкретные допуски зависят от размера компонента и применения, базовые отраслевые стандарты обычно соответствуют стандартам IPC-7527. Большинство производителей устанавливают первоначальный приемлемый диапазон объема на уровне плюс-минус 25 процентов от теоретического целевого объема, определяемого апертурой трафарета. Позже это корректируется на основе данных о производительности конкретного процесса.
Он повышает производительность печати с первого прохода, выявляя основные дефекты печати до того, как компоненты будут размещены и паяны. Поскольку более 60 процентов дефектов сборки возникают из-за плохой печати пастой, раннее обнаружение этих ошибок не позволяет им превратиться в постоянные замыкания или открытые соединения в печи оплавления, что резко сокращает количество плат, которые не проходят конечное тестирование.
Хотя сама машина только сканирует плату и не изменяет ее физически, современные системы имеют обратную связь с обратной связью. Это означает, что они отправляют аналитические данные обратно на вышестоящий принтер. Затем принтер может автоматически корректировать выравнивание смещения, запускать циклы очистки под трафаретом или регулировать давление ракеля, чтобы предотвратить возникновение тех же ошибок в последующих производственных циклах.
Передовые 3D-системы могут обнаружить широкий спектр критических дефектов. Это включает недостаточный или чрезмерный объем, полное отсутствие отложений, перемычки, когда паста размазывается между двумя соседними площадками, вызывая короткое замыкание, деформации формы, такие как загнутые уши, и позиционные смещения, когда отпечаток не попадает в центр медной площадки.
Да, они служат совершенно разным целям в жизненном цикле производства. Автоматизированный оптический контроль обнаруживает дефекты после того, как плата была заполнена и запечена в печи, а это означает, что исправление дефекта требует дорогостоящей и трудоемкой ручной доработки. Проверка перед оплавлением выявляет основную причину проблемы до того, как начнется пайка, что позволяет операторам просто стереть необработанную пасту с платы и перепечатать ее за небольшую часть затрат.


