Просмотры: 0 Автор: Редактор сайта Время публикации: 9 октября 2026 г. Происхождение: Сайт
До 70 процентов всех дефектов сборки с технологией поверхностного монтажа возникают непосредственно в процессе печати паяльной пастой. В нашем быстро развивающемся секторе производства электроники вероятность ошибки практически равна нулю. Печатные платы становятся смехотворно плотными. Компоненты уменьшаются до микроскопических размеров. Даже незначительное отклонение печати приведет к катастрофическому сбою в работе линии.
Финансовые последствия обнаружения этих аномалий на поздних стадиях производственного цикла являются жестокими. Обнаружение короткого замыкания, открытого соединения или поломки компонента после того, как плата прошла через печь оплавления, резко увеличивает затраты на доработку. Чтобы бороться с этим скрытым снижением рентабельности предприятий, необходимо внедрить надежные Проверка паяльной пасты — ваша передовая защита. Анализируя отложения пасты еще до установки какого-либо компонента, вы перехватываете ошибки прямо в их источнике.
Понимание основных принципов работы этой технологии имеет решающее значение для оптимизации современных сборочных линий. Вам необходимо знать, как осуществить переход от устаревших 2D-систем к продвинутым 3D-системам. В этом руководстве подробно описаны основные технологии, расшифровано то, что на самом деле говорят вам данные процесса, и предоставлены практические советы по выбору подходящего метрологического оборудования.
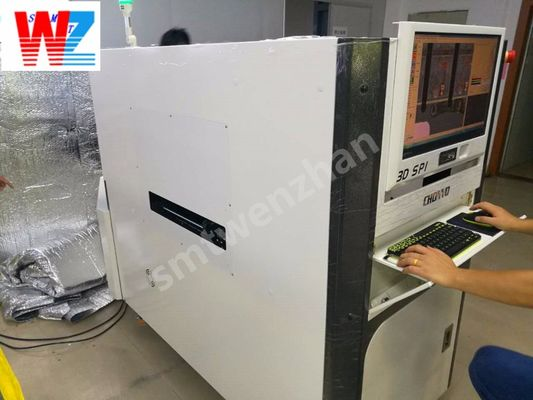
Чтобы по-настоящему понять, как предотвращаются дефекты, инженеры-технологи должны заглянуть под капот оборудования. Система оптического контроля, расположенная непосредственно за трафаретным принтером, действует как бдительный наблюдатель за процессом. Его единственная задача — убедиться, что необходимый объем материала нанесен именно в нужном месте на медной площадке.
Последовательность проверки запускается в тот момент, когда только что отпечатанная плата попадает на внутренний конвейер. В системе используются высокоскоростные камеры CMOS или CCD в сочетании с узкоспециализированными осветительными матрицами. Программируемые светодиодные кольцевые фонари освещают доску под разными углами. Нам нужна эта контролируемая среда освещения, чтобы максимизировать оптический контраст между паяльной пастой с высокой отражающей способностью, голыми медными контактами и матовой подложкой из стекловолокна. Когда доска стабилизируется, камеры быстро снимают серию изображений высокого разрешения по всей поверхности.
Получения плоского изображения совершенно недостаточно для современного контроля качества. Для извлечения трехмерных данных система использует физическую концепцию, известную как профилометрия фазового сдвига, обычно называемую муаровой интерферометрией. Оптический блок проецирует точные параллельные полосы структурированного света непосредственно на отпечатанные отпечатки. Поскольку паяльная паста находится над контактной площадкой, она физически искажает проецируемые прямые линии. Высокоскоростные камеры фиксируют эти микроскопические оптические кривые. Анализируя, насколько резко свет преломляется над пастой, алгоритмы системы рассчитывают топографическую высоту и объем материала с точностью до микрометра.
Как только физическая топография нанесена на карту, работу берет на себя внутренний программный механизм. Система мгновенно строит полную трехмерную модель печатной платы. Он сравнивает эту физическую реальность с идеальными математическими параметрами, определенными в исходных файлах Gerber. Программное обеспечение тщательно проверяет конкретные допуски. Достаточно ли объема? Высота одинаковая? Паста идеально отцентрирована? Если измеренные данные превышают допустимые пороговые значения, система немедленно помечает контактную площадку как неисправную и останавливает плату до того, как она достигнет машин для захвата и размещения.
При оценке модернизации сборочной линии производственные группы неизбежно сталкиваются с спорами между 2D- и 3D-технологиями. Понимание эксплуатационного разрыва между этими двумя поколениями оборудования имеет жизненно важное значение для обеспечения устойчивости ваших производственных мощностей в будущем.
Ранние автоматизированные системы полностью полагались на двумерный оптический контраст. 2D-система рассматривает плату строго сверху вниз. Из-за этого сплющенного угла он может измерять только площадь площади и смещение выравнивания. Важно отметить, что он обладает огромным слепым пятном относительно оси Z. У него совершенно нет понятия толщины.
Это ограничение создает опасное ложное чувство безопасности. Представьте себе, что ракель протягивает широкий, но толщиной с бумагу слой пасты по подушечке из-за неравномерного давления. 2D-машина увидит, что необходимая площадь поверхности покрыта, и даст зеленый свет плате. Во время процесса термического оплавления этот сильно недостающий объем не сможет сформировать надежное соединение, что приведет к неактивному электрическому размыканию, которое может выйти из строя только после того, как продукт достигнет потребителя.
Чтобы устранить эти «слепые зоны», электронная промышленность активно перешла на 3D-контроль. Успешно интегрируя ось Z в уравнение измерения, 3D-системы рассчитывают истинный физический объем месторождения. В эмпирических исследованиях объем остается единственным надежным показателем структурно прочного и долговечного паяного соединения. Гарантия правильного объема предотвращает как недостаточное раскрытие припоя, так и чрезмерные мостики припоя. Сегодня 3D-технологии – это не роскошь. Это базовый стандарт.
| Устаревшие | 2D-системы. | Усовершенствованные 3D-системы. |
|---|---|---|
| Метрики измерения | Площадь, смещение X/Y | Объем, высота, площадь, топография |
| Предотвращение дефектов | Пропускает депозиты небольшого объема | Устраняет 99 % дефектов печати. |
| Ложная частота вызовов | Высокий, зависит от окисления колодок | Чрезвычайно низкий уровень, использует истинную топологию |
| Обработка эффекта тени | Н/Д | Решено с помощью многопроекционных камер |
Кроме того, ранние 3D-технологии сталкивались с техническими препятствиями, такими как эффект тени, когда высокие компоненты блокировали обзор камеры. Чтобы смягчить это, в современных решениях используются системы двойной проекции. Развертывание высокопроизводительного Машина для проверки паяльной пасты SPI, оснащенная алгоритмами искусственного интеллекта и онлайн-распознаванием штрих-кодов, гарантирует уничтожение теней, сохраняя идеальную топографическую точность даже на самых сложных сборках.
Сфера сборки печатных плат претерпевает масштабную трансформацию, вызванную неустанным стремлением к миниатюризации. Поскольку потребительские устройства и автомобильная электроника требуют большей мощности при меньших размерах, производители все чаще работают с микроскопическими компонентами, такими как корпуса 0201m и 01005. В этом микроскопическом масштабе традиционный визуальный осмотр полностью устарел.
Следовательно, мы наблюдаем серьезный сдвиг в сторону метрологии, интегрированной с искусственным интеллектом. Современное инспекционное оборудование превращается из простых сортировочных ворот «прошел или не прошел» в центры прогнозного анализа. Алгоритмы искусственного интеллекта теперь используются для фильтрации оптического шума, компенсации деформаций подложек в режиме реального времени и автономного выявления основных причин дефектов печати. Стремление к производству без дефектов означает, что фабрики используют данные проверок для прогнозирования и предотвращения ошибок до их возникновения, что фундаментально меняет роль контроля качества в заводских цехах.
Современная система контроля представляет собой комплексный источник данных. Огромный объем телеметрии, полученной во время одного сканирования доски, обеспечивает глубокую и полезную информацию о механической стабильности всей операции печати.
В течение стандартного цикла оптический блок собирает миллионы точек данных, синтезируя их в четыре критических показателя для каждой отдельной площадки.
Тщательно отслеживая эти показатели, инженеры-технологи могут диагностировать конкретные механические неисправности до того, как они перерастут в ситуации отключения линии. Постоянно чрезмерный объем или высота указывают на высокий риск образования моста. Обычно это означает, что скорость швабры слишком низкая или скорость разделения откалибрована неправильно. И наоборот, постоянно низкий объем указывает на засорение отверстий трафарета, которые требуют немедленной очистки. Если данные показывают ползучее позиционное смещение, это прямой индикатор смещения трафарета или плохого крепления платы.
В среде «умного» предприятия этот огромный объем данных не будет бездействовать в статической базе данных. В продвинутых системах используются протоколы обратной связи с обратной связью. Инспекционная машина напрямую связана с принтером для паяльной пасты через межмашинные сети. Если оптическая система обнаруживает тенденцию, когда смещение пасты медленно смещается вправо в партии из пятидесяти плат, она автоматически отправляет команду коррекции. Затем принтер оперативно регулирует выравнивание. Эта самокорректирующаяся экосистема сводит к минимуму вмешательство человека и обеспечивает высокую урожайность.
Понимание фактического рабочего процесса предоставляет инженерам практический контекст, интегрирующий эти системы в активные производственные линии. Когда печатная плата поступает в машину, хореографическая последовательность действий выполняется за считанные секунды.
Когда конвейер подает доску, механические боковые зажимы надежно фиксируют ее на месте, устраняя микровибрации. Система верхних камер немедленно сканирует углы доски на наличие контрольных меток. Это особые медные фигуры, выгравированные на доске. Находя эти ориентиры, машина идеально синхронизирует свою внутреннюю цифровую сетку координат с физической реальностью доски.
После идеального выравнивания головка камеры быстро перемещается по подложке. Вместо того, чтобы делать одну огромную искаженную фотографию, машина проверяет плату точными сегментами, известными как поле зрения. На каждом сегменте мигают стробоскопы, проецируются узоры бахромы, а топографические изображения захватываются за миллисекунды. Головка продолжает это неустанное движение с остановкой и сканированием, пока не будет отображена вся область печати.
Внутренний процессор мгновенно накладывает полученные физические данные на файлы допусков. Если все депозиты попадают в зеленую зону, доска плавно отпускается по линии. Если обнаружен критический дефект, машина выполняет заранее запрограммированный протокол отказа. В зависимости от конкретной заводской конфигурации он может подавать звуковой сигнал, выделять точное место дефекта на мониторе оператора или автоматически перенаправлять вышедшую из строя плату на вторичный конвейер для ручной очистки и перепечатки.
Инвестиции в оптическую метрологию требуют баланса между скоростью производства и бескомпромиссной точностью измерений. Менеджеры по закупкам и ведущие инженеры должны оценить несколько ключевых показателей производительности, чтобы убедиться, что оборудование соответствует их конкретным производственным целям.
Основной инженерный компромисс при оптическом контроле заключается между скоростью сканирования и разрешением измерения. Крупные производители бытовой электроники часто отдают предпочтение высокой скорости обработки, чтобы избежать узких мест на быстро развивающихся линиях. Напротив, производители аэрокосмического, оборонного или медицинского оборудования должны отдавать приоритет максимальному оптическому разрешению, чтобы гарантировать абсолютную надежность, и охотно соглашаются на немного большее время цикла.
Давайте посмотрим на реальные возможности оборудования. Когда абсолютная точность не подлежит обсуждению, важнейшим отличительным фактором становятся специализированные возможности. Развертывание премии Машина для контроля паяльной пасты Samsung предоставляет заводу доступ к ведущим отраслевым метрологическим стандартам. Машины высшего уровня пользуются большим спросом в средах с высокими требованиями, поскольку они обеспечивают сверхвысокую точность измерений, часто достигающую 0,67 мкм. Они объединяют запатентованные алгоритмы искусственного интеллекта, которые интеллектуально фильтруют коробление подложки и оптический шум, обеспечивая целостность измерений на наиболее густонаселенных сборках.
Аппаратные возможности полностью ограничены программным обеспечением, которое ими управляет. Неуклюжие, устаревшие интерфейсы приводят к утомлению операторов и дорогостоящим ошибкам программирования при смене продукта. Покупателям следует отдавать предпочтение системам, предлагающим интуитивное автономное программирование. Эта функция позволяет инженерам создавать и моделировать рецепты контроля непосредственно из файлов САПР на отдельной рабочей станции, гарантируя, что активной производственной линии никогда не придется останавливаться для настройки.
Переход на высококлассную технологию 3D-контроля требует значительных капитальных затрат. Однако финансовое обоснование становится совершенно очевидным при анализе совокупной стоимости неконтролируемых дефектов.
Сектор сборки электроники работает строго по «Правилу 10». Если исправление ошибки печати на этапе проверки путем простого вытирания влажной пасты и повторной печати стоит десять центов, то исправление того же самого дефекта будет стоить доллар после выхода из печи оплавления, поскольку теперь требуется ручная распайка. Если этот дефект перейдет к внутрисхемному тестированию, стоимость диагностики и ремонта подскочит до десяти долларов. Если неисправная плата дойдет до конечного пользователя, претензии по гарантии, доставка и повреждение бренда могут легко стоить сотни долларов. Отлавливая подавляющее большинство ошибок на этапе десяти центов, оборудование быстро окупается.
Помимо простого выявления существующих ошибок, непрерывный мониторинг данных, обеспечиваемый этими системами, активно предотвращает будущие ошибки. Используя обратную связь с обратной связью для обеспечения строгого автономного контроля над объемом и выравниванием пасты, производители значительно повышают выход с первого прохода. Более высокая производительность означает, что больше плат проходит путь от голой подложки до конечного продукта, не требуя вмешательства человека, что напрямую увеличивает производительность завода и общую прибыльность.
Технология проверки паяльной пасты претерпела значительные изменения. Мы перешли от элементарных 2D-камер с оптическим контрастом к сложным 3D-метрологическим экосистемам, основанным на профилометрии с фазовым сдвигом. Точно измеряя точный объем и топографическую форму каждого отдельного слоя, эти системы обеспечивают беспрецедентную информацию в режиме реального времени о состоянии печатного процесса.
Для современного производства электроники использование устаревших методов контроля подвергает производственные линии неприемлемому риску сбоев на местах и огромным затратам на доработку. Настоящая 3D-инспекция больше не является роскошью высокого класса. Это фундаментальная необходимость для выживания в миниатюрном мире.
Инженеры-технологи и руководители заводов должны активно проверять текущий уровень дефектов на конечном этапе производства. Модернизация вашей сборочной линии с помощью надежного метрологического решения, основанного на данных, позволит предотвратить дорогостоящие дефекты и предоставит вашему заводу интеллектуальное управление технологическими процессами. Чтобы изучить индивидуальные характеристики оборудования и найти точные метрологические решения, необходимые вашей производственной линии, посетите SMT Wenzhan, чтобы обеспечить эффективность вашего производства.
Основная цель — точно измерить объем, высоту, площадь и физическое выравнивание паяльной пасты, напечатанной на печатной плате, перед установкой каких-либо электронных компонентов. Такая упреждающая проверка качества предотвращает образование серьезных дорогостоящих дефектов, таких как перемычки припоя, надгробия или открытые соединения, которые могут возникнуть позже в процессе термического оплавления.
Современное 3D-оборудование использует физический принцип, называемый профилометрией с фазовым сдвигом. Оптический блок проецирует структурированные параллельные световые узоры на печатную пасту. Точно измеряя, как физические холмики пасты искажают и изгибают эти световые узоры, машинные алгоритмы рассчитывают точную трехмерную топографию, высоту и общий объем отложений.
Площадь определяет только ширину слоя пасты с плоской точки зрения сверху вниз. Объем точно показывает, сколько физического припоя действительно присутствует на контактной площадке. Отпечаток может покрывать нужную область, но быть слишком тонким, что неизбежно приводит к слабому или открытому стыку после оплавления. Только измерение объема гарантирует надежное электрическое и механическое соединение.
Абсолютно. Оборудование высшего уровня разработано специально для работы в суровых условиях высокоскоростного производства. Они обладают расширенными возможностями высокоскоростного 3D-сканирования, распознаванием дефектов на основе искусственного интеллекта для предотвращения ложных вызовов и бесшовными протоколами связи с замкнутым контуром, что делает их идеальным выбором для поддержания высокой производительности на быстрых линиях.
В то время как сама инспекционная машина только измеряет и анализирует данные, современные 3D-системы имеют возможность обратной связи с обратной связью. Они передают метрологические данные в реальном времени обратно на расположенный выше принтер для паяльной пасты. Эти данные позволяют принтеру самостоятельно регулировать механические параметры, такие как давление ракеля, скорость разделения или выравнивание, исправляя ошибки процесса на лету, не требуя вмешательства человека.
Скорость варьируется в зависимости от требуемого оптического разрешения, но современные устройства легко обрабатывают от 80 до 120 квадратных сантиметров в секунду. Такой быстрый сбор данных гарантирует, что этап метрологии никогда не станет узким местом на быстро развивающихся производственных линиях.
В системах премиум-класса используются усовершенствованные алгоритмы компенсации по оси Z. Создавая карту голой поверхности платы перед измерением пасты, программное обеспечение динамически настраивает нулевую плоскость, чтобы свести на нет любую физическую деформацию подложки, обеспечивая абсолютную точность измерений по всей панели.