Просмотры: 0 Автор: Редактор сайта Время публикации: 18.10.2026 Происхождение: Сайт
Маржа производства быстро исчезает. Поскольку современные сборки печатных плат уменьшаются, использование плоского двухмерного изображения оставляет вашу команду контроля качества слепой к критической оси Z. Вы просто не можете контролировать то, что не можете измерить. Традиционные системы не могут обнаружить структурные дефекты, поскольку они воспринимают только поверхность сверху вниз. Переход на платформу объемного контроля устраняет эту фундаментальную «слепую зону».
В этом подробном инженерном руководстве мы подробно разбираем, что именно измеряют высоту эти передовые системы. Вы узнаете, как они предотвращают катастрофические сбои на местах и преобразуют необработанные топографические данные в полезную производственную информацию.
Чтобы понять истинную ценность измерения высоты, мы должны сначала определить основную технологию, используемую в цехах. Передовой Автоматический оптический контроль основан на синергетическом сочетании сложных оптических датчиков, разнонаправленных световых проекторов и мощных программных алгоритмов. Машина создает полную трехмерную топографическую карту вашей населенной платы.
Основное различие между современными платформами и устаревшим оборудованием полностью заключается в увеличении вертикальной глубины. Исторически сложилось так, что базовые установки основывались исключительно на плоской фотографии. Чтобы догадаться о наличии дефекта, они полагались на контраст освещения, вариации цвета и обнаружение краев. Хотя эти установки достаточны для проверки отсутствующих крупных компонентов, они по своей сути неэффективны. Они не могут измерить физическую глубину или кубический объем.
Следовательно, такая зависимость от визуального контраста создает опасные слепые зоны. Представьте себе оператора, смотрящего на монитор и пытающегося различить черный резистор 01005, расположенный на темно-зеленой площадке при резком заводском освещении. Части сливаются воедино. Кроме того, высокие конденсаторы часто отбрасывают тяжелые тени, закрывающие соседние части меньшего размера. Перейдя на объемную технологию, производители измеряют реальную физическую геометрию. Машина оценивает точную высоту, ширину и объем каждого элемента, эффективно устраняя неясности, вызванные затенением или колебанием окружающего освещения.
Рыночные данные свидетельствуют о быстром изменении парадигмы в производстве электроники. Отрасль активно переходит от простого обнаружения дефектов к их превентивному предотвращению. Поскольку стандарты автомобильной безопасности, аэрокосмические модули и телекоммуникации 5G накладывают ограничения на плотность, стандартные камеры сверху вниз больше нежизнеспособны.
Современные инженерные тенденции показывают, что ведущие предприятия передают данные о вертикальной высоте непосредственно обратно на расположенные выше трафаретные принтеры и машины для захвата и перемещения. Эта замкнутая связь динамически корректирует отклонения процесса. Например, если высота паяльной пасты начинает снижаться на нескольких платах, система автоматически корректирует параметры принтера до того, как действительно произойдет критический сбой. Измерение объёма превращается из инструмента обеспечения качества в основной драйвер прогнозной автоматизации производства.
Неустанное стремление к миниатюризации компонентов делает вертикальные измерения недостающим звеном в комплексном контроле качества. В современных сборках часто используются микрокомпоненты, такие как метрические пакеты 01005 или даже 0201. Эти части едва заметны невооруженным глазом. При работе с такими незначительными компонентами изменение высоты на долю миллиметра сигнализирует о катастрофическом отказе.
Микроскопическое вертикальное смещение может означать, что деталь плавает на излишках ликвидусного припоя, лежит неравномерно или полностью оторвана от назначенной площадки. Чтобы выявить эти недостатки, нужны эмпирические данные.
Помимо чистой точности, эффективность цеха имеет первостепенное значение. Традиционные установки генерируют бесконечные ложные звонки. Безобидное отражение или небольшое изменение цвета партии указывает на то, что совершенно хорошая плата неисправна. Объемные данные пробиваются сквозь эти оптические иллюзии. Измеряя профиль физической высоты, система окончательно различает резистор темного цвета и пустую черную контактную площадку. Такая объективная проверка значительно снижает уровень ложных отказов, предотвращая досадные узкие места в производстве.
Возможность захвата вертикальной топографии меняет способы выявления дефектов. Но какие конкретно элементы сборки система на самом деле исследует? Ниже приведена подробная разбивка критических параметров, оцениваемых в ходе стандартного цикла проверки.
Объем и высота паяльной пасты.
Хотя комплексные системы после оплавления часто обрабатываются специальными инспекционными машинами на передовой линии, они также оценивают отвержденные отложения припоя. Система измеряет высоту пика и общий кубический объем сплава, нанесенного на колодки. Это обеспечивает наличие достаточного количества металла для формирования прочного механического соединения. Если высота слишком мала, соединение растрескивается под термическим напряжением. И наоборот, чрезмерная высота означает, что припой рискует растечься наружу, создавая микроскопическое короткое замыкание с соседними контактными площадками.
Компланарность компонентов и приподнятые выводы
Интегральные схемы для соединения с подложкой используют десятки крошечных хрупких контактов. Компланарность требует, чтобы каждый штифт располагался идеально ровно и параллельно поверхности платы. Система контроля измеряет точное вертикальное расстояние каждого штифта. Если один провод согнут вверх всего на несколько микрон, он не сможет соприкоснуться с контактной площадкой, что приведет к полному разрыву цепи. Плоские камеры не могут воспринимать это вертикальное разделение. Только точное топографическое картографирование позволяет обнаружить этот невидимый изъян.
Профилирование паяного соединения Для
надежного соединения необходим определенный вогнутый наклон, известный как мениск. Платформа измеряет угол смачивания и высоту галтели. Анализируя топографический профиль отвержденного сплава, система проверяет, образовалась ли прочная интерметаллическая связь между свинцом компонента и колодкой. Это гарантирует длительную устойчивость к вибрации.
Надгробия и рекламные щиты
Пассивные компоненты очень чувствительны к позиционным дефектам во время процесса оплавления. Неравномерное поверхностное натяжение приводит к тому, что резистор неожиданно становится вертикально - дефект, широко известный как «надгробие». Лениво лежать на боку — это рекламный щит. Быстрое вертикальное сканирование мгновенно определяет, значительно ли высота объекта превышает заданные размеры, и немедленно отмечает аномалию.
Посторонние предметы и коробление печатной платы
Оптические датчики отображают пустую плату, чтобы обнаружить посторонний мусор, например обрезки проводов или шарики припоя. Кроме того, измерение базовой линии в различных тепловых зонах позволяет обнаружить изгиб и перекручивание подложки. Деформированные платы неизбежно приводят к неравномерному размещению компонентов и серьезному напряжению суставов.
Для достижения погрешностей измерений в микронном диапазоне производители используют передовые физические и оптические технологии. Эти платформы используют специальные технологии для точного определения глубины без замедления производственной линии.
Муаровая профилометрия с фазовым сдвигом.
Это наиболее распространенная технология, используемая в современных установках. Проекционные блоки излучают на сборку чередующиеся полосы света. Когда эти идеально прямые линии касаются высокого конденсатора или наклонного паяного соединения, они искажают и изгибают физические контуры. Камеры высокого разрешения фиксируют эти искаженные узоры. Затем усовершенствованные алгоритмы анализируют фазовый сдвиг, чтобы рассчитать точную высоту каждого пикселя.
Лазерная триангуляция
Некоторые системы включают лазерную триангуляцию для конкретных измерительных задач. Сфокусированный лазерный луч попадает на поверхность детали. Датчик определяет угол отражения. На основе известного геометрического расстояния между излучателем и датчиком машина рассчитывает точное расстояние до объекта. Этот метод очень эффективен для проверки абсолютной высоты.
Многокамерные системы без теней.
Высокие разъемы блокируют проецируемый свет и отбрасывают темные тени на соседние микрокомпоненты. Чтобы захватывать данные без этих «слепых зон», в промышленных установках используется ортогональная камера сверху вниз, окруженная несколькими линзами с боковым углом. Если обзор одной камеры закрыт, другая легко захватывает необходимую топографию.
При оценке оборудования для вашей производственной линии решающее значение имеет понимание того, как различные машины осуществляют сбор данных. Системы высшего уровня отличаются превосходным вертикальным разрешением, высокой скоростью обработки и надежными алгоритмами. Ниже мы рассмотрим два ведущих в отрасли решения, разработанных для сложных объемных задач.
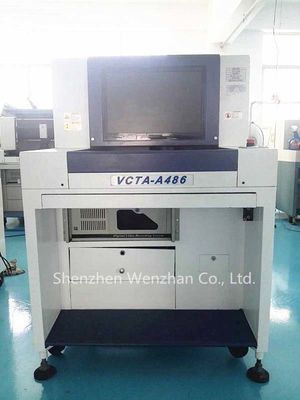
Для сборок высокой плотности точность и повторяемость не подлежат обсуждению. Автоматическая машина оптического контроля VCTA-A486 — это решение промышленного уровня, разработанное специально для решения задач современной миниатюризации. В нем используется многочастотная проекционная технология для активного минимизации оптического шума от сильно отражающих только что оплавленных паяных соединений. Это гарантирует, что время цикла не будет ухудшаться из-за больших вычислительных нагрузок, что делает его исключительно эффективным в обнаружении поднятых выводов и недостаточного объема припоя на высоких скоростях линии.
Напротив, Автоматизированная машина оптического контроля SAKI обеспечивает исключительную точность благодаря тщательному аппаратному обеспечению и бесшовному сшиванию изображений. Поскольку большая плата сканируется в нескольких полях зрения, программное обеспечение должно безупречно сшивать эти снимки. Системы SAKI известны тем, что справляются с динамическим короблением подложек в режиме реального времени. Система отображает всю топографию голой платы и динамически компенсирует изгиб или скручивание, гарантируя, что измерения компонентов остаются абсолютно точными относительно непосредственной площадки.
| Основные характеристики Focus | Серия VCTA-A486 Серия | SAKI BF-Comet |
|---|---|---|
| Проекционные технологии | Многочастотный муаровый фазовый сдвиг | Усовершенствованная коаксиальная муаровая проекция |
| Обработка отражающей поверхности | Активная многоугольная оптическая фильтрация | Коаксиальная обработка верхнего света |
| Компенсация деформации | Отслеживание базовой линии по оси Z | Динамическое картографирование поверхности в реальном времени |
| Первичная инженерная сила | Высокая пропускная способность для плотных линий SMT | Сложные топографии и доски большого формата |
Переход от традиционной плоской визуализации к усовершенствованным измерениям объема требует значительных капиталовложений. Однако менеджеры по производству оправдывают эту модернизацию измеримой отдачей от инвестиций, обусловленной операционной эффективностью.
Самой непосредственной финансовой выгодой является резкое сокращение псевдодефектов. В традиционной настройке операторы должны вручную проверять каждый отмеченный дефект. Если восемьдесят процентов этих сигналов являются ложными тревогами, вызванными аномалиями освещения, предприятие ежегодно тратит сотни дорогостоящих рабочих часов. Измеряя реальные физические размеры, объемные системы точно определяют наличие компонента, практически исключая ложные срабатывания.
Кроме того, эта технология упрощает процесс доработки. Когда подлинный дефект направляет плату на ремонтную станцию, техник получает полностью вращаемую топографическую карту. Они могут буквально увидеть, на сколько микрон поднят вывод или какой объем припоя недостает. Эти эмпирические данные устраняют все догадки, позволяя оператору выполнять ремонт быстрее и со значительно меньшим риском термического повреждения соседних микрокомпонентов.
Выбор подходящего оборудования требует практической оценки вашей конкретной производственной среды. Не просто читайте спецификации. При принятии решения о покупке используйте следующие технические стандарты.
Оцените повторяемость и воспроизводимость манометра.
Фундаментальным компромиссом в оптическом контроле является баланс между разрешением и скоростью. Более высокое разрешение позволяет проводить точные измерения, что крайне важно для упаковок 0201. Однако это требует больше вычислительного времени. Надежная машина должна демонстрировать стабильные измерения на микронном уровне при нескольких последовательных проходах. Просмотрите показатели повторяемости, чтобы убедиться, что машина обеспечивает баланс микроскопического разрешения и пропускной способности, необходимой для поддержания прибыльности вашей линии.
Требуйте конфигураций без теней.
Убедитесь, что в машине используется надежная многокамерная установка. Высококлассная система должна включать ортогональную камеру сверху вниз, окруженную как минимум четырьмя боковыми линзами. Это гарантирует, что высокие разъемы не будут создавать слепые зоны над критически важными микрокомпонентами.
Проверка программного обеспечения и возможностей интеграции
Лучшие оптические датчики функционально бесполезны, если программное обеспечение не может интерпретировать необработанные данные. Ищите интуитивно понятные интерфейсы программирования, которые позволяют создавать автономные программы с использованием необработанных данных САПР. Крайне важно убедиться, что система легко интегрируется с вашим заводским программным обеспечением. Экспорт объемных тенденций в реальном времени позволяет вашей инженерной команде настраивать принтеры или установочные машины до того, как возникнут реальные дефекты.
Измерение объема коренным образом изменило производство печатных плат. Он предоставляет эмпирические данные, необходимые для паяных соединений, копланарности компонентов и общей топографии платы, которые требуются современному контролю качества. Полагаться на устаревшие плоские изображения — это просто огромная ответственность в сегодняшней среде с высокой плотностью населения.
Защитите свою урожайность, значительно сократите количество ложных вызовов и устраните катастрофические сбои на полях, модернизировав свои возможности проверки. Для руководителей предприятий и инженеров, готовых реализовать настоящий вертикальный контроль, изучите полный спектр высокопроизводительных решений, адаптированных для вашей сборочной линии, на https://www.smtwenzhan.com, чтобы найти точную конфигурацию для ваших конкретных производственных потребностей.
Большинство систем высшего уровня измеряют вертикальную ось с потрясающим разрешением до одного микрона. Такой микроскопический уровень точности позволяет оборудованию обнаруживать мельчайшие изменения в объеме паяльной пасты и точности ее размещения, обеспечивая строгий контроль качества на плотно упакованных платах.
Да. Современные платформы используют передовые технологии освещения, многочастотные проекции и сложные алгоритмы для фильтрации оптического шума. Это эффективно устраняет резкие отражения, позволяя машине точно измерять блестящие паяные соединения и зеркальные корпуса интегральных схем, не генерируя ложных вызовов.
Плоская система смотрит прямо на доску и полностью полагается на тени освещения, чтобы угадать, поднят ли вывод, что часто приводит к пропущенным дефектам. Объемная система измеряет точное физическое вертикальное расстояние провода относительно подушечки, гарантируя точное обнаружение поднятых кеглей каждый раз.
Да, VCTA-A486 использует передовую технологию визуализации для точного измерения высоты компонента, копланарности выводов и объема припоя. Собирая точные вертикальные данные, он обеспечивает строгий контроль качества и значительно снижает вероятность того, что незамеченные производственные дефекты ускользнут с завода.
Машина SAKI отображает всю топографию голой платы в режиме реального времени. Он динамически компенсирует любые естественные изгибы и перекручивания подложки. Эта компенсация поверхности в реальном времени гарантирует, что измерения компонентов остаются абсолютно точными относительно непосредственной площадки, независимо от общей деформации платы.
Оборудование проецирует узоры полос на затвердевший припой и измеряет фазовый сдвиг отраженного света. Вычисляя высоту каждого отдельного пикселя на площади поверхности соединения, программное обеспечение объединяет эти точки данных для определения общего кубического объема сплава.
Хотя оба используют схожие оптические принципы, они предназначены для разных этапов производства. При проверке паяльной пасты измеряется необработанная паяльная паста, не подвергавшаяся оплавлению, непосредственно после процесса трафаретной печати. Автоматический оптический контроль измеряет полностью затвердевшие паяные соединения, расположение компонентов и общую топографию сборки после выхода платы из печи оплавления.