
Просмотры: 0 Автор: Редактор сайта Время публикации: 10.09.2026 Происхождение: Сайт
Микроостановки на производственных линиях по технологии поверхностного монтажа (SMT) быстро усугубляются, разрушая ежедневные показатели производительности. Неэффективная подача досок и ошибки обработки приводят к дорогостоящим задержкам. Балансирование высокой производительности с бездефектной обработкой остается серьезной проблемой для инженеров-технологов в заводских цехах. Устаревшие механизмы подачи часто вызывают застревание доски. Они создают чрезмерную нагрузку на компоненты и генерируют ложные показания датчиков. Эти постоянные проблемы останавливают всю сборочную линию, вынуждая операторов постоянно искать и устранять неполадки. Являясь абсолютным первым этапом линии SMT, погрузочное оборудование диктует темп. Он устанавливает время такта и базовую надежность для всех последующих процессов. Оценка современного PCB Loader требует глубокого понимания механики своего цикла. Вы должны проанализировать протоколы проверки датчиков и возможности интеграции, чтобы обеспечить бесперебойную работу и устранить узкие места еще до их возникновения.
Точная механика цикла. В современных погрузчиках используются усовершенствованные конструкции газового контура и программируемые настройки шага, чтобы исключить поломку платы и оптимизировать индексацию магазина.
Надежная проверка датчика: Надежная работа зависит от точной калибровки оптического датчика и датчика приближения, включая правильные углы установки и постоянную проверку состояния светодиодов.
Бесшовная интеграция линий: настоящая эффективность требует строгой совместимости с SMEMA и новых возможностей подключения к Индустрии 4.0, позволяющих загрузчику безупречно взаимодействовать с последующими принтерами, монтажниками и заводскими исполнительными системами.
Проактивная диагностика: системы высокого уровня обеспечивают автоматическое отображение кодов неисправностей и доступные диагностические интерфейсы, что значительно сокращает время простоя при устранении неполадок.
Стандартные загрузчики магазинов прекрасно справляются с двусторонними или предварительно собранными досками. Они используют стойки с прорезями для разделения отдельных подложек во время процесса подачи. Такое разделение предотвращает царапание нижних компонентов о плату под ними. Укладчики, разгрузчики и вакуумные загрузчики пустых плат оптимизируют подачу необработанных, незаполненных печатных плат. Выберите тип механической подачи в зависимости от конкретного этапа сборки. Хрупкость подложки диктует необходимый метод обращения. Вакуумные системы поднимают деликатные доски без контакта с краями, используя пневматические присоски для транспортировки панели непосредственно на конвейерные рельсы. В стойках для журналов предусмотрены безопасные слоты для плат с имеющимися компонентами на нижней стороне. Выбор неправильной типологии приводит к немедленным дефектам обработки. При неправильном использовании штабелер раздавит нижние компоненты. И наоборот, использование журнальной стойки для необработанных тонких досок часто приводит к провисанию и смещению пазов.
Типология погрузчика |
Идеальное применение |
Механизм обработки |
Первичное ограничение |
|---|---|---|---|
Загрузчик журналов |
Двусторонние платы, тяжелые объединительные платы |
Пневматический толкатель извлекает плату из стойки с прорезями. |
Требуется ручная загрузка тяжелых магазинов. |
Вакуумный штабелер |
Сырые, незаселенные голые доски |
Присоски поднимают верхнюю доску из стопки |
Невозможно обрабатывать платы с предварительно установленными компонентами. |
Падение штабелеукладчика |
Толстые, жесткие голые доски |
Механический спуск опускает нижнюю доску |
Высокий риск повреждения кромок хрупких материалов. |
Рабочий цикл следует строгой пошаговой последовательности. Каждая микросекунда, сэкономленная во время этой последовательности, повышает общую эффективность линии. Логика управления станком контролирует каждый шаг, отказываясь двигаться дальше, пока предыдущее движение не завершится успешно.
Оператор загружает полный магазин в нижнюю буферную зону и нажимает кнопку пуска.
Пневматические зажимы фиксируют стойку для журналов, обеспечивая ее идеально вертикальное положение.
Механизм лифта выполняет индексацию шага для совмещения первого запрограммированного паза с выходным конвейерным рельсом.
Толкающий механизм выдвигается, плавно извлекая доску из магазина и перемещая ее на конвейер.
Система завершает передачу обслуживания, ожидая, пока принтер паяльной пасты не сообщит о получении платы.
Лифт переходит к следующему запрограммированному слоту, и цикл повторяется до тех пор, пока магазин полностью не опустеет.
Вертикальное движение магазина осуществляется с помощью шаговых или серводвигателей. Серводвигатели обеспечивают превосходную точность позиционирования с обратной связью. Они устраняют риск пропуска шагов, от которого страдают старые системы с шаговым двигателем. Энкодер на серводвигателе постоянно передает данные о положении обратно в ПЛК. Программируемый выбор шага имеет решающее значение для гибкости производства. Операторы могут устанавливать шаг 10 мм, 20 мм, 30 мм или 40 мм. Это позволяет использовать компоненты различной высоты и толщины платы. Плата с высокими электролитическими конденсаторами требует шага 40 мм, чтобы освободить слот над ней. Правильное выравнивание предотвращает удар толкателя о край доски под углом. Несоосность даже на миллиметр приводит к катастрофическому заклиниванию платы. Сверхмощные шарико-винтовые пары и линейные направляющие обеспечивают идеально ровное положение платформы лифта во время индексации.
Традиционные пневматические толкатели экономичны и обеспечивают стандартную надежность. Они во многом зависят от постоянного заводского давления воздуха. Колебания подачи воздуха приводят к нестабильной скорости толкания. Если давление в линии падает ниже 0,4 МПа, цилиндр выдвигается слишком медленно, что приводит к задержке такта. Если давление резко возрастает, стержень врезается в край доски. Толкатели с электроприводом или сервоприводом обеспечивают более высокую точность. Они позволяют программировать контроль скорости во время цикла нажима. Сервотолкатели снижают требования к техническому обслуживанию, связанные с утечками воздуха и разрушением уплотнений цилиндров. Они также повышают эффективность времени цикла за счет оптимизации скорости обратного хода. Толкатель с электроприводом может замедлиться непосредственно перед тем, как коснуться края доски. Затем он ускоряется на этапе передачи и втягивается с максимальной скоростью.
Современные инновации в газовом контуре точно регулируют пневматическую силу. Это гарантирует отсутствие поломок печатной платы на этапе извлечения. Регулируемое давление оказывает ровно столько силы, чтобы переместить доску. Если механическое сопротивление резко возрастает, система немедленно останавливается. Эти конструкции снижают риск заклинивания деформированных досок. Они также предотвращают заклинивание досок с плотными прорезями внутри стойки для журналов. Усовершенствованные клапаны регулирования потока смягчают конец хода цилиндра. Это исключает резкие механические воздействия, которые вызывают микротрещины в чувствительных керамических компонентах. Правильная калибровка газового контура отделяет высокопроизводительный процесс от процесса с большим количеством отходов. Установите специальный цифровой переключатель давления на линии входящего воздуха, чтобы постоянно контролировать эту переменную.
Сеть сенсоров действует как центральная нервная система организма. машина для загрузки печатных плат . Эти датчики предотвращают застревание подачи и катастрофические столкновения оборудования. Они отслеживают каждое механическое движение в режиме реального времени. Без точной обратной связи с датчиком слепые механические операции разрушают хрупкие подложки. Логика управления полностью полагается на эти входы для управления пневматическими клапанами и приводными двигателями. Один-единственный вышедший из строя датчик может парализовать весь механизм загрузки. Таким образом, резервирование датчиков и высококачественные оптические компоненты не подлежат обсуждению в условиях крупносерийного производства. В большинстве систем используется логика 24 В постоянного тока, отправляющая сигналы NPN или PNP непосредственно на главный контроллер.
Наличие платы подтверждают фотоэлектрические датчики диффузного отражения и переходящего луча. Они обнаруживают край платы в активном слоте магазина. Датчики на пересечение луча очень эффективны для обнаружения деформированных досок, которые могут ускользнуть от датчика рассеянного луча. Темные паяльные маски поглощают инфракрасный свет. Стандартные диффузные датчики часто не могут обнаружить матово-черные или темно-синие печатные платы. Для этих подложек необходимо использовать датчики фонового подавления или конфигурации со сквозным лучом. Система также проверяет исходную и расширенную позиции толкателя. Магнитные датчики цилиндра проверяют, полностью ли выдвигается и втягивается толкатель. Это гарантирует полную передачу платы до того, как магазин переместится на следующий слот. Если толкачу не удается вернуться домой, лифт остается запертым. Это предотвращает срез движущегося магазина выдвинутого стержня толкателя.
Датчики приближения проверяют правильность установки магазина. Они обеспечивают полное закрепление стойки до начала цикла. Если магазин сидит неровно, датчики блокируют подачу команды пуска. Протоколы датчиков безопасности защищают как продукт, так и оператора. Сканеры зон или физические дверные блокировки мгновенно прекращают работу. Они срабатывают, если магазин заряжен неправильно или происходит вмешательство оператора. Резервные реле безопасности гарантируют, что открытие защитной двери немедленно отключит питание приводных двигателей. Соблюдение норм промышленной безопасности предотвращает тяжелые производственные травмы.
Тип датчика |
Приложение |
Метод обнаружения |
Общий режим отказа |
|---|---|---|---|
Диффузный Светоотражающий |
Наличие платы в слоте |
Свет отражается от печатной платы |
Темная паяльная маска поглощает свет. |
Пересечение луча |
Выравнивание полки для журналов |
Свет пробивается через зазор |
Пыль забивает линзу излучателя |
Магнитный язычок |
Положение пневматического цилиндра |
Обнаруживает внутренний магнит |
Вибрация меняет положение датчика |
Индуктивная близость |
Блокировка двери безопасности |
Обнаружение металла |
Физическое воздействие ломает корпус |
Современные интерфейсы превратились из простых сигнальных лампочек в комплексные сенсорные экраны HMI. Эти экраны имеют функцию автоматического генерирования кодов неисправностей. Диагностическая обратная связь в режиме реального времени ускоряет устранение неполадок. Он немедленно выявляет конкретные неисправности датчиков или механические блокировки. Операторы больше не догадываются, какой датчик вызвал остановку. HMI отображает визуальную карту машины, выделяя именно тот датчик, который не сработал. Такой уровень прозрачности диагностики сокращает среднее время ремонта (MTTR) с часов до нескольких минут. Это дает возможность операторам линий устранять незначительные неисправности без вызова специалистов по техническому обслуживанию.
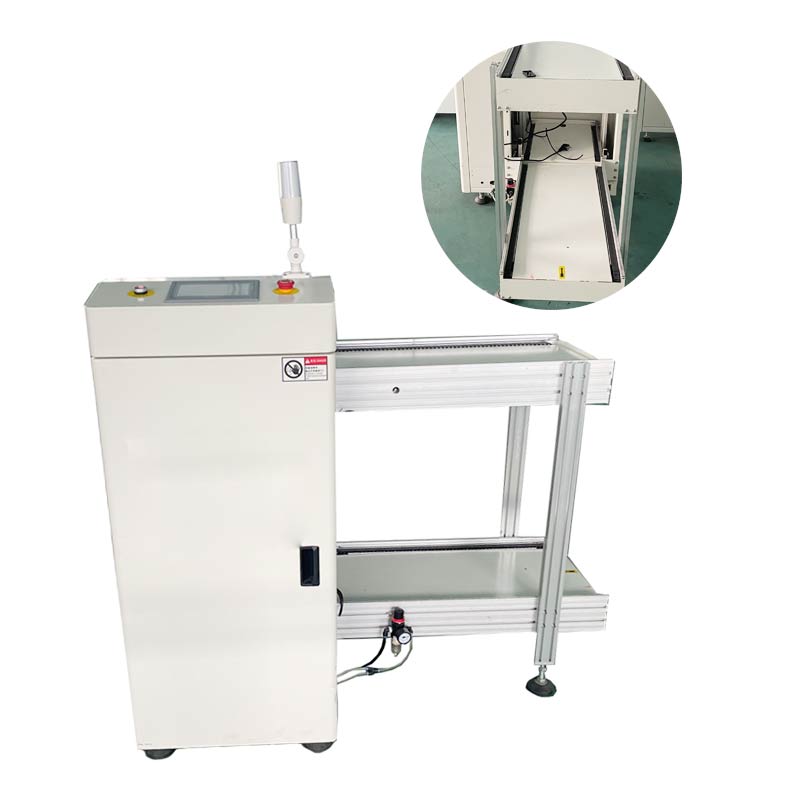
Стандартные интерфейсы SMEMA определяют электрическое подтверждение связи между машинами. Протокол основан на простой системе реле с сухими контактами. Вышестоящая машина замыкает реле, чтобы подать сигнал «Плата доступна». Последующая машина замыкает реле, сигнализируя «Машина готова». Когда оба реле замкнуты, плата переключается. Это предотвращает столкновения на конвейере. Строгое соблюдение протоколов SMEMA исключает сложную нестандартную проводку. Это гарантирует, что интеграция нового Загрузчик smt pcb занимает минуты, а не дни. Стандартная распиновка использует контакты 1 и 2 для сигнала доступности платы, а контакты 3 и 4 для сигнала готовности машины.
Будущие тенденции в области погрузочных технологий делают упор на возможности подключения к Индустрии 4.0. Интеграция датчиков Интернета вещей обеспечивает расширенное профилактическое обслуживание. Современные погрузчики напрямую взаимодействуют с системами управления производством (MES) с использованием протоколов SECS/GEM или стандартных портов Ethernet RJ45. Это обеспечивает отслеживание в реальном времени и точное отслеживание урожайности. Становится возможным удаленное управление линиями, что позволяет супервайзерам отслеживать состояние магазина с центральной панели управления. Теперь машины передают свое рабочее состояние, историю неисправностей и количество циклов на заводские серверы. Этот подход, основанный на данных, превращает простой механизм кормления в интеллектуальный узел в сети умного завода.
Предприятия должны сравнивать машины стандартного размера с компактными моделями. Мини-погрузчики разработаны специально для условий с ограниченным пространством. Они обеспечивают ту же функциональность, занимая при этом половину площади, что позволяет создавать более узкие проходы. Возможности индивидуальной настройки значительно расширяют эксплуатационные возможности. Емкость двух магазинов снижает частоту вмешательства оператора. Конфигурации для тяжелых условий эксплуатации легко справляются с толстыми и тяжелыми объединительными панелями. Регулируемая ширина направляющих позволяет использовать разнообразные портфели продукции. Предприятия, осуществляющие крупносерийное мелкосерийное производство, получают огромную выгоду от автоматической регулировки ширины рельсов. Эта функция избавляет операторов от необходимости вручную проворачивать маховики во время смены продукта.
Инженеры должны сбалансировать производительность и точность обработки. Слишком быстрое толкание плат повреждает хрупкие или предварительно собранные подложки. Бережное и аккуратное обращение предотвращает появление микротрещин в чувствительных компонентах. Интеграция автоматический разгрузчик печатных плат в конце линии точно отражает эти требования. Он поддерживает сбалансированное время такта линии, принимая доски так же бережно, как они были загружены. Разгрузчик должен точно индексировать свой магазин, чтобы захватывать готовую плату, не царапая паяные соединения с нижней стороны. Согласование времени цикла как загрузчика, так и разгрузчика гарантирует, что линия SMT никогда не будет испытывать недостатка в необработанных плитах и не будет обеспечена готовой продукцией.
Ложноположительные и отрицательные результаты часто досаждают среде SMT. Пыль, паяльная паста и остатки флюса со временем покрывают линзы датчиков. Установите строгие правила регулярной очистки поверхности датчика. Проверьте угол установки, чтобы луч попадал в цель прямо. Убедитесь, что светодиод датчика горит правильно во время прохождения платы. Мигающий светодиод указывает на предельный порог обнаружения. Технические специалисты должны отрегулировать потенциометр чувствительности датчика, чтобы обеспечить надежное обнаружение независимо от цвета платы. Поверните диск по часовой стрелке, чтобы увеличить чувствительность для темных досок, и против часовой стрелки, чтобы уменьшить блики от высокоотражающей отделки HASL.
Деформированные печатные платы и поврежденные пластиковые магазины вызывают заедание во время цикла подачи. Это механическое напряжение повреждает края доски и останавливает толкатель. Выполняйте плановые проверки выравнивания толкателя с помощью циферблатного индикатора. Следите за давлением зажима магазина, чтобы стойка оставалась идеально вертикальной. Немедленно выбрасывайте покоробленные магазины, чтобы предотвратить повторное замятие. Циклическое нагревание в печах для отверждения со временем приводит к разрушению пластиковых магазинов. Они теряют стабильность размеров и зажимают доски. Стандартные магазины имеют регулируемые боковые пластины. Операторы поворачивают ходовой винт, чтобы расширить или сузить прорези. Со временем пластиковые прорези изнашиваются. Плата FR4 толщиной 1,6 мм может выскользнуть из изношенного паза и заблокировать руль высоты. Проверяйте журналы ежеквартально с помощью индикатора «годен/не годен».
Реалистичная система профилактического обслуживания обеспечивает непрерывную работоспособность. Пренебрежение регламентным обслуживанием приводит к неустойчивой индексации и преждевременному выходу компонентов из строя. Внедрение структурированного графика значительно продлевает срок службы оборудования. Храните запасные ремни, датчики и пневматические уплотнения в местном складе запасных частей, чтобы свести к минимуму время простоя.
Частота технического обслуживания |
Компонент |
Требуется действие |
|---|---|---|
Ежедневно |
Оптические датчики |
Протрите линзы изопропиловым спиртом, чтобы удалить пыль и остатки флюса. |
Ежедневно |
Пневматическая система |
Убедитесь, что давление входящего воздуха соответствует спецификациям производителя (обычно 0,4–0,6 МПа). Слейте влагу из ловушек. |
Еженедельно |
Ходовые винты и направляющие |
Очистите старую смазку и нанесите свежую смазку на основе лития, чтобы предотвратить микровибрации. |
Еженедельно |
Приводные ремни |
Осмотрите на предмет износа и проверьте правильность натяжения, чтобы обеспечить точную индексацию руля высоты. |
Ежемесячно |
Пневматические цилиндры |
Осмотрите уплотнения на предмет утечек воздуха и проверьте плавность срабатывания механизма толкателя. |
Ежеквартальный |
Стойки для журналов |
Измерьте ширину паза штангенциркулем, чтобы проверить наличие износа. Откажитесь от перекошенных стоек. |
Выполните следующие действия, чтобы усовершенствовать процесс подачи картона и исключить остановки линии:
Проверьте текущее время такта линии, чтобы определить точные узкие места в кормлении.
Измерьте доступную площадь, чтобы определить, какая модель подойдет лучше: стандартная или мини-модель.
Запросите конкретные данные о надежности датчиков у потенциальных производителей оборудования.
Ознакомьтесь с руководствами по интеграции SMEMA, чтобы обеспечить совместимость с существующими принтерами и монтажными устройствами.
Перед вводом в эксплуатацию нового оборудования установите строгий график профилактического технического обслуживания.
Ответ: Он автоматически подает голые или частично собранные печатные платы на производственную линию SMT. Он извлекает платы из журнальной стойки и передает их в принтер для паяльной пасты или на конвейер, устанавливая начальное время такта.
Ответ: В загрузчике магазинов используются стойки с прорезями для хранения отдельных досок, что делает его идеальным для двусторонних сборок. Вакуумный укладчик поднимает необработанные, незаполненные доски непосредственно из штабеля с помощью присосок, оптимизируя пространство для подачи чистых досок.
Ответ: В нем используются усовершенствованные конструкции газового контура и точные пневматические регуляторы. Эти системы контролируют толкающую силу. Если толкатель сталкивается с ненормальным сопротивлением застрявшей или деформированной доски, система немедленно останавливается, чтобы предотвратить физическое повреждение.
Ответ: Загрязнение окружающей среды является основной причиной. Пыль, паяльная паста и остатки флюса скапливаются на линзах оптического датчика. Это блокирует луч света, вызывая ложноотрицательные или ложноположительные результаты при обнаружении платы.
О: Сначала очистите поверхность датчика изопропиловым спиртом. Затем убедитесь, что угол установки перпендикулярен цели. Наконец, проверьте светодиодный индикатор датчика и отрегулируйте чувствительность, чтобы учесть темные паяльные маски.
О: SMEMA — это стандартный протокол электрического интерфейса. Это позволяет взаимодействовать различным маркам SMT-оборудования. Он использует сигналы «Доска доступна» и «Машина готова» для обеспечения безопасной и синхронизированной передачи плат между машинами без столкновений.


