Просмотры: 0 Автор: Редактор сайта Время публикации: 19.10.2026 Происхождение: Сайт
Замедляют ли задержки при ручной подаче вашу линию с технологией поверхностного монтажа или SMT? В сегодняшней высококонкурентной среде производства электроники скорость и точность требуют абсолютно бездефектного производства.
Тем не менее, многие предприятия по-прежнему полагаются на традиционную ручную загрузку плит. Эта устаревшая практика сопряжена с серьезным риском статического повреждения и создает дорогостоящие узкие места в производстве. Физическое взаимодействие между операторами и чувствительными субстратами вносит непредсказуемую переменную в строго контролируемую среду.
В этом подробном руководстве мы рассмотрим фундаментальные различия между ручными методами и автоматизированными решениями. Понимая эти эксплуатационные последствия, руководители заводов и инженеры-технологи могут принимать обоснованные и рентабельные решения по модернизации своих масштабируемых высокопроизводительных линий поверхностного монтажа.
Чтобы по-настоящему понять эксплуатационные последствия модернизации сборочной линии, мы должны провести прямое сравнение ручной подачи и автоматической загрузки. Различия выходят далеко за рамки простого удобства. Они фундаментально меняют базовые показатели эффективности производства.
Давайте посмотрим на данные. В заводских цехах контраст становится разительным, когда вы сравниваете фактическую производительность с теоретической мощностью.
| Операционная метрическая | ручная подача | Полностью автоматический загрузчик печатных плат |
|---|---|---|
| Согласованность времени цикла | Высокая вариабельность, склонность к микроостановкам | Постоянная программируемая скорость работы машины |
| Риск загрязнения | Высокий риск передачи масел, пыли и электростатического разряда. | Нулевой физический контакт, закрытое обращение |
| Требование к рабочей силе | Требуется выделенный оператор на полный рабочий день. | Только периодическая замена магазина |
| Точность выравнивания | Непостоянные углы вставки приводят к застреванию | Привод от шагового двигателя, идеально параллельная вставка |
Физиология человека ограничивает кормление вручную. Операторы устают. По мере того, как сдвиги затягиваются, объем внимания сокращается, а время реакции колеблется. Эти микроостановки убивают вашу пропускную способность. Представьте себе, что оператор отводит взгляд всего на несколько секунд, чтобы проверить смартфон. Если в течение этого короткого окна нижестоящая машина сигнализирует о своей готовности, вся линия простаивает. За восьмичасовую смену эти накопленные микроостановки приводят к серьезной потере объема производства.
Напротив, автоматизированное оборудование работает с неустанной скоростью. Он тщательно разработан с учетом точного времени цикла укладочных машин. Когда нижестоящее оборудование сигнализирует о готовности, загрузчик мгновенно разворачивает следующую печатную плату. Усталости нет. Нет никакого отвлечения. Такое непрерывное механическое перемещение гарантирует, что высокоскоростные укладочные машины никогда не будут нуждаться в материалах.
Физическое обращение с голыми подложками требует деликатной точности. Однако ручное управление приводит к высокой степени изменчивости. Операторы могут случайно толкнуть доску на конвейер под небольшим углом. Это вызывает микрозастревание, которое вызывает каскад сигналов тревоги по всей линии. Сильное толкание может привести к заклиниванию гусениц. Затем вам придется остановить линию, вручную извлекая заклинившую доску.
Автоматические загрузчики полностью устраняют эту неприятную изменчивость. Они используют прецизионные шаговые двигатели, пневматические толкатели и оптические датчики, чтобы каждый раз обеспечивать идеальное выравнивание доски. Механическое извлечение из полки для журналов обеспечивает равномерное давление. Благодаря этому доска плавно направляется на конвейерные рельсы, идеально параллельно расположенному далее оборудованию.
Использование устаревших ручных процессов на современном предприятии по производству электроники приводит к скрытой неэффективности. Понимание этих конкретных болевых точек имеет решающее значение для руководителей предприятий, оценивающих улучшения процессов в нижней части воронки.
Финансовые последствия человеческой ошибки часто недооцениваются. Когда оператор неправильно подает доску, входной конвейер блокируется. Для устранения этого застревания необходимо остановить линию, открыть защитные кожухи, извлечь заклинившую плату и сбросить параметры машины.
Простой этой машины обходится невероятно дорого. В крупносерийном производстве одна минута простоя линии может стоить сотни долларов упущенной выгоды. Кроме того, доски, физически поврежденные во время замятия, необходимо утилизировать. Совокупная стоимость бракованных подложек и потерянного производственного времени быстро перевешивает предполагаемую экономию от инвестиций в капитальное оборудование.
Еще до того, как плата достигнет стадии пайки, она становится очень уязвимой для окружающей среды. Человеческие руки естественным образом содержат масла, влагу и твердые частицы пыли. В частности, когда оператор касается голой платы, эти загрязнения передаются на медные площадки. Это изменяет поверхностное натяжение во время процесса оплавления, что приводит к плохому смачиванию припоя и ослаблению механических соединений.
Что еще более важно, ручная обработка создает серьезные статические риски. Человеческое тело может легко накапливать тысячи вольт статического электричества. Между тем, современные электронные компоненты могут деградировать всего лишь на 50 вольт. Статический шок, проходящий через дорожки, вызывает скрытое повреждение чувствительных компонентов. Эти скрытые дефекты часто проходят первоначальный контроль качества, но преждевременно выходят из строя в полевых условиях.
Недавний отраслевой анализ показывает явный поворот в сторону умного производства. Мы наблюдаем огромную нехватку рабочей силы во всем мировом производственном секторе. Найти и удержать надежных операторов для выполнения повторяющихся задач, таких как подача досок, становится практически невозможным.
Более того, глобальный спрос на электронику заставляет компоненты уменьшаться до микроскопических размеров. Поскольку платы межсоединений высокой плотности стали стандартом, физический запас на обработку ошибок исчез. Тенденции рынка показывают, что предприятиям, привыкшим к ручной загрузке, с трудом удается соответствовать строгим требованиям по отслеживанию и производительности, предъявляемым ведущими клиентами в автомобильной и медицинской сферах. Интеграция современных систем обработки данных требует непрерывной и бесперебойной подачи без микроостановок, вызванных деятельностью человека. Следовательно, автоматические загрузчики печатных плат больше не рассматриваются как роскошная модернизация. Они стали предметом первой необходимости.
Оценивая различные автоматизированные системы загрузки, руководители предприятий должны выходить за рамки базовых функций. Высококачественные погрузчики обладают особыми инженерными характеристиками, призванными максимально увеличить время безотказной работы и облегчить интеграцию. Вам необходимо взглянуть на фактические характеристики, которые влияют на повседневную работу.
Основная функция загрузчика — удерживать буфер пустых плат и последовательно их выдавать. Стандартные отраслевые журналы обычно вмещают до 50 досок. Однако истинная ценность высококлассного погрузчика заключается в его механизмах автоматического переключения.
Усовершенствованные модели вмещают несколько магазинов одновременно. Как только активный магазин исчерпан, моторизованный подъемник машины автоматически выдвигает пустую стойку и поднимает полную в положение подачи. Такое плавное автоматическое переключение обеспечивает непрерывную работу. Оператор может удалять пустые магазины и загружать полные, не останавливая производственную линию.
Физические размеры вашего ассортимента продукции определяют механические требования к погрузчику. Покупатели должны тщательно проверить максимальные и минимальные размеры платы. Для линий с высокой гибкостью необходимо оборудование, способное работать с широким диапазоном операций. Например, стандартный высокоточный станок легко справляется с размерами от 80х50 мм до 400х340 мм.
Кроме того, решающее значение имеют толщина и вес. Если ваше предприятие обрабатывает тяжелые медные платы или подложки с алюминиевой основой, подъемные двигатели погрузчика должны быть рассчитаны на дополнительный вес. Убедитесь, что машина имеет прочную и прочную раму, чтобы предотвратить вибрацию при индексации тяжелых магазинов.
Начальная точка входа голой платы определяет операционную основу для всего производственного цикла. При интеграции фронтального погрузчика в линию SMT обычно используется непосредственное нисходящее соединение. Автоматическая печатная машина для паяльной пасты . Синергия между этими двумя частями оборудования определяет базовую производительность всего процесса сборки.
В производстве электроники нанесение паяльной пасты считается наиболее важным этапом. По отраслевым данным, здесь возникает до 70 процентов всех дефектов сборки. Переход голой платы от загрузчика к принтеру должен быть безупречным. Если картон подается вручную, несоответствие скорости, угла и силы приводит к микроперекосам на конвейере принтера.
Автоматический загрузчик исключает эту изменчивость. Благодаря использованию синхронизированной передачи управления через стандартные кабели SMEMA плата ровно и плавно попадает в систему зажимов принтера. Загрузчик подает сигнал, принтер подтверждает готовность, и передача происходит без механических ударов.
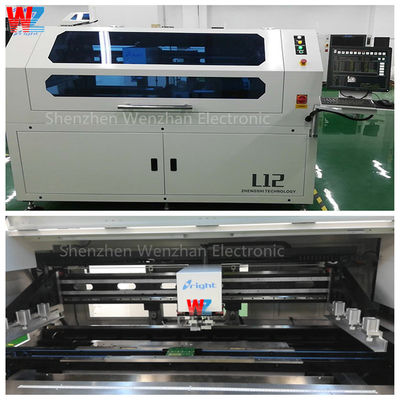
Чтобы максимизировать возможности высококачественного печатного оборудования, механизм ввода должен быть одинаково точным. Например, при соединении погрузчика с высокопроизводительным устройством, таким как Автоматический принтер для паяльной пасты L12 , преимущества автоматической загрузки становятся очевидными.
В современных принтерах используются сложные системы машинного зрения для нанесения пасты с точностью повторного позиционирования ±0,01 мм. Если оператор-человек подает платы нерегулярно, этот дорогой принтер простаивает. Полностью автоматический загрузчик гарантирует, что принтер получит идеально выровненные доски в нужный момент. Прецизионные шаговые двигатели толкают доску в зону подготовки, не вызывая физического истирания, что позволяет камерам реперного распознавания мгновенно зафиксироваться.
Хотя оптимизация передней части линии имеет решающее значение, создание сбалансированного производственного потока требует равного внимания к задней части. Автоматическая загрузка досок — это только полдела. Их также необходимо эффективно разгружать, чтобы предотвратить возникновение узких мест в дальнейшем.
Сборочная линия работает как последовательная система. Если фронтальный загрузчик подает платы со скоростью одна каждые 15 секунд, внутреннее оборудование должно получать готовые сборки с той же частотой. Ручная разгрузка представляет здесь серьезный риск. Представьте себе плотно заполненную доску, выходящую из печи оплавления. Ручное обращение с этой горячей и ценной сборкой чревато катастрофой. Оператор, снимающий эти платы, рискует уронить их или подвергнуть статическому повреждению на поздней стадии.
Для поддержания постоянной частоты вращения, установленной фронтальным погрузчиком, механизм вывода должен беспрепятственно получать и хранить доски без каких-либо колебаний со стороны человека.
Конечная цель современного производства — свести к минимуму вмешательство человека. Сочетание фронтального погрузчика с автоматический конвейер для разгрузки печатных плат SMT сзади создает полностью автономную систему обработки с замкнутым контуром.
Использование стандартной секции конвейера длиной 1 м между печью и разгрузочным устройством позволяет провести краткую визуальную проверку качества перед автоматической подачей досок в приемные магазины. В этой установке операторы больше не стоят неподвижно на концах конвейера. Их роль переходит к управлению периодическими журналами. Это позволяет одному оператору управлять несколькими линиями одновременно.
Для руководителей предприятий и технологов переход от ручной подачи к автоматизированной загрузке требует четкого финансового обоснования. Давайте посмотрим на математику. Хотя необходимо учитывать первоначальные капитальные затраты, операционная экономия обычно приводит к весьма благоприятному периоду окупаемости.
Самым непосредственным финансовым эффектом является сокращение прямых затрат на рабочую силу. Ручная подача требует, чтобы специальный оператор стоял впереди линии на протяжении всей смены. Автоматизируя этот процесс, этого оператора можно перераспределить для выполнения более важных задач, таких как контроль качества или программирование станка.
При работе в три смены это соответствует трем зарплатам за полный рабочий день, посвященным исключительно закладке досок в станок. Экономия средств за счет перераспределения всего лишь одного специального питателя часто покрывает капитальные затраты на погрузчик в течение первых нескольких месяцев.
Предположим, что предприятие работает в две смены в день. Перераспределение двух выделенных операторов позволяет ежегодно экономить десятки тысяч долларов на прямой заработной плате. Кроме того, в уравнение необходимо учитывать сокращение отходов.
Если ручная обработка приводит к 0,5% брака плат, производство которых обходится в 50 долларов, то предприятие, собирающее 10 000 плат в месяц, теряет 2500 долларов ежемесячно из-за устранения дефектов. Устраняя эти ошибки, автоматизированный загрузчик восстанавливает потерянный доход. При сочетании экономии на перераспределении рабочей силы, сокращения брака и увеличения общей производительности линии период окупаемости стандартного погрузчика часто составляет от 6 до 12 месяцев.
Хотя на первый взгляд ручное кормление может показаться мерой экономии, скрытые издержки, связанные с человеческими ошибками, статическим повреждением и узкими местами на производстве, делают его совершенно неустойчивым. Человеческая непоследовательность активно снижает общую прибыль и ставит под угрозу надежность продукции в заводских условиях.
Полностью автоматический загрузчик печатных плат — это фундаментальная и разумная инвестиция. Это не только решает непосредственную проблему обработки досок, но также повышает эффективность, точность и долговечность каждой последующей машины на сборочной линии.
Не позволяйте устаревшим методам обработки ограничивать ваш производственный потенциал. Проверьте текущую эффективность вашей линии сегодня. Чтобы модернизировать свое предприятие с помощью высокоточных печатных машин, загрузчиков и разгрузочных конвейеров, которые идеально соответствуют вашим производственным спецификациям, посетите smtwenzhan.com и проконсультируйтесь со специализированными инженерными группами, чтобы начать свой путь к настоящей автоматизации.
Он автоматически извлекает пустые печатные платы из стопки закрытого магазина и подает их одну за другой на сборочную линию. Этот механизированный процесс исключает необходимость того, чтобы оператор-человек стоял впереди линии и вручную укладывал каждую отдельную доску на конвейерную систему.
Да. Большинство современных погрузчиков оснащены регулируемыми конвейерными путями и программируемыми настройками шага. Такая гибкость позволяет операторам легко переключаться между плитами различной ширины, длины и толщины во время смены продукта, удовлетворяя самые разнообразные производственные требования.
Они обмениваются данными, используя кабели и протоколы промышленного стандарта SMEMA. Следующий принтер отправляет сигнал готовности загрузчику, когда его внутренний конвейер свободен. Загрузчик реагирует подачей доски, обеспечивая синхронизированную передачу, чтобы не происходило физических столкновений или застреваний конвейера.
Регулярное техническое обслуживание является простым, но очень важным. Он включает в себя очистку оптических датчиков для предотвращения ложных показаний, смазку прецизионных шаговых двигателей и ходовых винтов, а также проверку пневматических толкателей на предмет надлежащего давления воздуха. Регулярное техническое обслуживание гарантирует, что машина будет поддерживать запрограммированное время цикла без заклинивания.
Толщина доски определяет настройки шага внутри магазина. Если доска слишком тонкая, она может деформироваться и привести к нарушению подачи. Если он слишком толстый, в программном обеспечении необходимо установить более широкий шаг, чтобы пневматический толкатель не соскабливал носитель над ним. Высококачественные погрузчики позволяют операторам программировать точное расстояние шага в соответствии с конкретной толщиной партии.