Просмотры: 0 Автор: Редактор сайта Время публикации: 27.10.2026 Происхождение: Сайт
В быстро меняющемся мире производства технологий поверхностного монтажа на счету каждая секунда производства. Узкие места в самом начале вашей производственной линии могут серьезно снизить эффективность всего вашего завода. Это часто приводит к задержкам поставок и значительному снижению рентабельности. Полностью автоматический загрузчик печатных плат, выступающий в роли сердцевины производства, отвечает за подачу пустых плат в последующее оборудование с неизменной точностью и высокой скоростью.
Но насколько быстро может работать это автоматизированное оборудование? В этом подробном руководстве мы разберем среднее время цикла и изучим механические факторы, влияющие на эти рабочие скорости. Кроме того, мы обсудим, как оптимизация вашего погрузчика может легко использоваться в современном оборудовании, таком как Автоматическая печатная машина для паяльной пасты . Независимо от того, модернизируете ли вы свое предприятие или активно устраняете текущие узкие места, в этой статье представлены важные инженерные идеи, необходимые для безопасного максимизации производительности вашего предприятия.
Ключевые выводы
В производстве электроники основная цель этого погрузочно-разгрузочного оборудования — автоматическая выдача незаполненных печатных плат из сложенного защитного магазина непосредственно на конвейерную систему. Полностью автоматизируя этот первоначальный процесс подачи, производители полностью исключают необходимость ручной обработки. Такое сокращение вмешательства человека обеспечивает измеримые и немедленные выгоды. Он значительно снижает риск повреждения электростатическим разрядом, предотвращает загрязнение чувствительных площадок припоя частицами и снижает неизбежный риск человеческой ошибки. Следовательно, надежный загрузчик стабилизирует весь технологический процесс поверхностного монтажа, обеспечивая стабильную базовую пропускную способность сборочной линии.
Операция основана на высокосинхронизированной последовательности механических и электронных событий. В типичном заводском сценарии оператор вручную вставляет полностью загруженный магазин в зажимную платформу станка. Отчетливое шипение пневматических приводов надежно фиксирует стойку на месте. Затем моторизованный подъемный механизм вертикально выравнивает первую занятую прорезь магазина с расположенной ниже конвейерной лентой.
После идеального выравнивания пневматический или моторизованный толкатель очень осторожно выдвигается вперед. Он аккуратно выдвигает голую доску из гнезда магазина на рельсы конвейера. Наконец, загрузчик связывается со следующей машиной, используя стандартный протокол SMEMA. Усовершенствованные оптические датчики подтверждают, что плата успешно вышла из механизма загрузки, прежде чем подъемник быстро перейдет к следующему доступному слоту.
При оценке производительности завода основным показателем является время передачи одной платы. Отраслевые тесты показывают, что большинство современных устройств для обработки картона обеспечивают время цикла перемещения от 5 до 10 секунд на одну доску. На эту рабочую скорость сильно влияет шаг, который представляет собой расстояние по вертикали между отдельными слотами для плат в магазине для хранения. Если шаг мал, рулю высоты требуется значительно меньше времени для перехода в следующую позицию. Высокоскоростные модели оптимизируют движение лифта, позволяя механизму толкателя сработать практически сразу после того, как предыдущая доска минует датчик конвейера. В идеальных условиях это сокращает время цикла до 4–5 секунд.
В то время как время передачи одной платы диктует микроэффективность, время макроцикла определяется сменой магазинов. Когда стойка полностью разряжена, машина должна безопасно извлечь ее и установить новый, полностью заряженный магазин. Эта механическая замена обычно занимает от 20 до 30 секунд. В течение этого короткого периода доски в производственную линию не подаются.
Недавний анализ рынка выявил явный поворот в автоматизации SMT к принципам интеллектуального производства. Современные загрузчики печатных плат превращаются в узлы, управляемые данными, а не в простые механические устройства подачи. В отрасли наблюдается рост спроса на погрузочно-разгрузочное оборудование, интегрированное с алгоритмами прогнозного обслуживания и оптимизацией скорости на основе искусственного интеллекта. Вместо работы с фиксированной статической скоростью погрузчики нового поколения динамически корректируют время своего цикла в зависимости от узких мест в реальном времени. Это отражает более широкую производственную тенденцию к максимизации общей эффективности оборудования при минимизации микроостановок в цехах.
Законы физики играют важную роль в автоматизированном обращении с печатными платами, напрямую диктуя максимальную безопасную скорость работы. С более крупными и тяжелыми платами, такими как толстые серверные материнские платы или тяжелые медные платы блоков питания, необходимо работать с гораздо более медленными профилями ускорения и замедления. Если тяжелую доску толкать слишком быстро, ее кинетическая энергия может привести к тому, что она выйдет за пределы датчиков конвейера или сместится с места. Напротив, небольшие и легкие платы, используемые в мобильных телефонах или устройствах Интернета вещей, можно обрабатывать на максимальной номинальной скорости машины без риска механической нестабильности.
Внутренняя механика привода лифтовой и толкающей систем имеет решающее значение для сокращения секунд цикла. В погрузчиках начального уровня обычно используются стандартные шаговые двигатели. Несмотря на то, что в целом шаговые двигатели надежны, они работают по системе с разомкнутым контуром и требуют более медленных профилей движения, чтобы предотвратить пропуск шагов и сохранить точность положения. Кроме того, в погрузчиках высокого класса используются усовершенствованные серводвигатели, оснащенные системами обратной связи с обратной связью. Серводвигатели обеспечивают более быстрые, плавные и высокоточные движения. Они могут быстро ускоряться и плавно тормозить, сокращая критические доли секунды при каждом индексном и толкающем цикле.
Независимо от надежных механических характеристик, полностью автоматический загрузчик печатных плат может работать только с той скоростью, с которой позволяет следующая машина. Протокол Ассоциации производителей оборудования для поверхностного монтажа регулирует контроль движения на производственной линии. Загрузчик полагается на низковольтный сигнал от нижестоящего оборудования, указывающий, что он готов принять плату. Если следующая машина занята обработкой, загрузчик остается бездействующим. Оптимизация времени отклика сигнала SMEMA и обеспечение надежных кабельных соединений могут сократить время цикла на миллисекунды. За длительную производственную смену эти сэкономленные миллисекунды значительно увеличиваются.
Эффективность производства во многом зависит от концепции, известной как ритм линии. Производственная линия работает настолько быстро, насколько быстро ее самое медленное узкое место. Если загрузчик способен пройти цикл за 6 секунд, но следующей машине требуется 15 секунд для обработки платы, то загрузчик потратит больше половины своего времени на ожидание. Это создает несбалансированный производственный поток. И наоборот, если последующее оборудование работает быстрее, чем погрузчик, дорогие перерабатывающие машины будут простаивать. Балансировка времени цикла обеспечивает непрерывность и бесперебойность производственных операций.
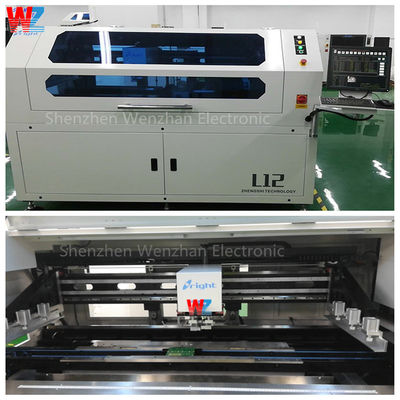
Чтобы максимизировать эффективность линии, высокоскоростные погрузчики часто сочетаются с соответствующим по производительности оборудованием. Например, при подаче досок в Автоматический принтер для паяльной пасты L12 , загрузчик должен поддерживать стабильную производительность. Эта конкретная модель принтера рассчитана на точные размеры вплоть до 80x50 мм, поэтому загрузчик должен идеально соответствовать быстрому оптическому выравниванию и циклам ракеля. Сочетание быстрого загрузчика с точным принтером гарантирует, что печатная машина никогда не будет испытывать недостатка в чистых картонах. Эта жизненно важная синхронизация максимизирует коэффициент использования вашего самого капиталоемкого оборудования, обеспечивая непрерывное нанесение паяльной пасты и предотвращая проблемы высыхания пасты, связанные с длительными простоями.
Хотя достижение времени цикла в 4 секунды является технически впечатляющим, выход оборудования за пределы его оптимальных физических пределов приводит к серьезным рискам контроля качества. Распространенной проблемой в быстро развивающихся объектах SMT является повреждение печатной платы, вызванное слишком агрессивными настройками загрузчика. Когда платы толкаются слишком быстро, трение и удары могут привести к появлению царапин на паяльной маске, сколам на краях FR4 или смещению контрольных маркеров. В крайних случаях резкое замедление может привести к падению досок с рельсов конвейера. Это приводит к отказу от многослойных плат, что мгновенно сводит на нет любую долю времени, сэкономленного в процессе загрузки.
Чтобы снизить эти риски при сохранении высокой производительности, современные погрузчики оснащены расширенными функциями безопасности и управления. Толкатели с регулируемой скоростью позволяют операторам программировать индивидуальные кривые ускорения, адаптированные к конкретному весу доски. В частности, оптические датчики стратегически расположены для обнаружения замятия, смещения или перекоса досок внутри магазина до того, как произойдет физическое повреждение. Плавные тормозные системы лифта предотвращают тряску стеллажа в вертикальном направлении, а антистатические ремни предотвращают электростатический разряд во время быстрой транспортировки. Эти строгие инженерные стандарты гарантируют, что даже при максимальных скоростях цикла качество производства никогда не будет принесено в жертву.
При оценке погрузочно-разгрузочного оборудования инженеры-производители часто сравнивают полностью автоматические машины с полуавтоматическими альтернативами. Полуавтоматические системы требуют, чтобы оператор вручную загружал пустые платы на подставную платформу или постоянно вручную менял отдельные магазины. Такая зависимость от человеческого труда приводит к естественным и непредсказуемым задержкам на производственной линии. Операторы испытывают усталость, делают перерывы и могут не сразу реагировать, когда магазин опустошается. Полностью автоматический загрузчик печатных плат работает непрерывно. Он управляет собственными очередями журналов и поддерживает математически предсказуемое время цикла, которое полностью невосприимчиво к усталости человека.
Финансовое обоснование перехода на полностью автоматизированные системы становится совершенно очевидным при расчете долгосрочной производительности. Экономия всего нескольких секунд на каждой доске приводит к значительному увеличению объема. Рассмотрим производственную линию, производящую 2000 досок в день. Экономия 3 секунд на каждую доску окупает более 1,5 часов потерянного производственного времени ежедневно. Устранение вмешательства человека приводит к необходимости обработки сотен дополнительных плат за одну смену, что напрямую увеличивает общую производительность и прибыльность завода.
Высокоскоростная погрузка в начале линии совершенно бесполезна, если готовые доски скапливаются в конце линии. Производственный поток должен представлять собой сбалансированное уравнение. После прохождения печатных плат через печь оплавления и автоматизированные системы оптического контроля их необходимо надежно собрать. Ан автоматический разгрузочный конвейер SMT PCB безопасно принимает эти обработанные платы. Часто эти системы включают в себя секцию конвейера для осмотра длиной 1 метр, что позволяет операторам провести окончательную визуальную проверку перед тем, как доски будут автоматически помещены в пустой магазин. Это завершает полностью автоматизированный цикл производства электроники без помощи рук, предотвращая столкновения и царапины готовых плат.
Для обеспечения непрерывной работы конечное оборудование должно иметь время цикла, равное или меньшее, чем у входного оборудования. Если механизм разгрузки не сможет идти в ногу со временем, вся линия SMT вызовет каскад стоп-сигналов SMEMA. Это полностью останавливает производство до тех пор, пока узкое место не будет устранено. Инвестиции в подходящее погрузочно-разгрузочное оборудование гарантируют, что обработанные доски будут безопасно захватываться и храниться с той же скоростью, с которой они были первоначально загружены. Это упрощает обслуживание и обучение операторов, одновременно предотвращая опасные остановки линии.
Выбор подходящего погрузчика требует объективного инженерного анализа вашей конкретной производственной среды. Предприятиям, работающим по модели High-Mix-Low Volume, следует отдавать предпочтение погрузчикам с быстрой моторизованной регулировкой ширины и очень гибкими программными интерфейсами. Это экономит ценные минуты при частой смене продуктов. И наоборот, заводы, использующие модель Low-Mix High-Volume, должны уделять особое внимание скорости исходного цикла, мощным серводвигателям и буферным мощностям с несколькими магазинами для поддержки непрерывной круглосуточной работы без механической деградации.
Просматривая технические характеристики оборудования, руководители производства должны оценить несколько важных характеристик, чтобы убедиться, что машина соответствует их эксплуатационным требованиям:
| Характеристики характеристик | Модель погрузчика начального уровня | Модель высокоскоростного производства |
|---|---|---|
| Среднее время цикла | от 8 до 12 секунд | от 4 до 7 секунд |
| Моторные технологии | Система шагового двигателя | Серводвигатель с замкнутым контуром |
| Смена журнала | от 30 до 40 секунд | от 15 до 25 секунд |
| Лучшее заводское применение | Высокий микс, малый объем | Низкое смешивание, большие объемы |
Перед завершением покупки всегда проверяйте максимальную емкость магазина, занимаемую площадь машины и официальные сертификаты CE, чтобы гарантировать соблюдение стандартов промышленной безопасности.
Заключение
Полностью автоматический загрузчик печатных плат определяет темп и ритм всей вашей производственной линии SMT. Хотя время цикла от 5 до 10 секунд является стандартом для высококачественных станков, настоящая эффективность производства достигается за счет идеального баланса этой входной скорости со скоростью последующего оборудования. Понимая действующие механические факторы, от технологии серводвигателей до профилей веса досок, вы можете оптимизировать свое погрузочно-разгрузочное оборудование, чтобы предотвратить повреждение подложки и устранить микроостановки. Оцените текущую скорость вашей линии сегодня, определите скрытые узкие места и инвестируйте в надежное автоматизированное погрузочно-разгрузочное оборудование, чтобы обеспечить безопасность своих производственных возможностей в будущем. Чтобы найти идеальное решение для ваших производственных нужд, изучите передовые решения для обработки и высокоточные принтеры, доступные на smtwenzhan.com.
Часто задаваемые вопросы
Большинство современных полностью автоматических загрузчиков печатных плат обрабатывают одну плату за 5–12 секунд. Это во многом зависит от технологии двигателя станка и шага магазина. Смена магазина обычно занимает примерно 20–30 секунд.
Они беспрепятственно обмениваются данными через стандартный протокол SMEMA. Следующий принтер посылает низковольтный сигнал готовности загрузчику. Это побуждает механизм толкателя машины выдать следующую чистую доску на конвейер.
Да. Большинство промышленных погрузчиков оснащены регулируемыми платформами зажима магазина и регулируемой шириной конвейера. Это позволяет им обрабатывать доски самых разных размеров. Эти физические регулировки обычно можно быстро выполнить с помощью ручной рукоятки или автоматизированной моторизованной системы.
Более медленное время цикла чаще всего вызвано узкими местами на последующих этапах, то есть погрузчик просто ждет, пока следующая машина завершит обработку. Другие виновники включают неправильную калибровку оптического датчика или использование более тяжелого профиля доски, что требует от оператора программировать более медленную кривую ускорения, чтобы предотвратить физическое повреждение.
Настоятельно рекомендуется для бесперебойной работы завода. Для поддержания непрерывной производственной линии без помощи рук и предотвращения опасных узких мест в конце линии необходим автоматический разгрузчик. Он безопасно захватывает, упорядочивает и хранит готовые доски с той же скоростью, с которой они загружаются.
Истинная пропускная способность рассчитывается путем определения самой медленной машины на вашей сборочной линии, которая является основным узким местом. Вы должны измерить время цикла этой конкретной машины и учесть время переналадки магазина загрузчика, остановки планового технического обслуживания и продолжительность смены продукта, чтобы определить фактическую производительность досок в час.
Застревания обычно возникают из-за деформации печатных плат, мусора внутри пазов магазина или неправильной настройки шага механизма подъемника. Запуск тяжелой доски с агрессивным профилем ускорения также может привести к ее диагональному смещению во время цикла толкания, что приведет к неисправности датчика и остановке машины.