
Просмотры: 0 Автор: Редактор сайта Время публикации: 19.09.2026 Происхождение: Сайт

Линия SMT — это последовательность решений, и нигде это не проявляется так ясно, как в производстве дронов. Плата контроллера полета может иметь разъем в несколько сотен контактов на одном конце и пассивные устройства 0402, сгруппированные вокруг гироскопа, на другом. Затем на том же заводе используется плата ESC из толстой меди и драйвер подвеса с сочетанием точной логики и механически надежных интерфейсов. Одна линия должна обрабатывать все это, при этом размеры партий меняются от недели к неделе.
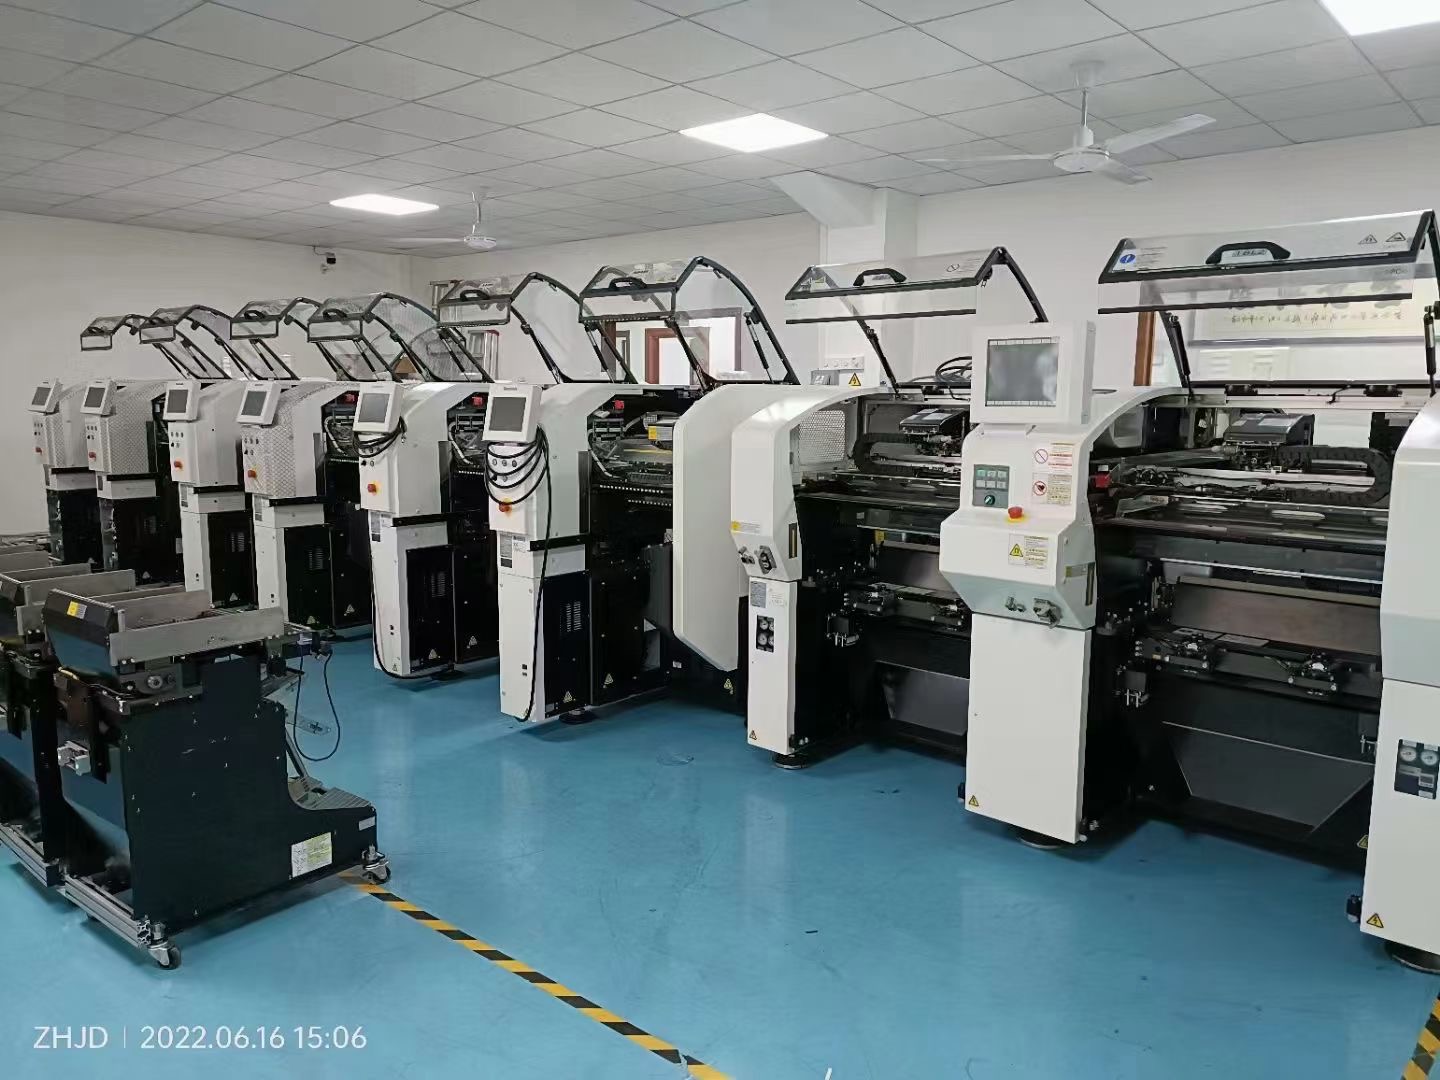
Именно этой инженерной проблеме посвящена данная статья. Вместо того, чтобы представлять машину отдельно, она последовательно проходит производственный маршрут — печатает, размещает, перекомпоновывает, проверяет — и показывает, что каждая станция должна делать для печатной платы дрона, и как Panasonic NPM-TT2 вписывается в этот маршрут в качестве станции размещения полностью интегрированной линии.
Ограничение первое: длинные доски и большое количество слоев ухудшают устойчивость конвейера. Печатные платы дронов часто удлиняются, чтобы соответствовать геометрии планера, и используют достаточное количество слоев, чтобы отделить шумные плоскости питания от чувствительной маршрутизации сигналов IMU. Длинные, толстые, с большим количеством слоев подложки ведут себя на конвейере иначе, чем компактный потребительский картон: они провисают, неравномерно сохраняют тепло и плохо прилегают к рельсам. Линия, предназначенная для коротких досок, будет бороться с этими панелями на каждой станции.
Ограничение второе: количество разъемов является реальным узким местом при размещении. Контроллеры полета и платы распределения питания имеют межплатные разъемы, разъемы JST, клеммные блоки и экранирующие рамки. Это не чипы и не стандартные QFP. Они высокие, тяжелые и часто поставляются в лотках или тубах, а не на ленте. Линии, созданные исключительно для скорости удаления сколов, в конечном итоге устанавливаются вручную, что разрывает цепочку автоматизации и вносит человеческие различия в те соединения, которые должны выдерживать вибрацию.
Ограничение третье: пакетная экономика не допускает длительных переналадок. Создатели дронов быстро меняют свои решения. Пересмотр рамы, новый рейтинг ESC или замена полезной нагрузки могут сделать плату недействительной и потребовать создания новой сборки в течение нескольких недель. Когда каждое изменение модели требует снятия с машины питателей и перестройки установки с тележки, затраты на переналадку могут превысить сам производственный цикл. Поэтому материал должен находиться внутри машины, а не в складском помещении.
Линия, которая игнорирует эти три реальности, будет производить платы, но она будет производить их медленно, с доработкой, сосредоточенной на разъемах, и с накладными расходами на каждую модель, которые незаметно уничтожают маржу.

Первая станция определяет потолок для всего, что находится ниже по течению. Объем вставки и регистрация задают окно, в котором должны работать размещение и перекомпоновка; отпечаток, объем которого составляет 15 %, не может быть восстановлен лучшим монтажником.
Для плат дронов проблемой является сосуществование на одном и том же трафарете очень маленьких апертур вокруг кластера инерциальных датчиков и больших объемных апертур для силовых площадок. Принтер с замкнутым контуром давления ракеля и стабильной опорой на направляющих имеет важное значение — удлиненные панели, описанные ранее, должны удерживаться ровно на протяжении всего хода печати, а высвобождение пасты из небольших отверстий должно оставаться постоянным по всей длине панели.
На практике станция печати также должна как можно раньше внедрить в процесс печатную плату дрона, чтобы оператор мог убедиться в правильности поддержки панели до того, как линия начнет работать на высокой скорости. Контроль высоты пасты на этом этапе — самый дешевый способ обнаружения дефектов на всем заводе.

Panasonic NPM-TT2 — Next Production Modular-Twin Tray II — является центром размещения в линейке, и он выбран именно из-за второго ограничения, указанного выше: разъемов. Он построен на модульной платформе Panasonic NPM и использует конфигурацию с двумя портами и двумя лотками.
Twin Tray — это не маркетинговый термин; это структурный ответ на компоненты нечетной формы. Вместо того, чтобы запихивать разъемы в ленту, машина напрямую поддерживает емкость лотков: до 40 лотков (20 спереди + 20 сзади) и расположение по 40 лотков на каждой стороне плюс 26 фиксированных входов для ленты — по 92 входа на каждую сторону . Таким образом, детали на лотках и чипы на ленте сосуществуют на одной машине, а это означает, что контроллер полета может быть заполнен за один непрерывный проход, а не разделен между автоматизированной линией и ручным столом.
Положения устройства подачи и лотка взаимозаменяемы, поэтому по мере того, как конструкция переходит от прототипа к серийному производству — лотки уступают место ленте — машина перебалансируется без нового оборудования. Для инженеров, переживших предостережение о «ручном размещении соединителя», это самое ценное свойство платформы.
NPM-TT2 поддерживает легкую установочную головку с 8 соплами и установочную головку с 3 соплами V2 (100 Н) . Они дополняют друг друга, а не являются избыточными:
Голова |
Пропускная способность |
Точность размещения (Cpk ≥ 1) |
Диапазон компонентов |
|---|---|---|---|
Легкий, с 8 насадками |
18 000 циклов в час (0,20 с/чип) для размера печатной платы; 17 460 кубов в час (0,21 с/чип) для размера M |
±40 мкм/чип |
Чип 0402 (01005) до Д32×Ш32×Т12 мм |
3-сопло V2 (100 Н) |
7200 кубов в час (0,50 с/чип); 5900 циклов в час (0,61 с/QFP) для размера печатной платы; 6984 куб./ч и 5723 куб./ч для размера M |
±40 мкм/чип; ±30 мкм/QFP; ±50 мкм/QFP (менее 12 мм) |
Чип 0603 до Д150 × Ш25 мм (диагональ 152 мм) × Т30 мм; BGA до 80×80 мм |
Разделение труда является преднамеренным. Головка с 8 соплами очищает пассивные элементы с высокой тактовой скоростью, а головка V2 с 3 соплами с усилием 100 Н прижимает разъемы, экраны и большие BGA-разъемы с той силой и допуском на размещение, которые требуются для этих деталей. Разъем, требующий механической фиксации, можно получить без второй машины и без второй установки.
Материальный потенциал — это то, что превращает гибкость в время безотказной работы. NPM-TT2 поддерживает ленту шириной 4–56/72 мм на головке с 8 соплами и 4–56/72/88/104 мм на головке V2 с 3 соплами , с лотковыми устройствами подачи 52до 120 позиций и тележками подачи с использованием ленты 4/8 мм . Штабелируемые устройства подачи трубок охватывают детали с осевой подачей и вмещают 12 позиций для одной трубки на лотке подачи и 28 позиций на тележке подачи . Совместимость с существующими интеллектуальными питателями и форсунками серий CM и NPM означает перенос существующей библиотеки материалов оператора на машину.
Форматы досок обрабатываются в одинаковом диапазоне. В однополосной конфигурации NPM-TT2 принимает размеры от L50 × W50 мм до L510 × W590 мм ; в двухполосной конфигурации от Д50 × Ш50 мм до Д510 × Ш300 мм . В форматах M однополосные полосы от Д50 × Ш50 мм до Д510 × Ш510 мм и двухполосные от Д50 × Ш50 мм до Д510 × Ш260 мм..
Время передачи платы составляет 4,0 с в однополосном режиме и 0 с в двухполосном режиме, когда такт равен 4,0 с или меньше — вторая полоса заполняется, пока первая обменивается, поэтому передача платы полностью исчезает из цикла. Независимая двухполосная работа позволяет одновременно производить два разных типа картонов на одной машине, а режим полос можно переключить на однополосный, когда для большего носителя требуется полная ширина. Для производителя дронов, использующего контроллер полета и плату ESC на одной неделе, такая независимость является прямой пропускной способностью.
На полу имеют значение еще две детали. Функция интеллектуального обнаружения компонентов лотка с предварительным захватом проверяет детали лотка перед захватом, что устраняет незапланированные остановки, которые в противном случае накапливаются вокруг соединителей подачи лотка. Опция освещения штыря на месте поддерживает визуальное подтверждение во время установки и проверки установленных штифтов. Физически машина занимает размеры Ш1300 × Г2798 × В1444 мм и весит примерно 2690 кг , работает от трехфазного переменного тока 200/220/380/400/420/480 В напряжением 2,5 кВА с подачей воздуха не менее 0,5 МПа при расходе 200 л/мин (ANR)..

Точность размещения сохраняется только при правильном термическом профиле. Плата дрона с тяжелыми силовыми плоскостями и кластером датчиков освещенности имеет действительно неравномерную тепловую массу — тот же профиль, который полностью оплавляет наземную пластину, может перегреть небольшую термозащитную площадку поблизости.
Поэтому станция оплавления должна обеспечивать контролируемый, повторяемый профиль зоны с достаточной длиной нагрева, чтобы равномерно поднять всю панель, и достаточной охлаждающей способностью, чтобы опустить ее без теплового удара на корпуса разъемов и пластиковые корпуса, которые доминируют в платах дронов. Платы с лотковыми разъемами здесь особенно чувствительны: именно эти детали страдают в первую очередь, если охлаждение выходной зоны происходит слишком резко или слишком медленно.
Поскольку линия настроена как один поток, профиль перекомпоновки можно разработать на основе тех же панелей, которые будут запускаться принтером и NPM-TT2, а не на основе прокси-купона. Это незначительное преимущество, оказывающее большое влияние на время утверждения первой статьи.
Конечная станция переводит линию с «производства» на «проверку». Электроника дрона влечет за собой последствия: поднятие поводка водителя двигателя не является гарантийной проблемой, это проблема безопасности полета. Поэтому проверка должна охватывать паяные соединения, наличие и полярность компонентов, а также состояние разъемов, включая те, которые были поданы с лотка, поскольку лента не могла их удержать.
Автоматизированный оптический контроль в конце линии также замыкает цикл качества на предыдущих станциях. Повторяющиеся отклонения объема припоя связаны с печатью; повторяющееся смещение на определенном участке разъема связано с размещением и представлением фидера. Без встроенного узла контроля линия выдает данные, с которыми никто не работает.

Линия с четырьмя станциями — это не список покупок; это конфигурация. Каждый элемент — принтер, монтажник, печь, инспектор, а также конвейеры между ними — должен быть согласован с предполагаемой панелью, целевой производительностью и доступной площадью, иначе линия будет разбалансирована в первый же день.
Наша профессиональная команда обеспечивает полную настройку производственной линии SMT и поставку «под ключ» : мы учитываем размеры вашей печатной платы, количество слоев, сочетание компонентов и целевое время цикла, а также проектируем конфигурацию линии с учетом этих данных, затем поставляем, интегрируем и вводим ее в эксплуатацию. Panasonic NPM-TT2 указывается в линии на станции укладки с конфигурацией головки, расположением устройства подачи и лотка, а также режимом дорожки, выбранным в соответствии с вашей доской, а не общим шаблоном. Ввод в эксплуатацию включает в себя интеграцию линии и передачу ее оператору, поэтому линия поступает в производство с проверенным профилем и обученной командой.
Помимо физической линии, мы предлагаем индивидуальные пакеты услуг, структурированные с учетом того, как вы на самом деле работаете. Они варьируются от программ установки и калибровки «под ключ» для новых объектов до текущих программ производительности для существующих линий, включая периодические проверки точности, планирование технического обслуживания питателей и сопел, поддержку программного обеспечения и планирование запасных частей, привязанное к вашему производственному календарю. Поскольку NPM-TT2 совместим с интеллектуальными питателями и форсунками серий CM и NPM, программы обслуживания также могут охватывать имеющиеся у вас запасы материалов, а не требовать оптовой замены.
Описанная выше конфигурация подходит для любой производственной среды, где одновременно встречаются удлиненные платы, конструкции с тяжелыми разъемами и партии смешанных размеров. Чаще всего такое сочетание наблюдается в пяти отраслях:
Производство дронов и БПЛА — контроллеры полета, платы ESC, приводы подвесов, модули распределения питания и поддерживающее их оборудование наземных станций.
Промышленный контроль и автоматизация — модули ввода-вывода ПЛК, сервоприводы и машинные контроллеры, которые имеют схожую структуру с длинными платами, множеством клеммных соединений и умеренными размерами партий.
Автомобильная электроника — модули управления кузовным оборудованием, интерфейсные платы датчиков и вспомогательные контроллеры, для которых надежность разъемов и отслеживаемое качество являются договорными требованиями.
Силовая электроника и накопление энергии — платы BMS и платы управления инверторами с массивными медными модулями с лотковой подачей и требовательными термическими характеристиками.
Медицинская и приборная электроника — где детали необычной формы, небольшие объемы и трудоемкие проверки делают эффективность установки и целостность разъемов доминирующими факторами затрат.
В каждом случае применяется одна и та же логика: линия работает только в том случае, если печать, размещение, перекомпоновка и проверка указаны как одна система.

Сборка печатных плат дронов вознаграждает линии, которые были разработаны для нее, и наказывает линии, которые были просто адаптированы к ней. Разница кроется в деталях: размещаются ли разъемы автоматически или вручную, стоит ли смена модели перестраивать тележку или вообще ничего не требует, способствует ли время переноса платы циклу или оно было спланировано из него.
Panasonic NPM-TT2, выбранный в качестве станции размещения полностью автоматической линии с четырьмя станциями, отвечает на эти вопросы благодаря возможности двух лотков, трехсопловой головке V2 с усилием 100 Н для деталей, требующих усилия, 92 входам на каждую сторону для глубины смешанной партии и двухполосной передаче за 0 с. Вокруг него печать определяет окно процесса, перекомпоновка сохраняет его, а проверка подтверждает это.
Сообщите нам размеры вашей платы, количество слоев, состав компонентов и целевую производительность — наша профессиональная команда вернет вам сконфигурированное предложение линии, а не запись в каталоге.


