Просмотры: 0 Автор: Редактор сайта Время публикации: 24.10.2026 Происхождение: Сайт
Пайка тяжелых печатных плат проверяет абсолютные возможности любой производственной линии. Массивные печатные платы толщиной более 2,4 мм или сильно нагруженные медными внутренними слоями действуют как массивные радиаторы. Они поглощают огромное количество тепловой энергии. Равномерный нагрев всей подложки становится серьезной инженерной проблемой. Применение стандартной термической рецептуры к толстой плите гарантирует серьезные производственные дефекты. Вы неизбежно столкнетесь с холодной пайкой, образованием надгробий или необратимым повреждением компонентов.
Чтобы добиться безупречного интерметаллического соединения на узлах с высокой термической массой, инженеры-технологи должны тщательно регулировать настройки печи. В этом руководстве подробно описано, как настроить тепловые параметры для толстых плат. Мы рассмотрим лучшие диагностические инструменты для измерения успеха и способы устранения распространенных проблем на заводе, чтобы обеспечить бесперебойную работу производства.
Быстрое развитие энергетических систем электромобилей, инфраструктуры возобновляемых источников энергии и телекоммуникаций 5G приводит к массовому росту производства печатных плат с высокой плотностью и тяжелой медью. Отраслевые данные показывают, что по мере увеличения требований к питанию толщина плат выходит за рамки традиционных ограничений. Многие конструкции сейчас часто достигают толщины 3,2 мм и более. Этот сдвиг делает устаревшие стратегии управления температурным режимом устаревшими. Производители электроники должны переосмыслить свои методы нагрева, чтобы приспособиться к этим энергоемким подложкам. Использование устаревших профилей приводит к резкому падению доходности при первом проходе.
Основная проблема заключается в тепловой массе. Более толстый материал FR4 и несколько тяжелых слоев меди действуют как термогубки. Они агрессивно отводят тепло от поверхности. Следовательно, внутренние слои и внешние поверхности нагреваются с совершенно разной скоростью. Эта физическая реальность создает серьезную проблему Дельта-Т. В тепловой динамике дельта T относится к разнице температур между самой горячей и самой холодной частями платы в любой момент времени. Толстые доски естественным образом создают огромный температурный разрыв. Края и микрокомпоненты верхней поверхности могут быстро достичь целевой температуры. Между тем, плотный медный сердечник и массивы из крупных шариковых решеток значительно отстают. Если этот тепловой дисбаланс не устранить, он обжигает небольшие компоненты малой массы, в то время как крупные разъемы остаются полностью распаянными.
Регулировка настроек духовки требует систематического подхода по зонам. Подложки из тяжелой меди меняют фундаментальные требования каждой фазы нагрева.
На этапе предварительного нагрева температура сборки безопасно повышается от заводских условий до точки активации флюса. Стандартные платы обычно допускают высокую скорость повышения температуры от 1,5°C до 2,5°C в секунду. Толстые доски требуют гораздо более мягкого подхода. Вы должны замедлить скорость изменения температуры до 1,0–1,5 °C в секунду. Более медленный наклон не позволяет внешним слоям FR4 расширяться быстрее, чем внутренним. Это служит вашей основной защитой от внутреннего механического напряжения и катастрофического расслоения платы.
Зона выдержки выполняет двойное назначение: она нормализует общую температуру платы и одновременно активирует химический состав флюса в паяльной пасте. Для стандартных сборок выдержка может длиться от 60 до 90 секунд. Увеличение времени выдержки является наиболее важной корректировкой для сборок с высокой термической массой. Инженеры-технологи часто растягивают эту фазу до 90 или даже 120 секунд. Такое длительное воздействие позволяет внутренней температуре толстой плиты полностью сравняться с температурой поверхностных площадок до того, как сборка войдет в критическую фазу плавления.
В этот короткий период температура превышает точку плавления припоя, чтобы сформировать фактическое соединение. Стандартные доски требуют только короткого скачка выше ликвидуса. Для толстых досок может потребоваться немного более высокая пиковая температура или более длительное время выше ликвидуса. Это обеспечивает успешное проникновение тепловой энергии через толстые медные отверстия. Операторы должны постоянно контролировать максимальные температурные пределы чувствительных интегральных схем, чтобы гарантировать, что длительное нагревание не приведет к термической деградации.
Охлаждение превращает жидкий припой в прочное мелкозернистое соединение. Быстрое охлаждение обычно предпочтительнее для обеспечения прочности соединения тонких досок. Однако толстые подложки сохраняют тепло гораздо дольше. Вы должны убедиться, что охлаждающие вентиляторы оптимизированы для снижения температуры с контролируемой безопасной скоростью, обычно от -2°C до -4°C в секунду. Воздействие на тяжелую плату слишком холодным воздухом может вызвать серьезное коробление подложки и расслоение вновь образованных паяных соединений.
Достижение правильных настроек — это итеративный процесс, управляемый данными. В заводских цехах операторы не могут просто угадать температуру в зоне. Они должны следовать структурированной методологии.
Получение точных тепловых данных начинается с точного размещения датчика. Бессистемное прикрепление датчиков к плате дает бесполезные данные. На толстых платах технические специалисты должны прикреплять термопары с помощью высокотемпературного припоя или специальной алюминиевой ленты. Вы должны следить за экстремальными температурами. Поместите один датчик на компонент с наименьшей тепловой массой, например резистор 0402. Поместите другой на компонент с самой высокой тепловой массой, например, на тяжелую медную заземляющую площадку. Наконец, закрепите один прямо в геометрическом центре доски.
Прежде чем радикально изменять температуру отдельных зон, рассмотрите возможность регулировки скорости конвейера. Замедление ленты дает плотной доске больше времени для поглощения окружающего тепла в каждой зоне. Это позволяет тепловой энергии естественным образом проникать в сердцевину платы. Часто это гораздо более безопасная и эффективная стратегия, чем простое увеличение температуры и риск повреждения поверхности.
Если настройки конвейера оказываются недостаточными, начните постепенно изменять температуру зоны. Для толстых досок настоятельно рекомендуется отдавать предпочтение нижним нагревателям. Толстый материал FR4 действует как тепловой барьер. Увеличение нагрева нижней стороны помогает проталкивать тепловую энергию вверх через подложку. Это эффективно нагревает тяжелые медные внутренние слои, не обжигая чувствительные компоненты малой массы, установленные на верхней стороне.
Самый первый запуск профиля является строго базовым. Пропустите инструментальную плату через туннель, извлеките данные и тщательно сравните их с вашими конкретными характеристиками паяльной пасты. Вам, вероятно, придется внести несколько микрорегулировок в продолжительность выдержки и мощность нижнего нагревателя, прежде чем профиль будет идеально соответствовать допустимому диапазону допусков.
Попытка обрабатывать толстые плиты без эмпирических данных представляет собой серьезный производственный риск. Полагаться на встроенную панель дисплея духовки – фундаментальная инженерная ошибка. Эти значения представляют собой только температуру окружающего воздуха в определенной зоне нагрева, а не фактическую температуру подложки печатной платы.
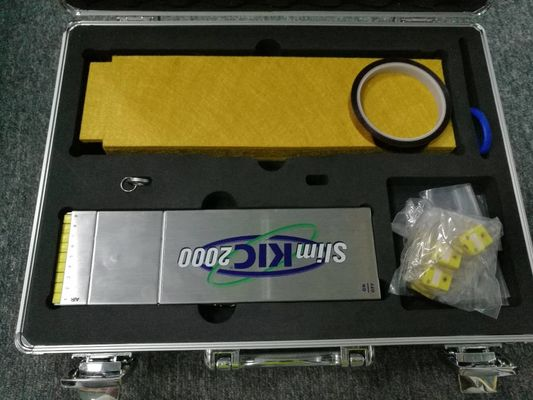
В силу физических законов конвективного теплопереноса толстая доска всегда будет существенно отставать от температуры окружающего воздуха. Именно здесь посвящен Профилировщик температуры печи для оплавления становится обязательным. Профилировщик — это специализированное устройство сбора данных, которое физически проходит через нагревательный туннель вместе с вашей печатной платой. Записывая точное тепловое путешествие сборки в режиме реального времени, он полностью исключает догадки, связанные с тепловой динамикой.
Выбор подходящего оборудования для сбора данных устанавливает точную основу. Для сборок толстых плит высокой плотности оборудование для профилирования должно выдерживать длительное воздействие высоких температур, сохраняя при этом строгие калибровочные допуски. Например, усовершенствованные 9-канальные профилометры предлагают диапазон измерений от -150°C до 1050°C с точностью ±1,2°C. Этот уровень точности не подлежит обсуждению при работе с тяжелыми медными изделиями.
Одним из ведущих решений, используемых инженерами-технологами во всем мире, является Kic Start 2 Smt Reflow Oven термопрофилировщик. Это оборудование специально предназначено для решения сложных задач современных технологий поверхностного монтажа. Для толстых досок часто требуются специальные поддоны или переносчики. Это резко уменьшает доступный вертикальный зазор внутри туннеля печи. Тонкий форм-фактор современных профилировщиков обеспечивает беспрепятственный проход через зоны нагрева с малым зазором. Многоканальные возможности позволяют инженерам одновременно контролировать края платы, ядро и различные компоненты для точного отображения температурного градиента.
Чтобы визуализировать необходимые корректировки, инженеры-технологи полагаются на установленные базовые показатели. В таблице ниже показаны фундаментальные различия в термических стратегиях.
| Параметр | Стандартная печатная плата толщиной 1,6 мм, | печатная плата толщиной 2,4 мм+ |
|---|---|---|
| Скорость предварительного нагрева | от 1,5 до 2,5 °C/с | от 1,0 до 1,5 °C/с |
| Время термической выдержки | от 60 до 90 секунд | От 90 до 120+ секунд |
| Смещение нижнего нагревателя | Равно топовым обогревателям | +10–15 °C выше верхней |
| Скорость охлаждения | от -3 до -5 °C/с | от -2 до -4 °C/с |
В производстве промышленной электроники создание профиля, который едва соответствует спецификациям паяльной пасты, просто недостаточно. Заводская среда очень динамична. Температура окружающей среды в помещении колеблется, скорость удаления выхлопных газов различается, и незначительные изменения в толщине партии плит неизбежны.
Чтобы поддерживать высокие показатели урожайности, инженеры должны разработать Износостойкий температурный профиль печи оплавления . Это определяет высоконадежный повторяемый термический процесс. Он остается стабильным и бездефектным, несмотря на незначительные колебания окружающей среды и оборудования. Основным показателем, используемым для оценки этой надежности, является индекс окна процесса. Низкий индекс указывает на то, что профиль идеально центрирован в окне процесса. Когда профиль глубоко центрирован, он становится износостойким, поскольку тепловые параметры имеют достаточно буферного пространства, чтобы поглощать ежедневные изменения, не перемещая температуру плиты в зону дефекта.
Поддержание этого статуса требует строгой оперативной дисциплины. Регулярное профилактическое обслуживание имеет решающее значение. Очистка накопившегося флюса из выпускных отверстий, проверка частоты вращения конвективных вентиляторов и обеспечение постоянного расстояния между досками на конвейерной ленте сохраняют целостность теплового профиля с течением времени.
Даже при тщательном планировании и надежных инструментах профилирования обработка слоев тяжелой меди может иногда приводить к появлению дефектов. Поскольку толстые платы действуют как массивные радиаторы, коренные причины этих проблем обычно кроются в неправильном управлении тепловой энергией.
Соединения холодной пайки и несмачивание: они возникают, когда паяльная паста не достигает надлежащего состояния ликвидуса. В результате получается тусклое зернистое соединение. На толстых досках это почти всегда является признаком недостаточного теплонасыщения. Ядро поглотило столько тепла, что поверхностные площадки так и не достигли необходимой пиковой температуры. Чтобы исправить это, не нужно просто увеличивать пиковую температуру. Увеличьте продолжительность зоны термического вымачивания, чтобы дать энергии время проникнуть в подложку.
Расслоение и вздутие печатной платы. Расслоение проявляется в виде физического вздутия или разделения внутренних слоев. Все материалы FR4 содержат следы влаги. Когда толстая доска подвергается агрессивному нагреву, захваченная влага быстро превращается в пар. Внутреннее давление нарастает до тех пор, пока слои физически не разделятся. Внедрите строгий протокол предварительной выпечки, чтобы исключить влажность из окружающей среды и снизить скорость нарастания предварительного нагрева строго ниже 1,5°C в секунду.
Повреждение компонента. Термическое перенапряжение. Это происходит, когда операторы пытаются нагреть толстую доску, резко включив нагревательные элементы на верхней стороне. Хотя это в конечном итоге нагревает сердцевину платы, это приводит к серьезному перегреву маломассивных компонентов, находящихся на поверхности. Инженерное решение — перенести тепловую нагрузку на дно духовки. Увеличение уставок нагревателей нижней стороны позволяет теплу безопасно проходить через подложку, не подвергая компоненты верхней стороны прямому конвекционному нагреву.
Настройка тепловых параметров печатных плат исключительной толщины требует систематического подхода, основанного на данных. Понимание физики тепловой массы — это первый шаг. Увеличение времени выдержки нормализует температуру по всей сборке. Использование стратегии нагрева с тяжелым дном значительно снижает температурные градиенты.
Самое главное, современное производство требует прозрачности. Работа вслепую приводит к браку. Инвестиции в высококачественное оборудование для сбора данных обеспечивают точные эмпирические данные, необходимые для создания надежного повторяемого процесса. Если на вашей производственной линии возникают проблемы с крупногабаритными сборками, модернизация оборудования для профилирования является наиболее эффективным решением. Посещать SMTwenzhan изучает промышленные термопрофилировщики, предназначенные для сложного производства печатных плат из тяжелой меди.
В идеале вы хотите, чтобы Delta T по всем направлениям была как можно ниже. Обычно стремятся к температуре от 10°C до 15°C, когда плата переходит из зоны выдержки в зону оплавления. Достижение такого узкого температурного градиента на очень толстых плитах требует тщательно оптимизированной продолжительной стадии выдержки. Это позволяет основной подложке достичь теплового равновесия с поверхностными площадками.
Нет, использовать один и тот же тепловой профиль в корне неверно. Плата толщиной 3,2 мм обладает значительно большей тепловой массой и объемом, чем стандартная плата толщиной 1,6 мм. Если вы примените профиль толщиной 1,6 мм к сборке толщиной 3,2 мм, более тяжелая плита будет поглощать тепло, не достигая необходимой пиковой температуры. Это неизбежно приводит к широкому распространению соединений холодной пайки и неполной активации флюса.
Для точного сбора данных требуется минимум три-четыре термопары. Для сложных или исключительно толстых плат настоятельно рекомендуется использовать 6-канальный или 9-канальный профилировщик. Термопары должны быть стратегически прикреплены к компоненту с наименьшей тепловой массой, компоненту с самой высокой тепловой массой, переднему краю платы и геометрическому центру, чтобы точно отобразить температурный градиент.
Толстые подложки FR4 действуют как надежный теплоизолятор. Если вы полагаетесь исключительно на конвекционный нагрев верхней части, вы рискуете подвергнуть компоненты поверхностного монтажа термической перегрузке, прежде чем тепло сможет проникнуть до внутренних медных слоев. Использование агрессивных нагревателей нижней стороны помогает направлять тепловую энергию вверх через толстую подложку. Это обеспечивает равномерный нагрев без обжига верхних компонентов.
В производстве высоконадежной электроники термическая проверка должна быть рутинной процедурой. Лучшие практики требуют запуска профилировщика в начале каждой производственной смены, после любого значительного технического обслуживания печи или при каждом переводе производственной линии на сборку новой платы. Это гарантирует, что окно процесса останется стабильным и бездефектным.
Толстые медные слои агрессивно отводят тепло от паяных соединений. Такое быстрое рассеивание тепла означает, что паяльная паста может остыть быстрее, чем ожидалось. Чтобы компенсировать это, инженерам-технологам часто приходится увеличивать время, необходимое для достижения ликвидуса, слегка замедляя скорость конвейера или увеличивая продолжительность зоны оплавления. Это гарантирует, что припой полностью смачивает толстые медные площадки перед затвердеванием.
Надгробие на толстых досках обычно возникает из-за неравномерного нагрева контактных площадок компонентов, что часто усугубляется сильными температурными градиентами. Наиболее эффективной стратегией профилактики является продление времени термической выдержки. Более длительная выдержка гарантирует, что оба конца пассивного компонента достигнут одинаковой температуры перед входом в зону оплавления, что позволяет паяльной пасте плавиться одновременно и оказывать одинаковое поверхностное натяжение.