Просмотры: 0 Автор: Редактор сайта Время публикации: 29.10.2026 Происхождение: Сайт
Около 70 процентов дефектов технологии поверхностного монтажа возникают на этапе печати. Если вы пропустите строгие проверки, скрытые дефекты, такие как недостаточное количество пасты или тонкие перемычки, проскользнут вниз. Это неизбежно приводит к списанию печатных плат и огромным затратам на доработку. Надежная встроенная система контроля действует как ваш главный привратник. Это предотвращает эти дорогостоящие ошибки еще до того, как компоненты будут размещены.
Глядя на более широкую производственную ситуацию, можно сказать, что неустанное стремление к ультраминиатюризации меняет производственные линии. Поскольку метрические пакеты 01005 и 0201 становятся стандартными, полагаться на человеческие глаза — это верный путь к катастрофе. Мы наблюдаем агрессивный переход всей отрасли к бездефектному производству с замкнутым циклом, управляемому искусственным интеллектом. Следовательно, внедрение технологии линейного 3D-сканирования больше не является просто роскошью для обеспечения качества. Это стало обязательным требованием для таких важных секторов, как автомобилестроение, медицина и аэрокосмическая промышленность. В этом руководстве вы узнаете точные этапы проектирования, позволяющие плавно интегрировать это критически важное оборудование в цех вашего завода.
Ключевые выводы
Чтобы максимизировать производительность производства, вам необходимо контролировать переменные в самом начале процесса сборки. Блок проверки действует как ваш основной диагностический инструмент. Он преобразует физические отложения пасты в точные, действенные данные.
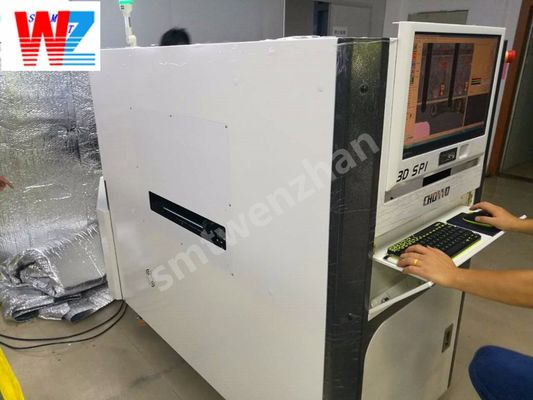
Современный Проверка паяльной пасты — это высокоточный автоматизированный процесс, используемый для оценки качества паяльной пасты, нанесенной на печатную плату. Используя передовые 3D-оптические датчики, оборудование измеряет объем, высоту, площадь и форму каждого слоя паяльной пасты в режиме реального времени. Сравнивая эти физические измерения с заранее заданными инженерными допусками, система определяет недостаточное количество пасты, чрезмерный объем, перемычки и несоосность.
Существует огромная эксплуатационная разница между автономными настольными системами и линейными машинами. Автономные устройства подходят для выборки партий и начальной настройки процесса. Однако они требуют ручной обработки плит и просто не успевают за высокоскоростными производственными линиями.
Кроме того, установка оборудования непосредственно в линию обеспечивает непрерывную обратную связь с принтером для пасты в режиме реального времени. Эта установка создает мощный замкнутый процесс. Если оптика обнаруживает тенденцию отклонения, например, постепенное уменьшение объема пасты на последовательных досках, система автоматически сигнализирует принтеру. Затем принтер может отрегулировать давление ракеля, изменить скорость разделения или запустить цикл очистки трафарета. Такое превентивное вмешательство предотвращает попадание дефектов в печь оплавления.
Перед перемещением тяжелой техники крайне важно подготовить помещение. Подготовка точного места обеспечивает безопасный процесс установки и предотвращает ненужные простои линии.
Для надежного функционирования встроенной оптической системы требуются весьма специфические условия окружающей среды. Сначала необходимо проверить физический след. Убедитесь, что на полу достаточно места не только для шасси, но и для доступа оператора, дверей для обслуживания и надлежащей вентиляции.
| Категория требований | Параметры стандартной спецификации | Техническое назначение |
|---|---|---|
| Источник питания | 220 В переменного тока ±10 процентов, однофазный, 50/60 Гц | Обеспечивает стабильную работу чувствительных оптических датчиков и приводных двигателей. |
| Заземление | Сопротивление менее 10 Ом | Предотвращает статический разряд и электрические помехи, приводящие к искажению данных. |
| Пневматика | Чистый, сухой воздух при давлении от 0,4 до 0,6 МПа. | Приводит в действие внутренние конвейерные ленты и жесткие механизмы зажима печатных плат. |
| Напольный подшипник | Минимум 500 кг на квадратный метр | Поддерживает тяжелую чугунную раму, необходимую для гашения вибрации. |
| Среда | От 20°C до 30°C, относительная влажность от 30 до 70 процентов. | Предотвращает тепловое расширение оптических линз и внутреннюю конденсацию. |
Для перемещения тяжелого оборудования для поверхностного монтажа требуются специальные инструменты. Ваша монтажная бригада должна быть оснащена мощными нивелирными ключами, прецизионными цифровыми уровнями и стандартными кабелями связи. Протоколы безопасности имеют первостепенное значение в заводских цехах. Эти машины зачастую весят несколько сотен килограммов. Использование надлежащего такелажа, домкратов или вилочных погрузчиков, рассчитанных на вес машины, является обязательным. Убедитесь, что весь персонал, участвующий в процессе физической стыковки, носит ботинки со стальными носками и прочные перчатки.
Как только объект будет готов, следующим препятствием станет определение точного местоположения на линии. Физическое расположение аппарата определяет его общую диагностическую эффективность.
Стандартный и наиболее эффективный производственный процесс следует строгой линейной последовательности. Плата перемещается из загрузчика в принтер для паяльной пасты, затем в машину для проверки, за которой следует блок захвата и размещения, печь для оплавления, автоматический оптический контроль и, наконец, разгрузчик.
Размещение системы сразу после принтера гарантирует, что влажная паста будет проанализирована до того, как будет выброшен один компонент. Если здесь будет обнаружен дефект, голую плату можно легко отмыть и перепечатать. Это стоит всего лишь долю цента за потерянную пасту. Если тот же самый дефект обнаруживается позже в процессе, стоимость увеличивается в геометрической прогрессии из-за бракованных компонентов и длительного времени на доработку вручную.
Прежде чем устанавливать оборудование на место, вы должны проверить направление потока печатной платы в существующей линии. Производственные линии обычно работают слева направо или справа налево. Ан машины для проверки паяльной пасты SPI должны быть настроены так, чтобы точно соответствовать этому направлению. Внутренние конвейеры
В частности, учитывайте физическое расстояние между принтером и блоком проверки. Хотя они должны располагаться близко, оставление зазора от 100 до 200 мм позволяет создать необходимые буферные зоны. Это пространство также идеально подходит для установки автоматизированной станции отбраковки. Конвейер отбраковки беспрепятственно выводит дефектные доски с линии, не останавливая производство.
Зафиксировав макет, мы переходим к фактическому физическому закреплению. Точность на этом этапе напрямую влияет на точность измерений машины.
При перемещении тяжелой чугунной рамы по заводскому цеху необходимо соблюдать осторожность. Используйте домкрат для поддонов, чтобы медленно ввести машину в ограниченное пространство между принтером и монтажным устройством. Осторожно опустите машину на регулируемые ножки. Убедитесь, что транспортировочные ролики полностью подняты над землей. Шасси должно полностью опираться на жесткие опоры для обеспечения долгосрочной устойчивости конструкции.
С механической точки зрения идеально ровная машина не подлежит обсуждению. Большинство 3D-оптических систем используют интерферометрию теней и муара с фазовым сдвигом. Эта технология проецирует на доску точные узоры света. Если шасси наклонено, зажимной механизм случайно деформирует плату. Это искажение искажает световые узоры и приводит к очень неточным объемным расчетам.
Поместите прецизионный цифровой машиностроительный уровень на внутреннюю направляющую оси Y. Отрегулируйте четыре регулировочные ножки с помощью мощного гаечного ключа до тех пор, пока машина не будет выровнена в пределах 0,1 градуса по осям X и Y. После этого надежно зафиксируйте регулировочные гайки. Это предотвращает переключение передач, вызванное вибрацией пола завода.
Внутренний конвейер должен идеально совпадать с расположенным выше принтером и последующим монтажным устройством. Стандартная высота линии обычно устанавливается на уровне 900 мм с допуском 20 мм. Отрегулируйте общую высоту Z машины так, чтобы конвейерные ленты находились на одном уровне. Вертикальное смещение даже на 2 мм может привести к тому, что печатная плата сильно ударится о направляющие во время переноса. Это резкое движение размоет влажную паяльную пасту или приведет к катастрофическому застреванию платы.
Физическое выравнивание ничего не значит без бесшовной электрической интеграции. Это гарантирует, что линия работает как единое целое, а не как отдельные узлы оборудования.
Выключив основное питание объекта, подключите мощный силовой кабель к специальной розетке. Затем подсоедините заводскую линию сжатого воздуха к пневматическому входному клапану. Включите подачу воздуха и убедитесь, что внутренний манометр показывает давление точно между 0,4 и 0,6 МПа. Внимательно слушайте внутренние коллекторы. Любые шипящие звуки указывают на утечку воздуха. Непостоянное пневматическое давление приведет к выходу из строя механизма зажима доски во время высокоскоростных проверок.
Чтобы платы автоматически перемещались по линии, оборудование должно взаимодействовать друг с другом. Историческим отраслевым стандартом для этого является SMEMA. Вам потребуется подключить два основных кабеля связи.
Сначала подключите восходящий кабель к принтеру для пасты. Это позволяет принтеру запросить, готов ли блок проверки принять плату. Во-вторых, подключите выходной кабель к перегрузочному устройству. Как только плата проходит проверку, монтажнику отправляется сигнал о том, что исправная плата готова к передаче.
На современных интеллектуальных заводах, внедряющих Индустрию 4.0, стандарт SMEMA быстро заменяется стандартом Hermes. В этом протоколе используются стандартные кабели Ethernet для передачи подробных данных о плате, идентификаторов штрих-кодов и координат конкретных дефектов непосредственно по линии.
После завершения подключения основное внимание переключается на программное обеспечение и оптическую настройку. Калибровка гарантирует, что датчики преобразуют физическую реальность в точные цифровые данные.
Включите компьютер и дайте операционной системе загрузиться. Программное обеспечение автоматически выполнит последовательность механического возврата в исходное положение. Он перемещает тяжелый портал камеры до пределов нулевой точки по осям X, Y и Z. На этом важном этапе устанавливается абсолютная система координат станка.
Оптическая калибровка стандартизирует восприятие высоты и разрешение камеры. Это выполняется с использованием высокоточной калибровочной мишени, обычно стеклянной пластины с выгравированными лазером геометрическими узорами известной высоты. Оценивая оборудование высшего уровня, инженеры обращают внимание на конкретные показатели производительности. Например, элитный Машина для проверки паяльной пасты Samsung может похвастаться замечательной точностью 0,67 микрона. Эти передовые системы часто включают в себя распознавание штрих-кодов на основе искусственного интеллекта, что позволяет машине автоматически переключать программы проверки на основе идентификатора платы. Они используют технологию двойной проекции для устранения теневых эффектов, гарантируя безупречное сканирование даже самых сложных метрических пакетов. Для старых или базовых моделей может потребоваться механическая настройка оптических параметров до тех пор, пока программное обеспечение не прочитает калибровочный блок точно.
Если ваш принтер и блок проверки поддерживают связь по замкнутому контуру, настройте параметры сети, чтобы связать их IP-адреса. Определите конкретные правила обратной связи в интерфейсе программного обеспечения. Например, дайте команду системе запустить автоматическую очистку трафарета, если на трех последовательных досках будет показано уменьшение объема пасты более чем на 15 процентов. Это принципиально превращает оборудование из пассивного инструмента мониторинга в активный контроллер процесса.
Вы не можете просто нажать «Старт» и уйти. Этап проверки — это инженерное требование, которое доказывает, что машина точно идентифицирует дефекты, не создавая чрезмерных ложных вызовов.
Прежде чем добавлять в систему влажную пасту, инженеры должны провести полный сухой прогон. Отправьте голые платы без печати по всей линии, чтобы проверить механическое и электрическое подтверждение связи. Внимательно следите за датчиками конвейера. Плата должна плавно перемещаться из принтера в зону проверки, без каких-либо колебаний или тряски. Пропуск через систему минимум пятидесяти голых плат является стандартной практикой для обеспечения механической надежности.
После успешного пробного прогона установите базовую линию измерений с помощью золотой доски. Это плата, напечатанная в оптимальных, строго контролируемых условиях, что приводит к почти идеальному нанесению пасты. Запустите эту идеальную доску в своей системе, чтобы научить программное обеспечение тому, как выглядит идеальный отпечаток. Машина сканирует доску и записывает точный объем и высоту каждой площадки. Эти данные становятся эталоном. Это позволяет алгоритмам допусков точно выявлять перемычки или дефекты «загнутого выступа» во время фактического производства.
Физическая стабильность монтажа в конечном итоге подтверждена исследованием Gage R&R. Пропустите одну и ту же напечатанную золотую доску через машину десять раз подряд, не изменяя никаких параметров. Программное обеспечение рассчитает отклонение в сообщаемых измерениях объема и высоты. На заводе показатель отклонения менее 10 процентов считается отличным. Высокая разница часто указывает на микровибрации из-за неправильного выравнивания или ослабления конвейерной ленты. Это требует немедленной механической коррекции.
Интеграция сложного оптического оборудования в быстро развивающуюся производственную линию оставляет место для мелких ошибок. Избежание этих распространенных ошибок имеет важное значение для увеличения срока службы и точности вашего оборудования.
Частая механическая ошибка – неправильная центровка конвейера. Если зазор между выходом принтера и входом в инспекционную машину слишком велик, более тонкие доски будут проваливаться или застревать. Застрявшая доска с влажной пастой размажется, испортив отпечаток и требуя немедленной очистки. Всегда используйте точные прямые кромки, чтобы рельсы были идеально параллельны границам оборудования.
Поскольку эти системы полагаются на точный теневой анализ, они очень чувствительны к факторам окружающей среды. Установка машины под яркими, колеблющимися заводскими световыми люками может помешать работе оптических датчиков. Это приводит к ошибочным измерениям высоты. Аналогичным образом, размещение слишком близко к тяжелым штамповочным прессам приводит к возникновению микровибраций в портале камеры, что приводит к размытию 3D-изображений. Если бетонный пол склонен к тряске, следует использовать антивибрационные прокладки.
Пневматическую устойчивость часто упускают из виду. Если заводское давление воздуха упадет в часы пиковой смены, внутренний зажимной механизм не сможет прижать доску к рельсам. Камера предполагает, что доска идеально ровная. Таким образом, изогнутая плата приведет к тому, что программное обеспечение неправильно рассчитает высоту вставки, что приведет к резкому увеличению количества ложных вызовов дефектов.
| Признак установки | Возможная инженерная причина | Рекомендуемое действие по устранению |
|---|---|---|
| Частые пробки на доске у входа | Несоответствие высоты конвейера или чрезмерный зазор между рельсами. | Выровняйте ножки машины. Отрегулируйте ширину и высоту конвейера так, чтобы они точно соответствовали принтеру. |
| Высокая дисперсия измерений | Вибрация пола или незакрепленная платформа камеры. | Установите усиленные антивибрационные подкладки. Убедитесь, что все внутренние транспортировочные кронштейны сняты. |
| Ложные недостаточные вызовы вставки | Низкое пневматическое давление зажима приводит к короблению доски. | Проверьте мощность воздушного компрессора объекта. Отрегулируйте внутренние пневматические регуляторы в соответствии со спецификациями производителя. |
| Сбой связи | Неправильная проводка или несоответствующая логика сигналов. | Проверьте распиновку кабеля. Переключите логику связи в настройках программного обеспечения машины. |
Монтаж этого критически важного инспекционного оборудования представляет собой точное сочетание физического выравнивания, электрической связи и тщательной калибровки программного обеспечения. Хотя установка и настройка этого оборудования требует особого времени и внимания к деталям, немедленное сокращение объема доработок на конечном этапе делает это невероятно выгодным. Оно значительно повышает общую надежность продукции, что делает его одним из наиболее важных обновлений для любой современной производственной линии. Следуя этим шагам структурированной интеграции, вы гарантируете, что ваше оборудование будет работать с максимальной точностью. Если вы готовы модернизировать свое предприятие и устранить дефекты печати, изучите высокопроизводительные решения, доступные в SMT Wenzhan, чтобы найти именно то, что соответствует вашим производственным потребностям.
Сроки во многом зависят от готовности объекта. Физическое размещение, стыковка и точное нивелирование обычно занимают от двух до четырех часов. Электропроводка, пневмоподключения и настройка связи требуют дополнительно один-два часа. Самая трудоемкая часть — это калибровка программного обеспечения, программирование золотой платы и проверочное тестирование, занимающее от четырех до восьми часов. В целом полная интеграция обычно занимает один-два полных рабочих дня.
Да, модернизация очень распространена. Если ваш существующий принтер для паяльной пасты и машины для захвата и размещения поддерживают стандартные протоколы связи, современный блок контроля может быть легко интегрирован. Вам необходимо убедиться, что между принтером и монтажным устройством имеется физическое пространство, обычно около одного метра. Если места мало, возможно, придется удалить существующие буферы конвейера.
Хотя оба используют оптические камеры для обнаружения дефектов, их расположение и назначение совершенно различаются. Проверка пасты устанавливается сразу после принтера для измерения трехмерного объема влажной пасты. Автоматизированный оптический контроль устанавливается в самом конце линии, после печи оплавления, для проверки окончательно затвердевших паяных соединений и проверки размещения компонентов.
Нет, для базового межмашинного взаимодействия не требуется фирменное программное обеспечение. Универсальные стандарты связи позволяют различным брендам передавать основные команды переноса платы на любой принтер. Однако если вам нужны расширенные функции замкнутого цикла, такие как автоматическая регулировка давления ракеля, вам могут потребоваться специальные программные мосты или соответствующие марки оборудования.
Частота калибровки зависит от объема производства и условий предприятия. Я всегда рекомендую выполнять базовую проверку калибровки нуля еженедельно или ежемесячно. Комплексную оптическую калибровку с использованием предоставленной производителем стеклянной мишени следует выполнять ежегодно в рамках профилактического обслуживания. Полная повторная калибровка также обязательна каждый раз, когда машина физически перемещается или подвергается ударам.
Выявляя ошибки сразу после этапа печати, встроенное сканирование предотвращает установку на дефектные платы дорогостоящих компонентов. Он предоставляет данные в режиме реального времени для корректировки настроек принтера до того, как тенденция станет критическим сбоем. Эта обратная связь по замкнутому контуру значительно сокращает количество доработок на конечном этапе, снижает процент брака и в конечном итоге приближает выход продукции с первого прохода к 100 процентам.
Перед поставкой ваше предприятие должно иметь выделенный стабильный источник питания 220 В, надлежащее заземление для предотвращения статических помех и чистую сухую линию сжатого воздуха с номинальным давлением от 0,4 до 0,6 МПа. Кроме того, бетонный пол должен выдерживать нагрузку не менее 500 кг на квадратный метр, чтобы выдержать тяжелую чугунную виброгасящую раму машины.