Просмотры: 0 Автор: Редактор сайта Время публикации: 3 октября 2026 г. Происхождение: Сайт
Плохие настройки духовки портят идеальные отпечатки печатных плат. Вы можете выполнить безупречную печать паяльной пасты. Вы можете добиться размещения компонентов на микронном уровне. Тем не менее, одна неправильная настройка температуры мгновенно сводит на нет всю эту тяжелую работу. Освоение процесса перекомпоновки останавливает эти дорогостоящие ошибки сборки.
В основе современного производства электроники система оплавления определяет конечный результат. У вас крупная непрерывная производственная линия? Или, возможно, использовать компактную компоновку оборудования? Фундаментальные принципы управления машиной остаются идентичными. Мы рассмотрим важнейшие этапы настройки линии, точную проверку профиля, советы по ежедневной эксплуатации и основные способы устранения неполадок с точки зрения инженера по перекрытию.
По своей сути система оплавления SMT выполняет строго контролируемый термический цикл. Он применяет точное конвективное тепло к печатной плате. При этом нанесенная паяльная паста расплавляется, образуя постоянные электрические и механические соединения между компонентами поверхностного монтажа и медными контактными площадками платы. Слишком сильно нагреть? Чувствительные электронные блоки трескаются от термического удара. Правильная эксплуатация требует, чтобы этот процесс нагрева был постепенным и равномерным.
Чтобы достичь этого тонкого баланса, внутренняя камера оснащена несколькими независимыми зонами нагрева. Мы разделяем весь процесс оплавления на четыре критических этапа. Понимание этих этапов является абсолютной основой эффективного управления оборудованием.
Прежде чем приступать к температурному профилированию или производственному циклу, вы должны тщательно проверить физическую и системную настройку. Правильная установка напрямую влияет на термическую стабильность и безопасность оператора на заводе.
Физическое размещение и среда
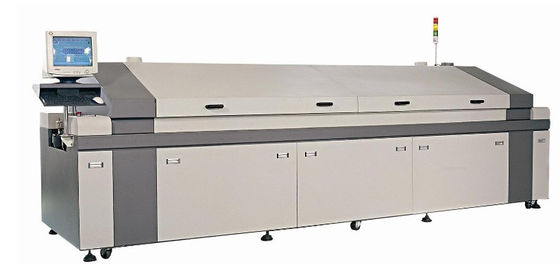
При настройке Машина для пайки оплавлением в печи SMT , физическое размещение является вашим главным приоритетом. Духовка должна быть идеально выровнена на устойчивой к вибрации поверхности. Для доступа для технического обслуживания необходимо обеспечить достаточное свободное пространство вокруг машины, особенно рядом с электрическими панелями и системами управления флюсом. Более того, надежная вытяжная вентиляция не является обязательной. В процессе оплавления образуются летучие органические соединения и вредные пары флюса. Система вытяжки выхлопных газов вашего предприятия должна соответствовать определенным требованиям в кубических футах в минуту, чтобы безопасно удалять эти пары, предотвращая накопление липких остатков внутри нагревательных камер.
Анализ отраслевых тенденций: переход к интеллектуальному подключению
Сектор производства электроники быстро переходит к интеграции Индустрии 4.0. В современных линиях особое внимание уделяется интеллектуальному подключению к заводу. Вместо того, чтобы работать изолированно, современные машины для оплавления постоянно взаимодействуют с расположенными выше системами захвата и размещения и последующими автоматическими машинами оптического контроля. Использование протоколов SMEMA или Hermes позволяет автоматически регулировать скорость конвейера. Это предотвращает узкие места платы и оптимизирует пропускную способность на основе данных в реальном времени. Мы также наблюдаем всплеск теплового профилирования с помощью искусственного интеллекта, когда программное обеспечение прогнозирует корректировку зон до того, как тепловой дрейф вызовет реальные дефекты.
Инициализация аппаратного и программного обеспечения.
Последовательность ежедневного включения питания должна соответствовать строгим стандартным рабочим процедурам. После включения главного выключателя интерфейс программного обеспечения должен полностью загрузиться, чтобы обеспечить бесперебойную связь с программируемым логическим контроллером. Операторы должны физически проверить все кнопки аварийной остановки и предохранительные блокировки на панелях капота, чтобы убедиться в их полной работоспособности, прежде чем одна доска попадет в туннель.
Калибровка конвейерной системы
Точная настройка конвейера предотвращает катастрофическое падение доски или механические застревания. Отрегулируйте ширину сетчатой ленты или конвейера с краевыми штифтами в соответствии с конкретным размером печатной платы, оставив небольшой зазор от 1 до 2 мм. Этот зазор компенсирует естественное тепловое расширение материала FR4 при его нагревании. Установка начальной скорости конвейера не менее важна, поскольку скорость ленты напрямую определяет время пребывания сборки в каждой конкретной температурной зоне.
Угадывание заданных значений температуры гарантирует производственный сбой. Точный термический профиль служит основой вашего процесса. Если вы сделаете это неправильно, вы неизбежно столкнетесь с обгоревшими платами, термически поврежденными микросхемами или слабыми паяными соединениями, которые выходят из строя в полевых условиях.
Настройка профилировщика
Термический профилировщик — это специализированное устройство регистрации данных, которое проходит через нагревательный туннель вместе с печатной платой. Технические специалисты прикрепляют термопары тонкого калибра к макету испытательной платы с помощью высокотемпературного припоя или специальной каптоновой ленты. Размещайте их стратегически: один на самом большом компоненте, один на самом маленьком компоненте, один на голой подложке FR4 и один рядом с передним краем. Это специфическое распределение отражает разницу температур во всей сложной сборке.
Корректировка соответствия RoHS
Глобальный переход от паяльных паст, содержащих олово и свинец, к паяльным пастам, не содержащим свинца, фундаментально изменил требования к профилированию. Эксплуатация современного Бессвинцовая печь для оплавления SMT требует значительно более высоких пиковых температур. Обычно для достижения надлежащего жидкого состояния вам нужна температура от 240 до 260 градусов по Цельсию. Эти агрессивные температуры опасно близки к максимальной термостойкости многих пластиковых электронных корпусов. Таким образом, окно процесса исключительно узкое. Модернизированная внутренняя изоляция и высокоточные вентиляторы с принудительной конвекцией входят в стандартную комплектацию этих 8- и 10-зонных машин, что соответствует строгим экологическим требованиям, не вызывая термической деградации продукта.
Анализ данных профилирования
Как только профилометр выходит из зоны охлаждения, программное обеспечение генерирует подробную кривую зависимости времени от температуры. Инженеры-технологи должны проанализировать эти исходные данные на предмет соответствия точным спецификациям производителя паяльной пасты. Если время над ликвидусом слишком короткое, возможно, вам придется уменьшить скорость конвейера или немного увеличить температуру зоны оплавления. Напротив, если скорость изменения температуры в начальной зоне предварительного нагрева превышает 3 градуса Цельсия в секунду, необходимо снизить температуру этой ранней зоны, чтобы предотвратить резкое кипение растворителей пасты и появление брызг припоя.
Достижение стабильной урожайности требует очень дисциплинированного подхода к повседневной работе. Отношение к этому сложному термическому оборудованию как к инструменту, который можно установить и забыть, неизбежно приводит к отклонению процесса и серьезному ухудшению качества.
Предсменный осмотр и прогрев
Выполните стандартный предсменный контрольный список перед запуском любых производственных партий. Прислушайтесь к шипению азотных клапанов и проверьте уровень кислорода (части на миллион) на мониторе, если процесс требует инертной атмосферы. Проверьте датчики расхода выхлопных газов. Очистите сетчатый ремень от остатков мусора или упавших компонентов. После включения нагревателей надежной машине мощностью 4800 Вт требуется от 15 до 30 минут, чтобы достичь истинного теплового равновесия. Спешный запуск плат до того, как программное обеспечение укажет на стабильное состояние готовности, приводит к недостаточной обработке холодных соединений.
Проведение проверки первого изделия.
Как только температура стабилизируется, отправьте первую собранную доску из партии. Подвергните эту плату тщательному визуальному и автоматическому оптическому контролю. Специалисты по контролю качества проверяют, чтобы галтели припоя были гладкими и вогнутыми. Они обеспечивают идеальное выравнивание компонентов и полное отсутствие перемычек или пустот. Полномасштабное производство должно начинаться только после того, как эта проверка будет официально одобрена и задокументирована.
Непрерывный мониторинг производства
При больших объемах производства тепловая нагрузка внутри камеры увеличивается по мере непрерывного поступления холодных плит. Операторы должны внимательно следить за приборной панелью программного обеспечения на предмет внезапных перепадов температуры в зонах оплавления или неожиданных колебаний скорости конвейера. Современные ПИД-регуляторы быстро компенсируют большую нагрузку на плату. Тем не менее, человеческий надзор по-прежнему необходим для выявления незначительных аномалий, прежде чем они испортят всю партию.
Процедуры безопасного отключения
Никогда не отключайте главный выключатель питания просто в конце смены. Эти машины содержат огромное количество сохраняемого тепла. Поместите систему в автоматический цикл охлаждения. Эта важная последовательность действий обеспечивает работу конвейера и работу двигателей вентиляторов до тех пор, пока температура внутри камеры не упадет ниже безопасных 100 градусов по Цельсию. Сила резки преждевременно удерживает тепло, что может деформировать внутренний металлический корпус и привести к необратимому сгоранию подшипников двигателя вентилятора.
Современное производство электроники все чаще требует гибкости. Предприятия быстро переходят от традиционных высокообъемных производственных сред к моделям мелкосерийного производства с высокой степенью смешанного производства. Смена продукта происходит чаще, поэтому занимаемая площадь оборудования и оперативность имеют первостепенное значение. Как выбрать правильную конфигурацию для вашего производственного цеха?
Экономия места и производительность в тяжелых условиях
Исторически сложилось так, что для достижения исключительной термической стабильности требовались массивные печи с 10 или 12 зонами нагрева. Сегодня передовая аэродинамическая техника позволяет тонкая печь для оплавления SMT, оснащенная встроенным программным обеспечением для термического профилирования, обеспечивающая сопоставимые тепловые характеристики высшего уровня при значительно уменьшенной занимаемой площади. В этих компактных профильных духовках используются высокоэффективные нагревательные элементы и оптимизированная конструкция воздушного потока. Увеличивая скорость конвекционных крыльчаток, они очень эффективно передают тепло печатной плате, поддерживая небольшой перепад температур на сложных многослойных платах, не занимая при этом ценную производственную площадь.
И наоборот, если вы используете непрерывные автомобильные платы большой массы или телекоммуникационные объединительные платы, 8- или 10-зонная промышленная система для тяжелых условий эксплуатации обеспечивает увеличенное время выдержки, необходимое для выдерживания массивных тепловых нагрузок.
Сравнение основных компонентов: тонкий профиль и стандартные многозонные печи.
| Функция | тонкого профиля. Духовка для оплавления. | Промышленная печь с 8–10 зонами. |
|---|---|---|
| Заводская площадь | Очень компактный, идеально подходит для переполненных помещений. | Большая занимаемая площадь, требует выделенного линейного пространства. |
| Идеальный тип производства | Высокое смешивание, малые объемы, частые переналадки. | Большие объемы непрерывной работы, большая тепловая масса. |
| Потребляемая мощность | Оптимизированная эффективность, более низкий базовый расход. | Более высокое потребление, обычно 4800 Вт+ во время разгона. |
| Термическая стабильность | Отлично подходит для стандартной бытовой электроники. | Не имеет себе равных для толстых медных и многослойных плат. |
Энергоэффективность и быстрая переналадка
Правильная эксплуатация современных машин значительно снижает накладные расходы на предприятии. Использование автоматических режимов ожидания во время производственных пауз снижает температуру в зонах до безопасного предела, что значительно снижает потребление электроэнергии и азота. Чтобы ускорить переналадку, интеллектуальное производство последовательно группирует платы с одинаковыми требованиями к тепловой массе. Помните, что нагреватели всегда быстрее нагреваются, чем остывают. Планирование профилей с более низкими температурами раньше, чем с более высокими, экономит часы простоя производства каждую неделю.
Даже при безупречной настройке переменные параметры при изготовлении печатной платы, нанесении свинцового покрытия компонентов или обращении с паяльной пастой приводят к неприятным дефектам. Устранение неполадок требует системного подхода. Вы должны сопоставить визуальный дефект непосредственно с конкретной зоной термического профиля.
| Дефект припоя | Визуальные характеристики | Общая основная причина | Рекомендуемая регулировка профиля |
|---|---|---|---|
| Надгробие | Небольшие пассивные компоненты, такие как резисторы 0402, стоят вертикально на одном конце. | Неравномерный нагрев приводит к тому, что припой на одной площадке плавится быстрее, чем на другой. Чрезмерные темпы роста. | Удлините зону термического воздействия, чтобы обеспечить равновесие между обеими подушечками. Уменьшите скорость изменения температуры в зоне предварительного нагрева. |
| Холодная пайка | Тусклые, зернистые или неравномерные паяные соединения при плохом смачивании контактной площадки. | Пиковая температура слишком низкая или время превышения ликвидуса слишком короткое. | Увеличьте заданные значения температуры в зонах оплавления или немного уменьшите скорость конвейера. |
| Расслаивание/вздутие | Пузырьки или разделение слоев подложки печатной платы FR4. | Влага, попавшая внутрь печатной платы, быстро расширяется, или пиковая температура слишком высока. | Предварительно запекайте голые платы в отдельной сушильной печи. Понизьте пиковую температуру в зоне оплавления. |
| Припой | Крошечные изолированные шарики припоя, разбросанные по контактным площадкам компонентов. | Быстрое выделение газов из-за слишком быстрого нагрева, что приводит к разбрызгиванию пасты. | Уменьшите скорость нагрева в зоне предварительного нагрева, чтобы растворители испарялись более мягко. |
Правильная эксплуатация выходит далеко за рамки простой установки правильного температурного профиля. Это требует строгого, хорошо документированного и последовательно выполняемого графика технического обслуживания. Бессвинцовые паяльные пасты содержат высокоактивные флюсы, которые интенсивно испаряются в процессе нагрева. Если с этими летучими остатками флюса не обращаться должным образом, они неизбежно конденсируются на внутренних радиаторах охлаждения, выхлопных трубах и чувствительных датчиках температуры. Со временем это накопление приводит к серьезной термической нестабильности, повышенному энергопотреблению и критическим дефектам пайки.
Перед выполнением любого технического обслуживания операторы должны строго соблюдать процедуры безопасности при блокировке и маркировке, чтобы убедиться, что машина полностью обесточена и охлаждена до безопасной температуры обращения.
Процедуры ежедневного технического обслуживания
Ежедневные задачи сосредоточены на быстрых визуальных проверках и базовой очистке поверхностей, чтобы предотвратить немедленные механические заклинивания во время смены.
Еженедельные и ежемесячные процедуры обслуживания
Еженедельные и ежемесячные задачи выполняются значительно более интенсивно. Они требуют временного отключения машины для безопасного доступа к внутренней фильтрации и компонентам привода.
Освоение работы печи оплавления — это деликатное сочетание точной физической настройки, точного эмпирического термического профилирования и тщательного ежедневного обслуживания. Догадкам нет места на современном SMT-поле. Последовательное температурное профилирование эффективно предотвращает дорогостоящие производственные дефекты, а регулярное техническое обслуживание обеспечивает бесперебойную работу вашего оборудования без непредвиденных дорогостоящих простоев.
Независимо от того, используете ли вы массивную многозонную промышленную установку или высокоэффективную компактную тонкую модель, трата времени на проверку профиля и выполнение ежедневных проверок приводит к практически нулевому производству дефектов. Такая приверженность управлению процессами значительно увеличивает вашу прибыль. Готовы устранить дефекты пайки и модернизировать свою сборочную линию? Оцените свои текущие температурные профили сегодня. Предприятиям, стремящимся повысить производительность с помощью высокопроизводительных термических решений, откройте для себя полный спектр передовых систем оплавления на https://www.smtwenzhan.com, чтобы найти идеальное решение для вашей умной производственной установки.
Настоятельно рекомендуется выполнять комплексную проверку теплового профиля каждый раз, когда вы внедряете новую конструкцию печатной платы, меняете состав паяльной пасты или после выполнения любого крупного обслуживания машины, такого как замена двигателя вентилятора. Поскольку разные компоненты поглощают тепло с совершенно разной скоростью, профиль легкой платы не подойдет для тяжелой многослойной платы. При непрерывном крупносерийном производстве одного и того же продукта выполнение проверки профиля раз в неделю считается стандартной передовой практикой в отрасли.
Духовка, не содержащая свинца, специально разработана с нуля для удовлетворения значительно более высоких температурных требований производства, соответствующего требованиям RoHS. Традиционный припой со свинцом плавится примерно при 183 градусах Цельсия, тогда как обычным бессвинцовым сплавам для достижения жидкого состояния требуется температура от 217 до 220 градусов Цельсия. Следовательно, духовка, не содержащая свинца, оснащена модернизированными высокоэффективными нагревательными элементами, превосходной внутренней теплоизоляцией и улучшенными зонами принудительного воздушного охлаждения, позволяющими поддерживать пиковые температуры до 260 градусов Цельсия без деформации корпуса. Они также включают в себя гораздо более агрессивные системы управления потоками.
Да. Современные тонкопрофильные печи вполне способны обрабатывать сложные медные и многослойные печатные платы. Основное различие заключается в физической длине нагревательного туннеля и занимаемой площади, а не в фундаментальном качестве теплопередачи. В тонких духовках используется передовая технология принудительной конвекции и оптимизированная динамика внутреннего воздушного потока для достижения быстрой и стабильной теплопередачи. Если термический профиль откалиброван правильно, тонкая печь обеспечивает такие же безупречные паяные соединения, как и более крупный прибор.
Минимальное количество выхлопных паров возле входных и выходных туннелей является нормальным, поскольку химический поток испаряется. Однако слишком густой дым указывает на серьезную проблему. Наиболее распространенной причиной является сильное засорение системы управления флюсом или насыщенная фильтрационная сетка, из-за которой испаренный флюс попадает в окружающую среду завода. Другой потенциальной причиной является неадекватная вытяжная вентиляция объекта, то есть внешние вытяжные вентиляторы не вытягивают достаточно воздуха. Наконец, сильно загрязненная конвейерная лента, покрытая сгоревшими остатками, также может выделять заметный дым.
Скорость конвейера является одной из наиболее важных переменных, поскольку она напрямую определяет точное количество времени, которое печатная плата проводит в каждой температурной зоне. Если конвейер движется слишком быстро, плата не будет поглощать достаточно тепла, что приведет к неактивному флюсу и холодной хрупкости паяных соединений. И наоборот, если настройка слишком медленная, печатная плата останется в зоне высокой температуры в течение длительного периода времени. Такое чрезмерное тепловое воздействие делает интерметаллидный слой слишком толстым и хрупким, термически повреждает чувствительные пластиковые компоненты и может привести к деформации или расслоению стекловолоконной подложки.
Самым ранним и наиболее очевидным признаком неисправности или засорения системы является необычное скопление липких остатков янтарного цвета на панелях зоны охлаждения и направляющих выходного конвейера. Вы также можете заметить заметное усиление едких химических запахов или видимый дым вокруг корпуса машины. В тяжелых случаях небрежности конденсированный жидкий флюс может буквально капать с потолка зон охлаждения прямо на проходящие ниже свежеприпаянные печатные платы, вызывая критические косметические и функциональные дефекты.
Время выше ликвидуса означает конкретную продолжительность, в течение которой паяльная паста остается в полностью жидком расплавленном состоянии во время фазы пикового нагрева. Для большинства стандартных бессвинцовых сплавов оптимальная продолжительность обычно составляет от 45 до 90 секунд. Соблюдение правильного времени абсолютно важно для формирования прочной металлургической связи. Если он слишком короткий, припой не сможет должным образом смачивать площадку. Если он слишком длинный, слой интерметаллического соединения становится чрезмерно толстым, что делает соединение хрупким и склонным к растрескиванию во время термоциклирования.
Не существует единой универсальной скорости конвейера, поскольку идеальная настройка полностью зависит от длины нагревательного туннеля вашей духовки и удельной тепловой массы вашей печатной платы. Обычно скорости колеблются от 60 до 120 сантиметров в минуту. Цель состоит в том, чтобы установить скорость, которая позволит плате достичь всех целевых температурных показателей, определенных производителем паяльной пасты. Более длинная 10-зонная печь может работать на более высоких скоростях конвейера, обеспечивая при этом достаточное время выдержки, тогда как компактная печь требует более низкой скорости для достижения той же теплопередачи.
Для правильного измерения необходимо пропустить специальный блок термического профилирования через печь рядом с испытательной платой. Вы должны прикреплять высокотемпературные термопары непосредственно к критическим участкам печатной платы с помощью специальной ленты или высокотемпературного припоя. Всегда размещайте датчики на компоненте с наибольшей тепловой массой, на компоненте с наименьшей тепловой массой и непосредственно на голой подложке платы. Проходя по туннелю, профилометр записывает точную температуру в этих точках каждую долю секунды, создавая полную кривую, которую вы можете проанализировать с учетом ограничений вашего технологического процесса.