Просмотры: 0 Автор: Редактор сайта Время публикации: 18.10.2026 Происхождение: Сайт
Зайдите на любой цех по сборке современной электроники, и вы увидите суровую реальность. Компоненты уменьшаются, а вычислительная мощность стремительно растет. Корпуса Ball Grid Array естественным образом стали стандартом для печатных плат высокой плотности. В отличие от более старых типов упаковки, эти компоненты обеспечивают превосходное рассеивание тепла и большее количество контактов при чрезвычайно компактных размерах.
Однако это архитектурное нововведение создает серьезное производственное препятствие. Представьте себе оператора, осматривающего недавно заполненную плату на линии. В старых интегральных схемах типа «крыло чайки» быстрый визуальный проход позволяет определить, погнут или смещен вывод. При использовании компонентов с нижним разъемом тот же оператор не видит ничего, кроме непрозрачной верхней части смоляного квадрата. Поскольку критические паяные соединения полностью расположены под корпусом компонента, визуальный осмотр после установки практически невозможен без дорогостоящего специализированного рентгеновского оборудования. Любое отклонение требует сложных ремонтных работ, локализованного нагрева и значительных простоев. Поэтому достижение математического совершенства с первой же попытки размещения — это не просто цель, а абсолютная необходимость для поддержания прибыльной доходности.
Для устранения этого узкого места требуется узкоспециализированное сборочное оборудование. В этом руководстве представлены точные эмпирические характеристики точности, необходимые для безупречного размещения. Мы изучим базовые оптические и механические технологии, которые делают реальностью микронную точность, предоставив полезную информацию инженерам-технологам, желающим модернизировать свои сборочные линии поверхностного монтажа.
Прежде чем углубляться в механические допуски, мы должны посмотреть, в каком направлении движется производственный сектор. Последние отраслевые данные показывают массовый сдвиг в сторону плат межсоединений сверхвысокой плотности. Этот всплеск в значительной степени обусловлен телекоммуникационной инфраструктурой 5G, передовыми автомобильными системами помощи водителю и носимыми интеллектуальными устройствами.
Следовательно, сборочным предприятиям обычно приходится обрабатывать микроскопические шаги компонентов. Макеты, которые всего полвека назад считались строго экспериментальными, теперь являются ежедневными производственными задачами. Этот сдвиг парадигмы означает, что старые технологии размещения быстро устаревают. Производители практически вынуждены модернизировать свое основное оборудование просто для того, чтобы поддерживать жизнеспособные результаты первого прохода современной бытовой электроники.
Чтобы по-настоящему понять строгие требования, предъявляемые к современному сборочному оборудованию, необходимо сначала осознать, насколько фундаментально эти комплекты отличаются от стандартных устройств для поверхностного монтажа. Традиционные компоненты, такие как чип-резисторы или стандартные интегральные схемы, имеют видимые металлические выводы, идущие по периметру. Это фундаментальное конструктивное отличие радикально меняет эксплуатационные требования к обрабатывающему их оборудованию.
Поскольку проводящие выводы скрыты под корпусом, система монтажа работает вслепую, если использует устаревшие методы выравнивания. Если стандартный чип расположен немного не по центру, поверхностное натяжение расплавленного припоя во время оплавления может привести к самовыравниванию легкого компонента. Массивы высокой плотности гораздо менее прощают ошибки. Оборудование должно полностью полагаться на свои внутренние протоколы оптического выравнивания, а не на механические центрирующие губки. Он должен рассчитать точный геометрический центр сетки шариков припоя, прежде чем компонент когда-либо вступит в контакт с паяльной пастой.
Плотность печатной платы напрямую определяет требуемую механическую устойчивость оборудования. Стандартные корпуса обычно имеют шаг, который представляет собой расстояние от центра одного шарика припоя до центра соседнего шарика в диапазоне от 1,0 мм до 0,8 мм. Кроме того, в современных высокопроизводительных вычислительных платах часто используются массивы с мелким шагом до 0,5 мм и микрокорпусы с шагом 0,4 мм или меньше.
По мере уменьшения этого шага вероятность ошибки испаряется экспоненциально. Монтажная система, идеально подходящая для процессора с шагом 1,0 мм, потерпит катастрофическую неудачу при попытке разместить микрокорпус с шагом 0,4 мм, неизбежно перекрывая соседние микроскопические площадки.
| Тип компонента | Типичный размер шага | Минимально необходимая точность |
|---|---|---|
| Стандартный массив | 1,0–0,8 мм | ±0,05 мм |
| Мелкий шаг массива | 0,65–0,5 мм | ±0,04 мм |
| Микромасштабный пакет | 0,4–0,3 мм | ±0,03 мм |
Оценивая новое оборудование для производственных цехов с высокой плотностью размещения, инженеры-технологи должны учитывать не только базовые показатели скорости. Крайне важно уделять особое внимание эмпирическим характеристикам точности. Расплывчатые обещания высокой точности совершенно недостаточны для сложных архитектур.
Оси X и Y представляют горизонтальную плоскость печатной платы. Для стандартных компонентов базовым требованием считается точность размещения ±0,05 мм. Если представить это в контексте, то пятьдесят микрон — это примерно половина толщины стандартного человеческого волоса. Это гарантирует, что шарики припоя приземлятся прямо на отпечатки пасты.
Напротив, отклонение в пятьдесят микрон является серьезной помехой для компонентов со сверхмелким шагом. При шаге 0,4 мм размер приемной площадки невероятно мал. Небольшое смещение может легко привести к смыканию шарика припоя с соседней контактной площадкой во время оплавления. Поэтому системы, работающие с микроупаковками, должны гарантировать точность ±0,03 мм или выше. Обычно это измеряется на строгом уровне статистической достоверности «три сигмы».
Хотя горизонтальное позиционирование тщательно изучается, точность вращения не менее важна. Это особенно актуально для физически обширных компонентов. Рассмотрим большой серверный процессор площадью 35 квадратных миллиметров. Если монтажная головка повернет этот компонент всего на 0,1 градуса, абсолютный центр чипа может остаться идеально выровненным. Однако шарики припоя на дальних внешних углах будут испытывать резкие геометрические колебания. Этот незначительный угол поворота может привести к тому, что крайние суставы полностью потеряют предназначенные для них подушечки. Системы премиум-класса поддерживают точность вращения ±0,05 градуса или выше, чтобы смягчить это специфическое явление углового смещения.
Знать необходимые допуски – это только полдела. Понимание того, как современное оборудование на самом деле достигает такой микроскопической прибыли, имеет решающее значение для принятия обоснованного решения о покупке. Достижение микронной точности на высоких скоростях требует безупречного взаимодействия современной оптики, жесткой механики и высокоинтеллектуального программного обеспечения.
Стандартная камера, обращенная вниз, фиксирует только верхнюю поверхность компонента, что делает ее бесполезной для корпусов с нижним разъемом. Основной технологией, обеспечивающей безупречное размещение, является система обзора вверх. После того как вакуумная насадка извлекает стружку из устройства подачи, она проходит над линзой высокой четкости, обращенной вверх. Система «на лету» фотографирует нижнюю часть компонента, фиксируя точное положение каждого отражающего выступа.
Одновременно направленная вниз камера сканирует доску, чтобы идентифицировать контрольные метки, отображая точные реальные координаты целевых площадок. Затем центральный процессор объединяет эти два потока данных. Он рассчитывает смещение в реальном времени и корректирует оси точно до того, как сопло опустится.
Алгоритмы оптического выравнивания практически бесполезны без механической возможности выполнить расчетные смещения. Бюджетные или устаревшие системы часто используют шаговые двигатели или базовые ременные передачи. Они очень склонны к пропуску шагов или механическому растяжению при длительных пробежках.
В частности, элитный В машине Pick And Place используются серводвигатели переменного тока с замкнутым контуром в сочетании с линейными энкодерами высокого разрешения. Эти микроскопические цифровые линейки обеспечивают постоянную обратную связь о положении контроллера в режиме реального времени. Эта архитектура с обратной связью гарантирует, что физическое движение гентри соответствует командам программного обеспечения с точностью до микрометра. Он полностью исключает механический снос во время непрерывного переключения передач на высоких скоростях.
Анализируя рынок передовых технологий поверхностного монтажа, можно отметить, что некоторые бренды укрепили свой статус десятилетиями неустанной инженерной последовательности. Предприятия, работающие со сложными, дорогостоящими аэрокосмическими и медицинскими комиссиями, часто полагаются на эти устоявшиеся экосистемы.
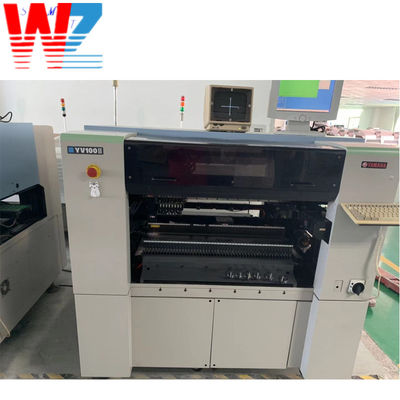
Очевидным преимуществом Машина YAMAHA Pick And Place отличается своей бескомпромиссной структурной целостностью. Например, в таких моделях, как YS24, используется тяжелая цельнолитая металлическая рама с двухбалочной конструкцией. Это существенно гасит микроскопические вибрации, возникающие при быстром ускорении. В моделях премиум-класса, способных обрабатывать детали со скоростью до 72 000 в час, используются запатентованные системы летного видения. Эти камеры захватывают и обрабатывают сложные сетчатые изображения, не требуя паузы позиционирующей головки. Это позволяет производителям поддерживать высокую производительность, не жертвуя строгим порогом точности ±0,03 мм.
Еще одной доминирующей силой на рынке высокоточной автоматизированной сборки является баннер Hanwha Techwin. Эти системы получили широкое признание среди инженеров-технологов благодаря своим исключительным возможностям распознавания компонентов и динамическому управлению усилием. Оптические возможности, встроенные в Прецизионные устройства для захвата и размещения материалов Samsung, такие как SM421, разработаны с учетом уникальных отражающих свойств шариков припоя.
Блестящие металлические выступы легко вызывают блики, которые могут сбить с толку стандартные алгоритмы камеры и привести к ошибочным расчетам смещения. Передовые системы решают это препятствие за счет интеграции многоступенчатых осветительных решеток, сочетающих коаксиальное и боковое освещение. Это сложное освещение идеально освещает сферические соединения, не создавая резких отражений. Это гарантирует, что алгоритм машинного зрения точно определяет центр каждого шара для безупречного картографирования, даже для больших компонентов площадью до 55 квадратных миллиметров.
Для руководителей производств и инженеров-технологов, которым поручено модернизировать свои заводские цеха, оценка нового оборудования требует весьма систематического подхода. Ниже приведен подробный контрольный список важнейших функций, определяющих способность системы работать со сложными архитектурами с высокой плотностью размещения.
Система должна включать направленные вверх камеры, способные разрешать сверхтонкие звуки. Обязательно проверьте поле зрения камеры и количество мегапикселей. Оптическая матрица должна быть способна обрабатывать большие интегральные схемы в одном поле зрения или обладать программным интеллектом, позволяющим плавно сшивать несколько изображений вместе без потери точности размеров.
Вертикальная точность так же важна, как и горизонтальная точность, чтобы предотвратить смещение паяльной пасты. Ищите спецификации, которые предлагают программируемую силу прижима, обычно измеряемую в Ньютонах. Оборудование должно давать инженерам возможность устанавливать определенное давление приземления в зависимости от массы компонента и конкретной реологии используемой паяльной пасты. Интеллектуальные датчики отслеживают давление приземления в режиме реального времени, динамически регулируя замедление сопла, чтобы обеспечить мягкое приземление в каждом цикле.
Механическая стабильность является основой точности. Системы с легкими алюминиевыми рамами неизбежно будут страдать от резонанса и микровибраций во время высокоскоростных портальных движений. Абсолютно необходима прочная чугунная или усиленная стальная рама в сочетании с технологией активного гашения вибраций. Это обеспечивает точность на микронном уровне в течение многих лет непрерывной и изнурительной работы.
Точность размещения компонентов фактически начинается на этапе подбора. Если механизм подачи ослаблен или работает неточно, вакуумная насадка будет извлекать стружку не по центру. Хотя передовые системы технического зрения могут исправить незначительные ошибки захвата, серьезные перекосы на уровне устройства подачи часто приводят к падению или неправильной установке компонента. Моторизованные интеллектуальные электрические устройства подачи настоятельно рекомендуются по сравнению с традиционными пневматическими альтернативами для обеспечения стабильных и надежных координат захвата.
Приобретение высокоточной монтажной системы — это лишь первый шаг. Сохранение этой точности на протяжении миллионов производственных циклов требует строгой эксплуатационной дисциплины. Снижение точности — это медленный процесс, который часто остается совершенно незамеченным до тех пор, пока количество дефектов и затраты на доработку не начнут расти.
Профилактическое обслуживание является основной защитой от потери точности. Вакуумные сопла необходимо ежедневно очищать с помощью ультразвуковых ванн, чтобы предотвратить скопление пыли или паяльной пасты, из-за которых компоненты могут неравномерно располагаться на головке. Кроме того, оптические камеры и механические оси требуют строгой периодической смазки и калибровки. Использование сертифицированных стеклянных решеток гарантирует, что соотношение пикселей и миллиметров программного обеспечения остается идеально привязанным к физической реальности.
Физическая среда производственного цеха играет удивительно важную роль в обеспечении долгосрочной точности. Колебания температуры окружающей среды заставляют металлические компоненты портала расширяться или сжиматься на несколько микрон. Поддержание строго контролируемого климата на объекте сводит к минимуму эти переменные. Кроме того, сборочная линия должна быть физически изолирована от внешних вибраций, вызванных тяжелой техникой или проезжающими вилочными погрузчиками. Вибрации пола легко передаются на установочную головку во время критической фазы приземления.
При работе с современными упаковками высокой плотности нет права на ошибку. Поскольку критические соединения полностью скрыты от глаз, достижение математически идеального выравнивания с первой попытки имеет первостепенное значение для поддержания прибыльности и минимизации доработок.
Следовательно, инвестирование в высокоточное монтажное оборудование, способное выдерживать строгие допуски, является наиболее важным решением, которое может принять руководитель производства. Покупатели должны безжалостно отдавать предпочтение передовым системам обзора вверх, динамическому контролю вертикальной силы и жестким механическим рамам. Признанные лидеры отрасли продолжают лидировать на рынке, обеспечивая стабильность и интеллектуальное программное обеспечение, необходимые для безупречной и высокопроизводительной сборки.
Если вы боретесь с высоким уровнем дефектов или планируете модернизировать свои линии поверхностного монтажа для мелкомасштабного производства, выбор правильной платформы имеет решающее значение. Изучите наш обширный ассортимент и найдите идеальное оборудование, адаптированное к вашим конкретным требованиям к сборке, посетив https://www.smtwenzhan.com, чтобы просмотреть наши ведущие в отрасли решения.
Неточное размещение приводит к серьезным производственным дефектам, таким как перемычки припоя, соединения холодной пайкой или обрывы цепей. Поскольку стыки скрыты под корпусом детали, выявление и устранение этих ошибок требует дорогостоящих проверок и сложных станций термической доработки, что резко увеличивает производственные затраты и затрудняет сборочную линию.
В общем, нет. Станкам начального уровня или бюджетным машинам часто не хватает специализированных систем обзора вверх и механической жесткости микронного уровня, необходимой для правильного сопоставления и выравнивания скрытых шариков припоя. Хотя иногда они могут добиться успеха с компонентами с очень крупным шагом, они постоянно выходят из строя и вызывают высокий уровень дефектов в современной электронике с высокой плотностью размещения.
Вертикальная точность определяет давление размещения, приложенное к компоненту. Если машина нажимает слишком сильно, паяльная паста выдавливается наружу, вызывая короткое замыкание соседних площадок во время оплавления. Если прижать недостаточно сильно, компонент не сможет должным образом соприкоснуться с пастой, что приведет к разрыву цепи или смещению микросхемы по мере движения платы по конвейеру.
Частота калибровки во многом зависит от объема вашего производства и условий эксплуатации. Большинство производителей оборудования рекомендуют выполнять базовую калибровку и проверку зрения еженедельно или ежемесячно. Кроме того, ежегодно следует проводить комплексную профессиональную калибровку с использованием специализированных стеклянных пластин, чтобы гарантировать, что оптические камеры и механические оси остаются идеально выровненными для выполнения высокоточных задач.
Поскольку паяные соединения скрыты под корпусом компонента, стандартные потолочные камеры не могут проверить правильность выравнивания. Предприятия должны использовать специализированные автоматизированные системы оптического контроля, оснащенные камерами бокового обзора под углом, или полагаться на встроенный автоматический рентгеновский контроль, чтобы просмотреть компонент и убедиться, что сферы припоя идеально совпадают с напечатанными контактными площадками перед подачей в печь оплавления.
Стандартная машина общего назначения без улучшенного обзора вверх обычно достигает максимального шага 0,8 мм. Попытка разместить что-то более мелкое, например микрокорпуса толщиной 0,5 мм или 0,4 мм, требует специализированной оптики высокого разрешения и сервосистем с замкнутым контуром, чтобы гарантировать точность ±0,03 мм, необходимую для предотвращения перемычек припоя.