Просмотров: 0 Автор: Редактор сайта Время публикации: 1 октября 2026 г. Происхождение: Сайт
Знаете ли вы, что одна ошибка при перегреве может повлиять на качество печатной платы? В мире технологий поверхностного монтажа, где ставки высоки, точность – это все. Плохое распределение тепла обычно разрушает идеальные платы для поверхностного монтажа, превращая дорогие компоненты в металлолом.
Надежный промышленный отопительный агрегат решает именно эту проблему. Проще говоря, он расплавляет паяльную пасту, образуя надежные, постоянные электрические соединения между микроскопическими компонентами и голой платой. В этом подробном руководстве мы разберем механизм работы этого важного оборудования. Мы изучаем тонкости его зон нагрева, научные данные о тепловых профилях и его стратегическое размещение на автоматизированной сборочной линии. Независимо от того, являетесь ли вы инженером-технологом, устраняющим дефекты, или менеджером по закупкам, оценивающим ваши следующие капитальные вложения, в этой статье точно описано, на что следует обращать внимание в высококачественном производственном оборудовании.
По своей сути это оборудование действует как высокотехнологичный туннель термической обработки. Прежде чем плата попадет в этот туннель, трафаретный принтер наносит паяльную пасту, которая представляет собой точную липкую смесь порошка металлического сплава и химического флюса. По мере продвижения заполненной доски по внутреннему конвейеру температура окружающей среды осторожно повышается в строго контролируемой последовательности.
Это расчетное тепло заставляет пасту подвергаться физическому преобразованию. Сначала активируется поток. Он слегка пузырится, очищая металлические колодки от окисления. Затем сплав переходит в жидкость, плавно стекая по выводам компонента. Когда плата выходит из нагревательных камер и попадает в секцию охлаждения, вы можете физически увидеть, как металл переходит из тусклого жидкого состояния в блестящее твердое состояние. Эти вновь сформированные постоянные соединения дают схеме электрическое сердцебиение.
Исторически сложилось так, что старые установки полагались на инфракрасное отопление. Это часто приводило к кошмарам в заводских цехах. Компоненты темного цвета поглощают тепло гораздо быстрее, чем светлые, что приводит к неравномерному плавлению. Сегодня отраслевой стандарт полностью основан на принудительной конвекции воздуха. Мощные вентиляторы равномерно распределяют горячий воздух по всей поверхности. Это гарантирует, что все компоненты одновременно достигнут заданной температуры, независимо от их цвета, формы или плотности размещения.
Сектор производства электроники в значительной степени отказался от старых методов сквозного монтажа в пользу методов поверхностного монтажа. Этот технологический сдвиг позволяет размещать детали прямо на поверхности платы, что делает современные смартфоны тоньше, быстрее и намного сложнее.
Конвекционный нагрев служит основой этого перехода. Традиционная пайка волновой пайкой слишком агрессивна для микроскопических деталей поверхностного монтажа и легко перекрывает близко расположенные площадки лишним металлом. Напротив, конвекция обеспечивает деликатную, строго регулируемую среду, необходимую для обработки плит высокой плотности. Он легко обрабатывает миниатюрные компоненты, такие как массивы шариковых решеток, не вызывая термических повреждений.
Чтобы добиться безупречного соединения без ущерба для чувствительных электронных блоков, процесс нагрева нельзя торопить. Оно должно быть постепенным и строго регламентированным. Инженеры добились этого, разделив внутреннюю камеру на четыре отдельные тепловые зоны.
Основная цель здесь — безопасно повысить температуру подложки и прикрепленных к ней компонентов от комнатной температуры до целевого базового уровня. Этот шаг требует терпения. Если оператор запрограммирует плату на слишком быстрый нагрев, внезапное расширение разных материалов вызовет тепловой удар. Вы действительно можете услышать микроскопический треск керамических конденсаторов. Кроме того, быстрый нагрев приводит к слишком агрессивному кипению летучих растворителей в пасте. Из-за этого они разбрызгиваются и оставляют крошечные шарики припоя, вызывающие короткое замыкание, разбросанные по плате. С практической точки зрения рекомендуемая промышленностью скорость нарастания строго поддерживается в пределах от 1,0 до 3,0 градусов Цельсия в секунду.
Как только сборка достигает температуры примерно 150 градусов по Цельсию, она переходит в зону термического выдерживания. Цель смещается от простого нагрева к достижению теплового равновесия. Поскольку печатная плата имеет разную плотность меди, толстые плоскости заземления и совершенно разные размеры компонентов, детали естественным образом нагреваются с разной скоростью. Зона замачивания дает время областям с более медленным нагревом наверстать упущенное.
Одновременно поток достигает состояния полной активации. Он действует как химическое чистящее средство, удаляя невидимое поверхностное окисление с оголенных колодок и выводов компонентов. Без этого жизненно важного очищающего действия жидкий металл будет просто скатываться, а не смачиваться на колодке, что приведет к структурно слабым соединениям.
Вот здесь и происходит настоящее волшебство. Температура выходит за пределы определенной точки плавления сплава, порога, известного как температура ликвидуса. Для стандартных материалов, не содержащих свинца, эта температура составляет около 217 градусов Цельсия. Пиковая температура духовки обычно составляет от 235 до 250 градусов по Цельсию.
На этом этапе операторы отслеживают два важных показателя, а именно пиковую температуру и время выше ликвидуса. Если пик слишком горячий или его продолжительность слишком велика, подложка платы может обгореть. Чувствительные кремниевые матрицы также могут пострадать от внутренних повреждений. И наоборот, если тепла недостаточно, металл никогда полностью не разжижается. В результате остаются хрупкие, высокоомные холодные соединения, которые неизбежно выйдут из строя в полевых условиях.
Сразу после образования интерметаллических связей плита попадает в зону охлаждения. Цель состоит в том, чтобы быстро снизить температуру для затвердевания жидкого металла.
Контролируемое снижение, обычно со скоростью от 2,0 до 4,0 градусов Цельсия в секунду, имеет решающее значение. Быстрое замораживание металла способствует образованию мелкозернистой кристаллической структуры. Это обеспечивает механически прочное соединение, способное выдерживать физические нагрузки и вибрацию. Однако слишком быстрая обдувка слишком большим количеством холодного воздуха может деформировать подложку или вызвать термические трещины в вновь припаянных компонентах.
Термический профиль — это конкретная кривая изменения температуры во времени, запрограммированная в программном обеспечении машины. Считайте это основным рецептом процесса пайки. Каждая доска обладает уникальной тепловой массой. Толстая медная плата питания ведет себя совершенно иначе, чем гибкая светодиодная лента толщиной с бумагу. Следовательно, универсальной настройки не существует. Бессвинцовые пасты обладают заведомо узкими технологическими окнами, что делает строго калиброванные профили абсолютно необходимыми для предотвращения превышения температурных пределов компонентов.
Создание идеального рецепта — это практический процесс. Инженеры начинают с прикрепления крошечных датчиков температуры непосредственно к жертвенной испытательной плате с помощью высокотемпературной ленты. Они размещают эти датчики в критических местах, например, под массивным процессором, на крошечном резисторе и рядом с краем платы. Эта тестовая плата проходит через камеру вместе с профилировщиком, записывающим данные. Анализируя полученный график, операторы настраивают температуру отдельных зон и скорость конвейерной ленты до тех пор, пока кривая не будет идеально соответствовать спецификациям производителя пасты.
Когда дефекты появляются в конце линии, главным подозреваемым обычно является тепловой профиль. Регулировка кривой может решить несколько распространенных проблем в цехах.
В настоящее время в секторе производства электроники происходят масштабные изменения, вызванные миниатюризацией и созданием корпусов высокой плотности. Поскольку потребительские устройства требуют большей вычислительной мощности при меньших размерах, сборщики все чаще полагаются на микроскопические пассивные компоненты. Это неустанное сокращение оставляет нулевую вероятность тепловых ошибок, подталкивая производителей оборудования к быстрым инновациям.
В частности, мы наблюдаем растущую зависимость отрасли от интеллектуальной автоматизации. Дальновидные производители используют искусственный интеллект для помощи в программном обеспечении для профилирования. Эти интеллектуальные системы моделируют и прогнозируют тепловое поведение на основе данных о разводке платы еще до того, как будет использована одна тестовая плата. Это значительно сокращает время переналадки и сводит к минимуму отходы материала.
Кроме того, спрос на высоконадежную электронику в автомобильной и аэрокосмической промышленности превратил камеры, работающие с азотом, из роскоши в отраслевой стандарт. Замещение кислорода газообразным азотом предотвращает окисление во время пиковых фаз нагрева. Это приводит к превосходной силе смачивания и значительному снижению скорости мочеиспускания, обеспечивая долгосрочную надежность критически важных контуров.
На современном производстве термическая обработка не происходит изолированно. Он работает как высокосинхронизированная часть более крупной автоматизированной головоломки. Типичная высокопроизводительная сборочная линия придерживается строгой последовательности операций, обеспечивающей максимальную эффективность.
Физический переход между монтажником и камерой нагрева — невероятно деликатный момент. Именно в этот момент компоненты удерживаются на плате исключительно за счет слабой липкости нерасплавившейся пасты.
Конвейерные системы должны использовать стандартные протоколы связи для плавной передачи заполненной платы без внезапных рывков или вибраций. Даже незначительный механический удар во время этой передачи может сдвинуть микрокомпоненты с назначенных им площадок. Как только доска попадает в нагревательный туннель, в дело вступает лента с непрерывной сеткой, поддерживая калиброванную скорость, которая определяет тепловой профиль.
Размещение инспекционной машины непосредственно после зоны охлаждения создает петлю быстрой обратной связи для контроля качества. Если сканер обнаруживает внезапный всплеск дефектов, таких как широко распространенное мостовое соединение в интегральных схемах, инженеры могут немедленно остановить линию. Они могут отследить первопричину теплового профиля в режиме реального времени. Эти немедленные данные не позволяют локализованной ошибке параметра испортить всю производственную партию.
При оценке оборудования для термической обработки механические характеристики напрямую определяют конечный уровень производительности. Крупносерийное бездефектное производство требует специальных функций, обеспечивающих абсолютную стабильность.
| Спецификация | Стандартная печь-прототип | Промышленная производственная печь |
|---|---|---|
| Зоны отопления | От 4 до 6 зон | От 8 до 12 зон |
| Стартовая мощность | 1500 Вт - 2500 Вт | 4800 Вт и выше |
| Конвейерная система | Базовый сетчатый ремень | Цепь с краями + поддержка центральной сетки |
| Термический контроль | Базовый термостат | ПИД-регуляторы с обратной связью |
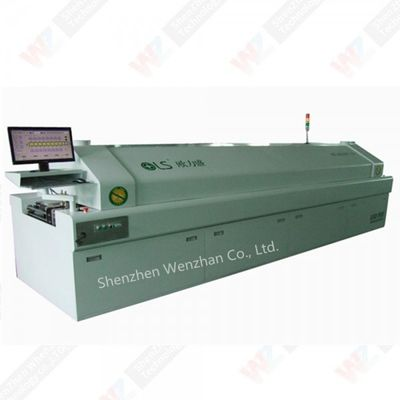
Точность вашей тепловой кривой полностью зависит от количества доступных зон нагрева. В то время как небольшие настольные прототипы имеют ограниченные зоны, промышленное производство требует детального контроля. Обновление до восьмизонной архитектуры обеспечивает основу для Печь для последовательной пайки SMT . Обладая мощной пусковой мощностью 4800 Вт, эти машины обеспечивают более плавный и постепенный переход между этапами. Это обеспечивает равномерный нагрев тяжелых силовых плат без термического шока чувствительных датчиков.
Во время пиковой фазы металл полностью жидкий. Если внутренняя цепь конвейера колеблется или вибрирует, компоненты могут буквально сместиться с места. В машинах премиум-класса используются сверхмощные, безвибрационные транспортные системы. Они часто комбинируют цепные конвейеры с краевыми штифтами для обработки двусторонних жестких досок с центральными сетчатыми ремнями, чтобы предотвратить провисание тонких гибких цепей в середине нагретого туннеля.
Кроме того, современное оборудование в значительной степени зависит от автоматизации, управляемой данными. Управляющее программное обеспечение действует как мозг, используя ПИД-регуляторы с обратной связью для мониторинга и регулировки температуры в зонах за миллисекунды. Встроенные системы сигнализации постоянно контролируют падение температуры, автоматически предупреждая операторов в случае отказа двигателя вентилятора до того, как будут изготовлены дефектные платы.
При закупке тяжелого промышленного оборудования безопасность и соблюдение требований должны оставаться главными приоритетами. Знак Conformité Européenne является важнейшим базовым требованием. Это указывает на то, что оборудование соответствует строгим директивам Европейского Союза в отношении здоровья, безопасности и защиты окружающей среды.
В частности, эта сертификация гарантирует, что высоковольтные нагревательные элементы правильно изолированы, протоколы аварийной остановки являются безотказными, а электрические выбросы не нарушат работу другого чувствительного оборудования в цехах вашего завода. Для стандартных промышленных установок очень востребована надежная конфигурация питания 220 В. Предприятия, которым требуется надежная работа, часто инвестируют в Печь для пайки оплавлением оплавлением CE , обеспечивающая плавную интеграцию в существующие электросети при соблюдении строгих стандартов безопасности.
Глобальные экологические требования вынудили промышленность отказаться от традиционных материалов, содержащих свинец и олово. Сегодня бессвинцовые сплавы являются окончательным стандартом.
Этот химический сдвиг радикально изменил требования к теплу. Традиционные материалы плавятся при температуре 183 градуса Цельсия, тогда как современные сплавы требуют примерно 217 градусов Цельсия. Следовательно, пиковые температуры намного выше. Чтобы справиться с такой продолжительной тепловой нагрузкой без преждевременного выгорания, на вашем предприятии необходимо использовать специальный Бессвинцовая печь оплавления CE . Эти специальные агрегаты имеют превосходную теплоизоляцию, модернизированные двигатели вентиляторов и мощные нагреватели, способные работать круглосуточно.
Выбор оптимальной машины требует соответствия технических характеристик вашей уникальной производственной среде. Помните об этих практических показателях во время процесса оценки.
Нагревательная камера, несомненно, является сердцем процесса сборки. Пока принтеры и роботы-монтажники подготавливают материалы, тепловой туннель физически формирует электрические соединения. Овладение механикой зон нагрева и строгая калибровка температурных профилей остается основным ключом к минимизации дефектов, сокращению дорогостоящих доработок и максимизации общего выхода.
Собираете ли вы стандартную бытовую электронику, сложные медицинские устройства или мощные осветительные платы, качество вашего теплового оборудования определяет надежность вашего конечного продукта. Инвестирование в сертифицированное многозонное оборудование гарантирует, что ваше предприятие соответствует строгим требованиям безопасности, обеспечивая при этом высочайшее качество производства.
Потратьте время, чтобы оценить текущую мощность вашей линии и проконсультироваться с авторитетными производителями. Если вы готовы расширить свои производственные возможности, изучите высокопроизводительные 8- и 10-зонные модели, доступные на smtwenzhan.com, чтобы найти идеальное решение для ваших конкретных производственных потребностей.
Эти машины служат различным основным целям при сборке печатных плат. Волновое оборудование преимущественно используется для старых компонентов сквозного монтажа. Он проходит по нижней части доски над каскадной волной расплавленного жидкого металла, которая впитывается в отверстия. И наоборот, для устройств поверхностного монтажа создается камера тепловой конвекции. Он использует нагретый принудительный воздух для плавления точных отложений пасты, нанесенных на поверхность платы перед размещением компонентов.
Идеальное количество полностью зависит от сложности вашего производства. Для базового прототипирования или небольших партий простых плат может быть достаточно машины с четырьмя или шестью зонами. Однако для крупносерийного и сложного производства настоятельно рекомендуется использовать машину с восемью или двенадцатью зонами. Дополнительные зоны обеспечивают более точный контроль температурного градиента, предотвращая тепловой удар и обеспечивая абсолютную однородность при работе с тяжелыми многослойными платами.
Экологические нормы сделали материалы, не содержащие свинца, глобальным стандартом. Эти современные сплавы требуют значительно более высоких температур плавления по сравнению с более старыми материалами. Специализированная машина, не содержащая свинца, оснащена улучшенной теплоизоляцией, более сильными нагревательными элементами и надежными системами охлаждения, позволяющими безопасно и стабильно выдерживать такие экстремальные температуры, не сокращая срок службы оборудования.
Вам следует запускать новый тепловой профиль с использованием тестовой платы и датчиков каждый раз, когда вы вводите новую схему, переходите на другой тип пасты или выполняете капитальное обслуживание оборудования. Поскольку разные плиты имеют разную термическую массу, рецепт необходимо соответствующим образом скорректировать. Высокопроизводительные производственные предприятия также еженедельно проводят проверки в рамках своих стандартных протоколов обеспечения качества.
Слипание припоя обычно происходит, когда скорость нарастания предварительного нагрева слишком агрессивна. Быстрый нагрев приводит к тому, что летучие растворители в пасте закипают и бурно выделяют газы, разбрызгивая крошечные капли жидкого металла по паяльной маске. Изменение начального наклона нагрева до более плавного значения от 1,0 до 2,0 градусов Цельсия в секунду обычно полностью устраняет этот дефект.
Да, обработка двусторонних плат требует двух отдельных проходов. Во время второго прохода компоненты на нижней стороне надежно удерживаются на месте за счет поверхностного натяжения ранее расплавленного жидкого металла. Инженеры часто используют немного более низкую пиковую температуру для второго прохода, чтобы минимизировать термическую нагрузку на уже припаянные компоненты.