Просмотры: 0 Автор: Редактор сайта Время публикации: 15.10.2026 Происхождение: Сайт
Дефекты пайки могут легко вывести из строя чувствительные электронные компоненты. Превратить прибыльное производство в дорогостоящую кучу металлолома — кошмар для любого менеджера предприятия. Достижение идеального паяного соединения требует тонкого баланса термодинамики. Одна неправильная пиковая температура часто портит весь процесс сборки печатной платы. Следовательно, поиск идеального теплового баланса остается сложной, но важной повседневной задачей для инженеров-технологов.
Недавние изменения в отрасли подчеркивают массовый переход к ультраминиатюризации. Широкое распространение пассивных компонентов 01005 и плат межсоединений высокой плотности в бытовой электронике и автомобильных модулях резко сузило допустимое окно теплового процесса. Кроме того, быстрое расширение инфраструктуры 5G и производства электромобилей требует беспрецедентной надежности паяных соединений в условиях экстремальных воздействий окружающей среды. Эта эволюция означает, что полагаться на приблизительные настройки духовки больше не является жизнеспособной стратегией. Сбор прецизионных данных является обязательным стандартом выживания в современном производстве с технологией поверхностного монтажа.
В этом подробном руководстве мы рассмотрим оптимальные диапазоны пиков для различных припоев и переменные, которые изменяют эти целевые значения. Кроме того, мы подробно опишем практические аппаратные решения, необходимые для точного измерения этих тепловых показателей в заводских условиях.
Чтобы понять, какое место пиковая температура занимает в производственном процессе, мы должны разобрать основные этапы пайки оплавлением. Думайте о термическом профиле как о весьма специфическом рецепте. Он точно определяет, насколько быстро нагревается печатная плата, как долго она остается при определенных температурах и как быстро она остывает для затвердевания соединений.
Современные печи оплавления разделяют нагрев на несколько физических зон, но термический путь платы всегда следует четырем основным этапам.
Пиковая зона — это буквально переломный момент всего процесса сборки. Если температура не достигает требуемого пика, припой не расплавится полностью, что приведет к ослаблению или отсутствию электрических соединений. Напротив, если пиковая температура превышает температурные пределы компонентов, это может привести к катастрофическому повреждению, плавлению пластиковых разъемов или разрушению чувствительных полупроводниковых кристаллов. В частности, пиковая температура приводит к образованию слоя интерметаллического соединения, который представляет собой микроскопическую границу, где припой и медная площадка физически сплавляются вместе.
Основной вопрос, с которым сталкивается каждый инженер-технолог, — это определение точного целевого значения пиковой температуры. Идеальное число не является произвольным. Это строго диктуется металлургическими свойствами сплава паяльной пасты, используемого на производственной линии.
Для современного производства, соблюдающего экологические требования, бессвинцовый припой служит мировым стандартом. Самый распространенный бессвинцовый сплав — SAC305. Этим пастам для правильного плавления требуется значительно более высокая тепловая энергия по сравнению с более старыми составами. Температура плавления составляет 217 градусов по Цельсию. Таким образом, целевая пиковая температура обычно составляет от 235 до 250 градусов Цельсия. Пик должен быть достаточно высоким, чтобы обеспечить полное смачивание всех колодок. При этом она должна строго оставаться ниже 260 градусов Цельсия. Превышение этого предела может привести к катастрофическому повреждению стандартных материалов платы FR-4 и компонентов поверхностного монтажа.
Традиционный свинцовый припой, хотя сегодня он менее распространен в коммерческой электронике, по-прежнему широко используется в аэрокосмической, военной и медицинской отраслях. Эти отрасли полагаются на его проверенную долгосрочную надежность и устойчивость к оловянным усам. Поскольку точка плавления намного ниже и составляет 183 градуса по Цельсию, весь тепловой путь происходит при более низкой базовой температуре. Целевая пиковая температура колеблется от 210 до 225 градусов Цельсия. Это значительно снижает термическую нагрузку на подложку, делая технологическое окно немного более щадящим, чем обработка без свинца.
| Тип сплава | припоя Температура плавления | Целевая пиковая температура | Типичное время выше ликвидуса | Основное применение |
|---|---|---|---|---|
| Бессвинцовый SAC305 | 217°С | от 235°С до 250°С | от 45 до 90 секунд | Бытовая электроника, автомобильная промышленность, 5G |
| Свинцовый Sn63/Pb37 | 183°С | от 210°С до 225°С | от 45 до 90 секунд | Аэрокосмическая, Военная, Медицинская |
Это распространенное заблуждение, что достаточно достичь пиковой температуры в течение одной секунды. На самом деле взаимосвязь между тем, насколько нагревается духовка и как долго припой остается расплавленным, имеет решающее значение. Эта продолжительность известна как время над ликвидусом. Эти два показателя работают обратно пропорционально, чтобы сбалансировать тепловую нагрузку. Работа при более низкой пиковой температуре обычно требует более длительного времени для обеспечения адекватного смачивания.
Хотя стандартные диапазоны служат отличной отправной точкой, идеальное число никогда не является универсальным правилом. Точная пиковая температура, которую вы устанавливаете на контроллере духовки, во многом зависит от конкретных физических характеристик платы в сборе.
Физические размеры и вес меди платы действуют как массивные радиаторы. Стандартная плата бытовой электроники толщиной 1,6 мм из легкой меди быстро нагревается. Напротив, толстая телекоммуникационная объединительная плата с несколькими внутренними медными пластинами обладает огромной тепловой инерцией. При разработке рецептуры тяжелой доски инженерам часто приходится устанавливать температуру в зоне духовки немного выше. Это направляет достаточное количество тепловой энергии в ядро. Если настройки слишком консервативны, поверхность доски может никогда не достичь целевого пика.
Сами компоненты определяют верхний предел вашего теплового окна. Сборка, насыщенная большими шариковыми решетками и металлическими защитными баллонами, требует агрессивного нагрева для достижения жидкого состояния. Однако эта потребность в тепле должна быть сбалансирована с температурными ограничениями чувствительных компонентов на одной плате. Пик должен быть достаточно горячим, чтобы расплавить припой под самым крупным компонентом, но достаточно холодным, чтобы не деформировать пластиковый корпус ближайшего разъема.
При отклонении пиковой температуры от оптимальной кривой нарушаются физические и химические реакции, необходимые для надежного металлургического соединения. Основной причиной этих отклонений остается использование внутреннего дисплея духовки, а не измерения фактической температуры поверхности платы. Понимание этих конкретных дефектов имеет решающее значение для быстрого устранения неполадок в заводских условиях.
Если пиковая температура не достигает требуемого порога, паяльная паста не будет поглощать достаточно тепловой энергии. Этот сценарий приводит к холодным паяным соединениям, когда паста частично плавится, но не может растекаться и должным образом смачивать выводы компонента. Холодные соединения выглядят тусклыми и зернистыми, что представляет собой серьезную угрозу надежности в полевых условиях. Другая проблема – чрезмерное мочеиспускание. Если пик слишком низкий, флюс может не полностью улетучиться и выйти до затвердевания припоя, захватывая пузырьки газа внутри соединения.
Столь же катастрофическими могут быть и слишком высокие пиковые температуры в попытке обеспечить плавление. Перегрев повреждает как печатную плату, так и установленные на ней электронные компоненты. Обугленные или расслоившиеся доски являются обычным явлением. При этом операторы часто замечают отчетливый едкий запах сгоревшего материала. Кроме того, чрезмерное нагревание приводит к чрезмерному увеличению толщины интерметаллидного слоя, в результате чего соединение становится хрупким и склонным к растрескиванию при физическом ударе.
Чтобы избежать упомянутых выше дефектов, нельзя полагаться на догадки. Температура, отображаемая на панели управления духовкой, представляет собой температуру нагревательных элементов или окружающего воздуха внутри зоны. Он не отражает фактическую температуру вашей платы. Чтобы измерить истинные тепловые характеристики вашей платы, вы должны использовать точные методы профилирования и оборудование промышленного уровня. Инвестирование в высококачественное оборудование для профилирования предотвращает догадки и предоставляет эмпирические данные, необходимые для оптимизации настроек духовки.
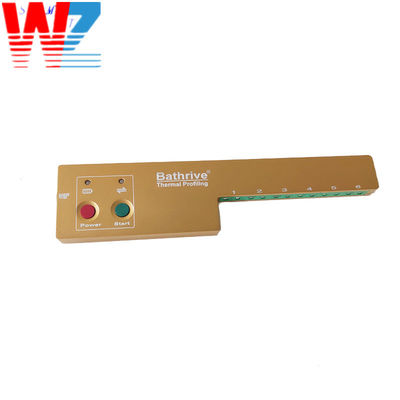
Для предприятий, которым требуется отличная и удобная точка входа в систему термического профилирования, Профилировщик Kic Start 2 Smt Reflow Oven является рекомендуемым решением. Этот стандартный 6-канальный профилировщик, предназначенный для быстрой настройки и быстрого развертывания, обеспечивает немедленную обратную связь о пиковых температурах и продолжительности ликвидуса. Он имеет компактные размеры и использует стандартные термопары типа K. Это делает его идеальным для стандартных производственных сред, где требуется быстрая проверка температурных кривых без необходимости работы со сложными конфигурациями программного обеспечения.
В сложных условиях крупносерийного производства оборудование для профилирования подвергается серьезным испытаниям из-за постоянного воздействия высоких температур и паров флюсов. Slim KIC 2000 разработан специально для обеспечения долговечности и небольших зазоров. Его сверхнизкий профиль позволяет ему проходить через духовки с минимальным вертикальным зазором. Кроме того, его прочный тепловой экран обеспечивает высокую точность температурного профиля в печи оплавления в износостойкой печи . процесс измерения Этот инструмент идеально подходит для непрерывного использования, смена за сменой, обеспечивая получение надежных данных без ухудшения качества оборудования.
Для очень сложных плат, таких как серверные материнские платы или передовая автомобильная электроника, измерения всего лишь нескольких точек совершенно недостаточно. Вам нужно максимальное разрешение данных. Использование премии Профилировщик температуры печи для оплавления, такой как KIC X5, предлагает 7, 9 или 12 каналов одновременного сбора данных. Этот профилировщик оснащен прочным тепловым экраном и передовым программным обеспечением для оптимизации процесса. Такой уровень детализации данных необходим для глубокого управления процессом, гарантируя, что температурная разница между самыми горячими и самыми холодными частями платы остается как можно более узкой во время критической пиковой зоны.
Установление правильной пиковой температуры — это только первый шаг. Поддержание такой точности на протяжении тысяч производственных часов требует строгого контроля процесса, дисциплины и стандартных рабочих процедур.
Печь оплавления представляет собой динамическую механическую систему. Со временем нагревательные элементы изнашиваются, двигатели конвекционных вентиляторов замедляются, а накопление потока изменяет поток воздуха в камере. Из-за этих переменных профиль, который был идеальным в понедельник, к пятнице может выйти за рамки спецификации. Чтобы уловить эти отклонения до того, как они вызовут дефекты, инженеры должны установить строгий график калибровки. Запуск испытательной панели в начале каждой смены гарантирует, что духовка постоянно достигает целевой пиковой температуры.
Никогда не предполагайте, что профиль, оптимизированный для одного продукта, подойдет для другого. Разные платы имеют совершенно разную термическую массу. Кроме того, огромное значение имеет плотность загрузки духовки. Если рецепт печи был создан с использованием одной испытательной платы, фактическая пиковая температура может значительно упасть, когда печь полностью загружена плитами непрерывного производства, отбирающими огромное количество тепла из камеры. Инженеры должны сохранять уникальные профили для разных конструкций плат и проверять их в реальных условиях производственной нагрузки.
Поиск идеального теплового баланса — сложная, но необходимая задача в производстве электроники. Идеальная пиковая температура строго определяется химическим составом вашей паяльной пасты. Бессвинцовый припой обычно достигает пиковой температуры от 235 до 250 градусов Цельсия, тогда как традиционный припой со свинцом требует более низкого пика от 210 до 225 градусов Цельсия.
Угадывание настроек вашей духовки на основе показаний окружающего воздуха неизбежно приведет к дорогостоящим дефектам платы, начиная от хрупких холодных соединений и заканчивая обуглившимися подложками. Чтобы гарантировать идеальный термический процесс для каждой партии, вы должны точно измерить фактическую температуру поверхности платы. Инвестируя в качественное и надежное оборудование для профилирования, вы обеспечиваете стабильность процесса, минимизируете термическую нагрузку и предотвращаете катастрофические производственные сбои. Для получения дополнительной информации о выборе подходящего оборудования для термического профилирования для вашей конкретной производственной линии изучите профессиональные решения, доступные на smtwenzhan.com, которые помогут обеспечить качество вашего производства уже сегодня.
Плата никогда не должна оставаться при абсолютно максимальной пиковой температуре более нескольких секунд. Длительное воздействие резко увеличивает риск повреждения чувствительных компонентов и сжигания подложки. Критическим показателем, который необходимо отслеживать, является время нахождения выше ликвидуса, то есть общее время, в течение которого припой остается в расплавленном жидком состоянии. Для большинства стандартных паяльных паст, не содержащих или содержащих свинец, оптимальная продолжительность обычно составляет от 45 до 90 секунд. Всегда сверяйтесь с техническими данными вашей паяльной пасты, чтобы получить точные рекомендации по времени.
Абсолютно нет. Каждая уникальная сборка печатной платы имеет разную тепловую массу. Такие факторы, как физический размер платы, толщина основного материала, количество внутренних медных слоев и плотность компонентов, влияют на то, насколько быстро плата поглощает тепло. Профиль, разработанный для легкой платы бытовой электроники, может сильно перегреть тяжелую промышленную силовую плату. Для каждой уникальной конструкции платы требуется собственный настроенный, протестированный и сохраненный температурный профиль.
Основное отличие заключается в температуре плавления сплава. Традиционный свинцовый припой плавится примерно при 183 градусах Цельсия, поэтому максимальная температура в печи составляет от 210 до 225 градусов Цельсия. Бессвинцовый припой, необходимый для соблюдения экологических требований, имеет гораздо более высокую температуру плавления — примерно 217 градусов по Цельсию. Следовательно, профиль, не содержащий свинца, требует значительно больше тепловой энергии, что требует более высокого диапазона пиковых температур — от 235 до 250 градусов Цельсия.
Цифровые индикаторы температуры на вашей печи оплавления показывают только температуру нагревательных элементов или окружающего воздуха внутри зон печи. Они не измеряют фактическую температуру поверхности вашей платы. Тяжелые медные пластины или крупные компоненты действуют как радиаторы, не позволяя локальному участку достичь необходимой температуры ликвидуса. Чтобы решить эту проблему, вы должны прикрепить термопары непосредственно к плате и пропустить профилометр через печь, чтобы измерить истинное теплопоглощение.
Передовой опыт отрасли требует создания температурного профиля в начале каждой производственной смены и во время каждой смены нового продукта. В духовках наблюдается температурный дрейф из-за накопления флюса, износа двигателя вентилятора и изменений температуры окружающей среды на заводе. Частое профилирование гарантирует, что ваш процесс останется в допустимом температурном окне, предотвращая внезапные скачки количества дефектов.