Просмотры: 0 Автор: Редактор сайта Время публикации: 28.10.2026 Происхождение: Сайт
Технология поверхностного монтажа требует бескомпромиссной точности. Тем не менее, инженеры часто сталкиваются с суровой реальностью на производстве. Остатки припоя постоянно накапливаются. Представьте себе крупносерийную сборочную линию. Микроскопический выброс влаги внутри печи оплавления заставляет расплавленные шарики припоя лететь по транспортировочным рельсам. Когда печатные платы пересекают линию, отслаиваются шарики припоя, липкие остатки флюса и микрочастицы. Они падают прямо на конвейерные ленты и измельчаются в направляющие. Чувствительные оптические датчики затемняются. Если оставить это загрязнение без внимания, оно приведет к механическим заклиниваниям, серьезным дефектам плат и мучительно дорогостоящим простоям.
Для устранения этой постоянной угрозы требуется гораздо больше, чем просто периодические очистки вручную. Современные предприятия борются с накоплением твердых частиц, используя современное автономное оборудование, разработанное специально для сбора мусора. В этом подробном руководстве рассматриваются наиболее эффективное оборудование, интегрированные автоматизированные функции и эмпирические стратегии обслуживания. Внедрение этих решений позволит полностью очистить ваши транспортные системы от остатков припоя, обеспечивая оптимальную производительность и эффективность работы.
Недавний анализ рынка автоматизации сборки электроники подчеркивает критический сдвиг в отрасли. По мере того как миниатюризация компонентов ускоряется в сторону метрических корпусов 0201 и 01005, устойчивость к загрязнению твердыми частицами резко снижается. Отраслевые отчеты показывают, что ведущие производители активно модернизируют свое погрузочно-разгрузочное оборудование. Они отходят от ручного вмешательства и внедряют самоочищающиеся транспортные модули с замкнутым контуром. Этот переход во многом обусловлен строгими стандартами качества в автомобильной и аэрокосмической отрасли. В этих строго регулируемых отраслях одна неуместная пластинка припоя может привести к катастрофическим сбоям в работе. Следовательно, инвестиции в превентивное управление мусором — это уже не просто модернизация технического обслуживания. Это обязательный шаг для заключения высокодоходных и надежных производственных контрактов.
Чтобы эффективно искоренить загрязнение, инженеры-технологи должны сначала отследить источник этих побочных продуктов. Понимание того, почему они представляют такую огромную механическую угрозу для автоматизированного погрузочно-разгрузочного оборудования, является первым шагом на пути к предотвращению.
Во время интенсивных термических циклов сборки паяльная паста и сплошная проволока претерпевают быстрые фазовые изменения, которые неизбежно приводят к образованию нежелательных остатков. Шарики припоя представляют собой крошечные сферические частицы, которые отделяются от основного соединения во время оплавления. Это отсоединение обычно вызвано выделением флюса или агрессивными профилями предварительного нагрева. Остатки флюса — это липкие смолистые следы, остающиеся после выгорания химических чистящих средств. Кроме того, при пайке волновой пайкой на поверхности ванны расплава образуется слой окисленного металла, известный как окалина. Этот осадок иногда прилипает к нижней части проходящих досок. При смешивании с окружающей промышленной пылью эти элементы образуют затвердевшую высокоабразивную пасту.
В тот момент, когда эти частицы отделяются от печатной платы, они проникают во внутренние механизмы транспортного оборудования. С механической точки зрения твердые шарики припоя и окисленные окалины застревают в приводных цепях или глубоко проникают в резиновые ремни. Со временем это неустанное абразивное воздействие стачивает движущиеся части. Кульминацией процесса является проскальзывание ремня или катастрофическое заклинивание цепи. Современное управление дорожным движением в значительной степени полагается на оптические датчики для отслеживания положения табло. Когда липкий флюс попадает на линзу датчика, система регистрирует ложное препятствие. Вся линия останавливается без необходимости. Финансовые потери, вызванные этими сбоями, значительны. Простоя оборудования напрямую приводит к потере производственных мощностей и увеличению затрат на доработку.
Устранение незакрепленных загрязнений до того, как они смогут оседать в хрупком оборудовании, требует стратегического механического вмешательства. В средах с большими объемами инверсия доски стала главным защитным механизмом.
В отличие от плоских транспортных модулей, которые просто доставляют доски из точки А в точку Б, Конвейерная машина для печатных плат SMT Flipper Machine — это узкоспециализированный сегмент. Он предназначен для поворота печатной платы ровно на 180 градусов. Это оборудование, стратегически расположенное после этапов пайки, использует моторизованные или пневматические зажимные механизмы. Эти зажимы аккуратно, но надежно фиксируют края печатной платы. После фиксации центральное шасси вращается. Он полностью переворачивает доску, прежде чем либо передать ее следующей машине, либо вернуть в исходную ориентацию.
Основной принцип этого метода удаления мусора основан на простой физике. После выхода платы из печи оплавления нерасплавленная паста и отдельные фрагменты компонентов могут ненадежно оставаться на поверхности. Они часто сидят в ловушке между плотными кластерами микросхем. Переворачивая доску, сила тяжести заставляет эти рыхлые загрязнения безвредно отпадать. Металлический мусор безопасно падает в специальный, легкосъемный лоток для сбора, расположенный в основании устройства. В частности, этот бесконтактный подход исключает необходимость жесткого физического соскабливания. Он защищает хрупкие компоненты поверхностного монтажа, обеспечивая при этом полную очистку от случайных проводящих материалов.
В то время как флиппер-модули сами справляются с мусором, лежащим на платах, транспортная архитектура также должна поддерживать свое первозданное состояние. Высококлассная автоматизация успешно встраивает механизмы самоочистки непосредственно в оборудование.
Чтобы предотвратить образование корки флюса и пыли вдоль транспортных рельсов, современные системы включают в себя вращающиеся щетки с электроприводом. Эти вращающиеся щетинки, стратегически расположенные вдоль пути возврата ленты, физически сметают затвердевший флюс и чешуйки микроприпоя во время работы системы. Трение от чистки может вызвать статическое электричество. Поэтому эти компоненты изготавливаются строго из антистатических материалов. Эта важнейшая деталь конструкции гарантирует, что при очистке никогда не возникнут вредные статические разряды в высокочувствительных электронных узлах, проходящих над головой.
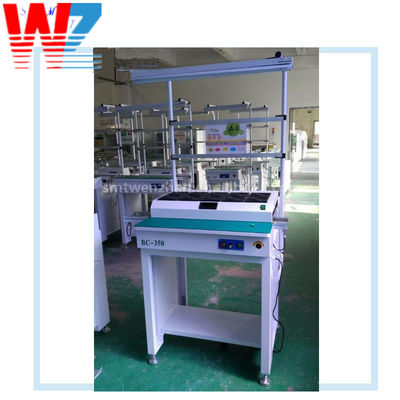
Физическая чистка достигает максимальной эффективности в сочетании с пневматическими системами. Современный Полностью автоматический конвейер для печатных плат часто включает в себя целевые воздуходувки рядом с направляющими регулировки ширины. Эти воздуходувки выбрасывают резкие потоки сухого воздуха под высоким давлением. Они вытесняют стойкие частицы, застрявшие в узких механических щелях. Одновременно с этим надежная вакуумная система улавливает осадки, находящиеся в воздухе. Вместо того, чтобы просто выдувать пыль в атмосферу завода, пылесос безопасно втягивает выпавшие хлопья в автономную установку HEPA-фильтрации. Производственная среда остается постоянно чистой без необходимости ручного простоя.
Материал, из которого изготовлено ваше погрузочно-разгрузочное оборудование, определяет, насколько легко оно накапливает побочные продукты производства. Модернизация структурных компонентов резко сокращает затраты на техническое обслуживание.
Стандартные транспортные рамы часто изготавливаются из алюминия или прочного промышленного пластика. Хотя изначально эти материалы экономически эффективны, они обладают поверхностной энергией и тепловыми свойствами, которые позволяют брызгам горячего припоя плотно сцепляться. В отличие от этого, Конвейер SS smt выкован из высококачественной нержавеющей стали, обычно марки 304 или 316. Этот материал обладает исключительной устойчивостью как к тепловой, так и к химической коррозии. Когда случайные высокотемпературные окалины разбрызгиваются на раму из нержавеющей стали, более низкая теплопроводность и сверхгладкая поверхность предотвращают плавление припоя. Вместо того, чтобы образовывать постоянный сварной шов, остывший припой просто лежит на поверхности. Его можно смахнуть с минимальными усилиями.
Чтобы подчеркнуть эксплуатационные различия, рассмотрим следующее базовое сравнение стандартных алюминиевых рам и модернизированных рам из нержавеющей стали.
| Метрические характеристики | Стандартная алюминиевая рама | Каркас из нержавеющей стали |
|---|---|---|
| Адгезия припоя | Высокий. Расплавленный припой легко приваривается к пористой поверхности. | Низкий. Гладкая поверхность предотвращает постоянное склеивание. |
| Химическая стойкость | Бедный. Ямки и окисляются при воздействии агрессивных средств для удаления флюса. | Отличный. Выдерживает концентрированные промышленные растворители. |
| Усилия по очистке | Трудоёмкий. Требуется физическое соскабливание. | Минимальный. Мусор легко убирается. |
| Долгосрочная долговечность | Умеренный. Поверхность со временем разрушается, захватывая все больше мусора. | Высокий. Сохраняет структурную целостность и гладкую поверхность в течение многих лет. |
При оценке протоколов управления мусором менеджеры объектов должны сопоставить первоначальные капитальные затраты на автоматизированные системы с хроническими трудозатратами на ручную очистку.
Исторически сложилось так, что очистка рельсов и датчиков полностью полагалась на смазку локтей. Техники, вооруженные распайкой, ручными отсасывающими насосами и щетками с жесткой щетиной, тщательно протирали оборудование изопропиловым спиртом. Эти ручные вмешательства в некоторой степени эффективны для небольших магазинов прототипов. Однако они катастрофически неэффективны для высокоскоростного производства. Ручная очистка требует отключения всей линии. Это приводит к нулевой пропускной способности во время окна обслуживания. Человеческая ошибка также неизбежна. Уставший оператор может не заметить важный оптический датчик или применить чрезмерное физическое давление, случайно сместив транспортировочные рельсы.
Интегрированная автоматизация гарантирует, что удаление мусора происходит с запрограммированной точностью. Оборудование применяет одно и то же давление и частоту каждый раз, когда проходит доска. Такой предсказуемый ритм технического обслуживания снижает вероятность непредвиденных поломок. Это сокращает прямые затраты на рабочую силу и практически исключает риск механических повреждений, вызванных деятельностью человека. Предприятия, перешедшие на модули самоочистки, сообщают о быстрой окупаемости инвестиций за счет увеличения времени безотказной работы оборудования и снижения уровня дефектов.
Несмотря на великолепие технологий самоочистки, жизненно важно установить базовый уровень профилактического обслуживания. Это гарантирует, что загрязняющие вещества никогда не достигнут критической массы.
Внедрение структурированного и документированного режима очистки — наиболее надежный способ защитить ваше основное оборудование. Ежедневно операторы должны выполнять быстрый визуальный осмотр. Они должны протереть все оптические отражатели безворсовой тканью и утвержденным растворителем, чтобы гарантировать безупречное отслеживание доски. Не менее важно опорожнять лотки для сбора под флипперными модулями и выходами для пайки волновой пайкой, чтобы предотвратить переполнение. Еженедельное обслуживание требует немного более глубокого погружения. Техники должны проверить натяжение приводных ремней, отрегулировав их так, чтобы компенсировать любое растяжение, вызванное трением. Проверка HEPA-фильтров в вакуумных установках также обязательна.
Механический износ – это факт промышленной жизни. Ускоренную деградацию, вызванную абразивными частицами, можно полностью предотвратить. Бригады технического обслуживания должны регулярно проверять физические транспортные механизмы. Неравномерный износ резиновых или антистатических ремней обычно сигнализирует о том, что затвердевший кусок флюса застрял в системе шкивов. При использовании вариантов с цепным приводом технические специалисты должны внимательно прислушиваться к нерегулярному скрежетанию во время работы. Это раннее акустическое предупреждение о том, что абразивный шлак проник в звенья цепи. Нанесение высокотемпературной смазки на ходовые винты регулировки ширины дополнительно предотвратит разрушение резьбы абразивной пылью.
Выбор подходящего оборудования требует детального понимания вашей уникальной производственной среды. Не все сборочные линии производят одинаковый объем или профиль отходов.
Прежде чем санкционировать закупку нового оборудования, посоветуйте своей команде инженеров проверить текущий уровень дефектов. Определите точные зоны, где загрязнение достигает пика. Если вашим основным узким местом являются незакрепленные шарики припоя, вызывающие короткое замыкание во время конечного тестирования, установка флипперной машины сразу после печи оплавления обеспечит максимальную отдачу от инвестиций. Напротив, если окалина при пайке волновой пайкой быстро разъедает ваши транспортировочные рельсы, стратегический фокус должен быть направлен на модернизацию конвейерных материалов непосредственно после волновой машины.
При окончательном определении критериев покупки консолидируйте свою стратегию в отношении долговечности и самодостаточности. Отдайте предпочтение каркасу из нержавеющей стали, чтобы гарантировать долгосрочную устойчивость к воздействию тепла и агрессивных чистящих средств. Обеспечьте интеграцию технологии инверсии после пайки, позволяющей использовать силу тяжести для бесконтактного удаления мусора. Некоторые системы оснащены встроенными вращающимися щетками и вакуумным экстрактором. Использование этой автоматизированной защиты сводит к минимуму ручную работу, сокращает трудозатраты и позволяет вашей производственной линии работать круглосуточно с максимальной эффективностью.
Удаление остатков припоя требует значительно большего, чем просто обычная ручная очистка. Для этого требуется умное, специально созданное оборудование, такое как автоматизированные пылесосы и инверторные модули. Прочная конструкция из нержавеющей стали играет поистине жизненно важную роль в предотвращении прилипания расплавленного металла к вашей транспортной архитектуре. Поддержание вашего погрузочно-разгрузочного оборудования в чистоте напрямую увеличивает выход продукции и со временем увеличивает общую операционную рентабельность. Оцените текущую настройку линии сегодня. В поисках индивидуальных решений и надежного погрузочно-разгрузочного оборудования изучите широкий спектр систем автоматизации SMT Wenzhan, которые помогут оптимизировать производственный процесс, сократить непредвиденные простои и обеспечить более высокие стандарты качества продукции.
Наиболее эффективный подход сочетает ежедневное ручное обслуживание с интегрированными автоматизированными системами. Операторы должны ежедневно протирать критически важные компоненты, такие как оптические датчики и направляющие, с использованием антистатических растворителей, таких как изопропиловый спирт. При непрерывной работе встроенные вращающиеся щетки и насадки для вакуумной вытяжки обеспечивают динамическое удаление пыли и флюса. Это предотвращает серьезные отложения еще до того, как потребуется ручная очистка.
Короткие замыкания часто возникают, когда незакрепленные, нерасплавленные шарики припоя отрываются от платы и перекрывают зазор между двумя проводящими дорожками. Переворачивая плату на 180 градусов, флиппер-машина использует силу тяжести, чтобы обеспечить безопасное падение этих шариков припоя с платы в лоток для сбора. Этот процесс удаляет проводящий мусор до того, как плата достигнет фазы тестирования или получит защитное покрытие, что напрямую предотвращает короткое замыкание.
Конвейер, изготовленный из нержавеющей стали, обеспечивает превосходную долговечность в условиях высоких температур. Брызги горячего припоя с гораздо меньшей вероятностью прилипнут к гладкой поверхности нержавеющей стали по сравнению с пористым алюминием. Кроме того, нержавеющая сталь легко выдерживает воздействие агрессивных промышленных растворителей, необходимых для очистки затвердевшего флюса. Алюминий может со временем разрушаться или разрушаться под воздействием одних и тех же химикатов.
Передовые отраслевые практики рекомендуют проводить краткий ежедневный визуальный осмотр, чтобы убедиться, что оптические датчики чисты и что никакой крупный мусор не загораживает ленты. Более полную механическую проверку следует проводить еженедельно. Сюда входит проверка натяжения ремня, опорожнение сборных лотков и очистка приводных цепей, чтобы гарантировать оптимальную производительность и предотвратить абразивное повреждение.
Остатки флюса очень липкие и кислые. Когда он накапливается на конвейерных лентах, он затвердевает, образуя смолистую корку. Эта корка улавливает окружающую пыль и микрометаллическую стружку, превращая поверхность ремня в текстуру, напоминающую абразивную наждачную бумагу. Со временем этот абразивный слой истирается о шкивы и направляющие, вызывая преждевременное растяжение, истирание и, в конечном итоге, разрыв ремня, что резко сокращает срок его службы.
Да. Оптические датчики полагаются на прямую видимость для обнаружения присутствия платы и запуска механизмов остановки. Когда шарики микроприпоя или испаренный флюс оседают на линзах датчика, они рассеивают или блокируют инфракрасные лучи. Это загрязнение приводит к тому, что датчик регистрирует ложные срабатывания, что приводит к фантомным пробкам, неправильному перемещению плат и ненужным остановкам линий.