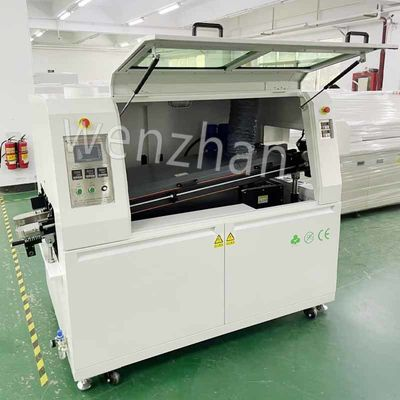
Просмотры: 0 Автор: Редактор сайта Время публикации: 31.10.2026 Происхождение: Сайт
В современном производстве электроники ставки на точность чрезвычайно высоки. Механическое отклонение в один миллиметр или незначительное колебание температуры часто приводит к катастрофическому выходу из строя печатной платы. Автоматизированная машина волновой пайки является основой массовой сквозной и смешанной технологии сборки. Он обрабатывает тысячи досок с поразительной эффективностью. Однако то, что делает эти машины по-настоящему автоматизированными и неизменно надежными, — это не только их прочная механическая конструкция. Это их сложная, скрытая сеть внутренних датчиков.
Глядя на текущие изменения в отрасли, можно заметить, что производственная среда быстро движется в сторону «умных» фабрик. Датчики оборудования больше не являются просто базовыми устройствами защиты от сбоев. Они превращаются в узлы сбора данных для промышленного Интернета вещей. Руководители предприятий теперь полагаются на анализ датчиков в режиме реального времени, чтобы прогнозировать потребности в техническом обслуживании до того, как механический компонент выйдет из строя. Такой подход, основанный на данных, сводит к минимуму время простоя и значительно снижает уровень брака на крупносерийных производственных линиях. Окончательное решение стойких дефектов заключается в понимании и поддержании сенсорной нервной системы, которая удерживает оборудование строго в пределах досягаемости.
Для машины для волновой пайки печатных плат она должна балансировать несколько переменных одновременно. Для оптимальной работы Этот хрупкий баланс включает в себя точную скорость повышения температуры, удельный вес флюса, точную высоту волны расплавленного припоя и скорость конвейера, которая определяет время выдержки. Датчики действуют как диагностические инструменты. Они постоянно измеряют эти физические переменные в сравнении с запрограммированными базовыми целями.
Когда датчики отклоняются от калибровки, это немедленно сказывается на прибыли. Неисправный датчик температуры может привести к недостаточной работе зоны предварительного нагрева. Это оставляет вязкий флюс неактивным и приводит к образованию холодных паяных соединений. И наоборот, сверхактивный нагреватель может легко расслаивать подложку. Эти незамеченные сбои неизбежно приводят к увеличению объема ручных доработок и дорогостоящим незапланированным простоям оборудования.
Для решения этих проблем современное оборудование работает на основе сложной системы управления с обратной связью. Датчики служат механизмами ввода, посылающими непрерывные электрические сигналы на программируемый логический контроллер. Контроллер мгновенно сравнивает эти данные в реальном времени с заданными параметрами и выполняет микрорегулировки приводов, не требуя вмешательства человека.
Фаза предварительного нагрева имеет решающее значение для испарения летучих растворителей флюса и подготовки плиты к экстремальному термическому воздействию. В инфракрасных и конвекционных зонах предварительного нагрева обычно используются термопары типа K и датчики температуры сопротивления. Эти датчики обеспечивают исключительную точность и стабильность во времени. В частности, они обеспечивают постепенное повышение температуры платы, обычно с контролируемой скоростью от 1 до 2 градусов Цельсия в секунду. Этот постепенный подъем правильно активирует поток, предотвращая при этом сильный тепловой удар хрупких керамических конденсаторов.
Переходя к ванне для припоя, эта зона представляет собой наиболее термически критическую зону машины. Сверхмощные датчики, погруженные непосредственно в жидкий металл, постоянно контролируют эту суровую тепловую среду. Поддержание точной температуры плавления особенно важно для современных бессвинцовых припоев, таких как SAC305. Эти экологически чистые сплавы работают в гораздо более узком термическом окне, чем традиционные припои со свинцом. Когда плата комнатной температуры попадает в волну, она, естественно, действует как радиатор. Погружные датчики должны мгновенно обнаруживать это микропадение температуры и запускать внутренние нагревательные элементы, например, те, что находятся в стандартных ваннах для пайки емкостью 250 кг, чтобы стабилизировать ванну до прибытия следующей платы.
Правильное применение флюса является абсолютной основой надежного металлургического соединения. Внутри резервуара с флюсом поплавковые датчики и ультразвуковые датчики уровня постоянно контролируют объем жидкости. Они гарантируют, что машина никогда не выйдет из строя во время высокоскоростного производства. Кроме того, датчики плотности действуют как автоматические ареометры для контроля удельного веса жидкости. Поскольку летучие растворители естественным образом испаряются, химическая концентрация меняется. Датчик плотности обнаруживает это незначительное смещение и запускает автоматическую систему дозирования для впрыска разбавителя.
В современных машинах используются высокоточные системы распыления, управляемые шаговыми двигателями. Оптические датчики и датчики перепада давления встроены непосредственно в узел распылительной форсунки для проверки скорости потока. Эти датчики подтверждают, что однородный микротонкий туман флюса наносится исключительно на нижнюю сторону платы. Если давление внезапно падает, датчик предупреждает систему о возможном засорении сопла. Это предотвращает пропуски участков, где нефлюсованная медь не припаивается.
При непрерывном производстве оборудование расходует значительное количество припоя. Чтобы справиться с этим истощением, машины оснащены датчиками уровня припоя. Они часто изготавливаются из проводящих зондов из титана или нержавеющей стали, чтобы противостоять коррозионной природе расплавленного олова. Они обнаруживают, когда общий объем падает ниже критического порога. После срабатывания датчик посылает сигнал на автоматический механизм подачи припойной проволоки, плавно пополняя ванну свежим твердым сплавом.
Высота и стабильность гребня волны припоя, возможно, являются наиболее важными физическими параметрами. Если гребень волны слишком высок, расплавленный металл зальет верхнюю часть платы и разрушит верхние компоненты. В датчиках высоты волны используются либо бесконтактные лазеры, либо механические контактные датчики для контроля точной физической высоты расплавленного гребня. Они передают эти данные обратно на частотно-регулируемый привод, управляющий крыльчатым насосом. Это регулирует скорость двигателя в режиме реального времени, чтобы волна оставалась абсолютно устойчивой.
Чтобы оптимизировать использование материала, интеллектуальный паяльный аппарат не включает постоянно распылители флюса и насосы для припоя. Вместо этого он полагается на стратегическую сеть фотоэлектрических оптических датчиков, расположенных на входе, середине и выходе конвейерного туннеля. Нанося на карту точное местоположение платы, система может включить распылитель флюса и крыльчатку волны припоя всего за миллисекунды до прибытия платы. Такое целенаправленное срабатывание значительно снижает расход дорогостоящего флюса и сводит к минимуму образование окалины.
Время задержки строго определяется скоростью конвейера, которая на стандартных автоматизированных линиях обычно колеблется от нуля до 1,8 метра в минуту. Датчики скорости вращения, прикрепленные к двигателям конвейера, контролируют вращательное движение. Это гарантирует, что плата будет двигаться с точно запрограммированной скоростью, предотвращая тепловое повреждение компонентов.
Кроме того, эти входные датчики облегчают жизненно важную синхронизацию с предшествующим заводским оборудованием через стандартные протоколы связи. Например, датчики конвейера напрямую связываются с вышестоящими Осевое автоматическое загрузочное оборудование для плавной подачи загруженных досок. Этот плавный обмен данными сигнализирует вышестоящим машинам о необходимости удерживать или высвобождать компоненты в зависимости от текущей внутренней емкости.
Многие высококлассные автоматизированные машины оснащены герметичными азотными туннелями. Введение инертного азота вытесняет кислород в волне припоя, что резко снижает образование припоя и улучшает характеристики смачивания. В туннеле установлены высокочувствительные анализаторы кислорода для непрерывного отбора проб атмосферы. Они измеряют оставшийся уровень кислорода в частях на миллион. Если уровень кислорода поднимается выше запрограммированного порога, датчики регулируют клапаны потока азота, открывая их шире.
При нагревании химического флюса образуются летучие органические соединения, которые необходимо безопасно извлечь. Датчики перепада давления установлены внутри выхлопных труб для контроля объема воздушного потока. Что особенно важно, они гарантируют, что выхлопная система не будет слишком агрессивной. Чрезмерная тяга может непреднамеренно вывести необходимую тепловую энергию из зон предварительного нагрева, что приведет к перегрузке нагревательных элементов.
Стандартный автоматизированный аппарат для пайки волной предназначен для обработки на макроуровне. Его сенсорная архитектура создана для равномерного воздействия на всю нижнюю часть платы. Следовательно, датчики откалиброваны для мониторинга широкого спектра условий окружающей среды в больших камерах.
Напротив, специализированные советы по смешанным технологиям требуют гораздо более детального подхода. Ан В автономной машине селективной волновой пайки используется совершенно другая микропрецизионная матрица датчиков. Селективная пайка отдельных контактов с использованием миниатюрного фонтана припоя, установленного на роботизированном портале. Эти машины используют камеры распознавания координат и лазерные датчики смещения для достижения точности позиционирования плюс-минус 0,05 миллиметра.
| Фокус на функциях | Высокообъемная пайка волной | Автономная селективная пайка |
|---|---|---|
| Архитектура датчика | Мониторинг на макроуровне для обеспечения глобальной стабильности | Микроточное картирование целевых суставов |
| Применение флюса | Распылительные форсунки во всю ширину | Микроточечные капельно-струйные флюсы |
| Термический контроль | Большая паяльная чаша весом 250 кг с многозонным предварительным нагревом. | Небольшой горшок от 15 до 20 кг с локальным азотным нагревом. |
| Точность позиционирования | Стандартное отслеживание кромок конвейера | Высокоточные серводвигатели с точностью до ±0,05 мм. |
Выбор правильного пакета датчиков полностью зависит от вашей производственной среды. Если вы управляете небольшим предприятием с большим количеством участников и двусторонними компонентами для поверхностного монтажа, стандартная волновая машина, скорее всего, вызовет термическое повреждение. Вместо этого вам нужна точность установки селективной пайки с лазерным управлением. Видеодатчики в этих машинах активно компенсируют коробление платы, гарантируя, что миниатюрное сопло припоя никогда не столкнется с хрупкими компонентами.
И наоборот, для массового производства мощных блоков питания или стандартных плат со сквозными отверстиями лучшим выбором будет традиционная машина для пайки волной с надежным контуром ПИД-регулирования температуры. При выборе этого оборудования убедитесь, что машина оснащена титановыми двухволновыми рабочими колесами и автоматическими датчиками удельного гравитационного потока. Эти особенности значительно сокращают ручной труд, необходимый для поддержания стабильности технологического окна во время непрерывной работы в три смены.
Даже самые совершенные датчики неизбежно выйдут из строя, если их затмят агрессивные побочные продукты процесса пайки. Установление строгого протокола регулярной очистки является обязательным. Оптические датчики часто затуманиваются испаряющимся флюсом, и их необходимо ежедневно протирать утвержденными растворителями. Точно так же титановые механические зонды в ванне с припоем быстро покрываются проводящим шлаком. Операторы должны тщательно чистить и очищать эти датчики уровня во время планового технического обслуживания, чтобы удалить окисление.
Помимо немедленной физической очистки, внутренние датчики со временем могут испытывать температурный дрейф из-за слишком высоких температур. Крайне важно убедиться, что внутренние термопары передают точные данные в соответствии с независимым стандартом. Базовый график профилактического обслуживания должен включать еженедельную проверку ареометров плотности потока и ежемесячные запуски стороннего термопрофилометра для проверки точности предварительного нагрева.
Истинная сила автоматического паяльного оборудования кроется глубоко в его сенсорной нервной системе. Датчики действуют как невидимые операторы, контролируя весь сложный процесс: от управления деликатной температурной кривой предварительного нагрева до точного регулирования скорости конвейера. Независимо от того, эксплуатирует ли предприятие крупносерийную непрерывную линию, питаемую вышестоящим автоматическим оборудованием для вставки, или выполняет узкоспециализированные прогоны с помощью системы селективной пайки, понимание этих важных датчиков является абсолютным ключом к достижению производства без дефектов. Производителям следует активно оценивать свое существующее оборудование и изучать возможности модернизации современных машин, чтобы оставаться конкурентоспособными. Если вы хотите модернизировать свою производственную линию высокоточным оборудованием с сенсорным управлением, изучите широкий спектр профессиональных сборочных решений SMTWENZHAN, чтобы найти идеальное решение для вашего производственного цеха.
Внутренние термопары и датчики температуры сопротивления следует проверять с помощью известного инструмента температурного профиля стороннего производителя не реже одного раза в месяц. Кроме того, ежегодно следует проводить официальную заводскую калибровку, чтобы обеспечить строгое соответствие производственным стандартам и поддерживать общую целостность процесса.
Наиболее распространенной причиной отказа датчика высоты волны является физическое накопление окалины припоя или пригоревших остатков окисленного флюса непосредственно на зонде датчика. Регулярное ежедневное обслуживание, тщательная физическая очистка и регулярная очистка ванны с припоем необходимы для предотвращения повреждения зонда этим накоплением.
Хотя точные температуры зависят от конкретного припоя и типа флюса, стандартные бессвинцовые сплавы, такие как SAC305, обычно требуют температуры ванны для припоя от 260 до 270 градусов Цельсия. Зона предварительного нагрева обычно сконфигурирована так, чтобы температура поверхности платы составляла от 100 до 130 градусов Цельсия, прежде чем она попадет на волну.
В машинах для селективной пайки используются усовершенствованные лазерные датчики смещения, которые сканируют поверхность платы в режиме реального времени вдоль оси Z. Если датчик обнаруживает коробление, он передает точные данные об отклонении обратно на роботизированный портал. Затем серводвигатели автоматически регулируют высоту сопла припоя, чтобы поддерживать идеальное расстояние от целевых контактов.
Да, в современных машинах используются передовые оптические фотоэлектрические датчики и интегрированные системы технического зрения на входе в конвейер. Эти датчики могут определять ширину доски, ее ориентацию и физическое присутствие. Они автоматически останавливают конвейерный процесс и включают системный сигнал тревоги, если ошибка выравнивания обнаруживается до того, как плата входит в зону флюсования.