Просмотры: 0 Автор: Редактор сайта Время публикации: 10.10.2026 Происхождение: Сайт
Освоение работы с оборудованием волновой пайки является абсолютной необходимостью для обеспечения качественного производства печатных плат. Этот основополагающий производственный процесс остается жизненно важным для массового производства электроники со сквозными отверстиями и смешанной технологии в больших масштабах. Ставки в заводских цехах, несомненно, высоки. Неправильная эксплуатация или небрежный подход к протоколам безопасности могут мгновенно вызвать дорогостоящие дефекты, такие как перемычки припоя или холодные соединения. Хуже того, неправильная настройка параметров может привести к катастрофическому повреждению оборудования и серьезным опасностям на рабочем месте, связанным с расплавленным металлом. В этом подробном инженерном руководстве содержится подробное описание процесса запуска, точные параметры, необходимые для безупречной пайки, основные рекомендации по технике безопасности и процедуры планового технического обслуживания, обеспечивающие бесперебойную работу производственных линий.
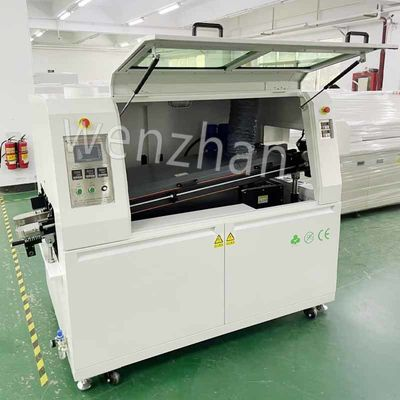
Машина волновой пайки работает как крупномасштабная высокоавтоматизированная промышленная система, разработанная специально для массового производства электроники. Его основная функция — быстрое и надежное быстрое и надежное соединение компонентов со сквозными отверстиями и деталей для поверхностного монтажа на нижней стороне печатной платы. Внутри нагреваемого бака машины насос с электроприводом непрерывно подает расплавленный припой вверх через специальное сопло. Это создает динамическую стоячую волну жидкого металла. Когда автоматический конвейер направляет печатную плату по этому резервуару, нижняя поверхность платы мягко касается волны. Капиллярное действие мгновенно втягивает жидкий припой в сквозные отверстия, образуя сотни надежных электрических и механических соединений за считанные секунды.
В сфере современного электронного производства платы со сквозными отверстиями встречаются все реже. Большинство коммерческих конструкций сочетают в себе компоненты сквозного монтажа с технологией плотного поверхностного монтажа. Интеграция Установка волновой пайки SMT в более широкую производственную линию гарантирует высокую производительность для этих сложных плат смешанной технологии. Возьмем, к примеру, стандартное отраслевое оборудование, такое как серия WZ-250. Эти машины обычно используют технологию двойной волны — турбулентную волну стружки, за которой следует плавная основная волна — и надежные зоны предварительного нагрева, способные обрабатывать печатные платы шириной до 250 мм. Эта система, расположенная сразу после печи оплавления, управляет остальными деталями, имеющими сквозные отверстия. Операторы часто используют специальные термоотверждаемые клеи для фиксации компонентов для поверхностного монтажа на нижней стороне. Это позволяет им проходить непосредственно через волну расплавленного припоя, не отсоединяясь и не смещаясь.
Хотя в обеих методологиях печатные платы обрабатываются расплавленным металлом, их эксплуатационные масштабы, гидродинамика и уровни автоматизации кардинально различаются. Система непрерывного действия использует моторизованный конвейер, что делает ее идеальным выбором для бесперебойного производства в больших объемах. Напротив, Машина для пайки печатных плат работает как ручная или полуавтоматическая система периодического действия. Такое оборудование, как машина для погружения WZ-550, спроектировано с учетом меньших габаритов и экономичности. Во время процесса погружения оператор или роботизированная рука осторожно опускает всю плату в статическую, спокойную ванну с расплавленным припоем. Поскольку в нем отсутствует динамическая плавная волна, метод погружения обычно используется для мелкосерийного прототипирования, специализированной доработки или лужения компонентов перед окончательной сборкой.
| Тип оборудования | Идеальное применение | Уровень автоматизации | Основное преимущество |
|---|---|---|---|
| Стандартная волновая пайка | Массовые платы смешанной технологии | Полностью автоматизированный | Максимальная пропускная способность и стабильность |
| Селективная пайка | Плотные платы с чувствительными компонентами | Программируемый ЧПУ | Высочайшая точность без термического повреждения |
| Машина для пайки | Прототипирование, доработка, лужение свинца | Ручной / Полуавтоматический | Низкая стоимость и минимальная занимаемая площадь |
Задолго до начала любого включения питания операторы должны провести тщательный визуальный осмотр оборудования и окружающего объекта. Начните с осмотра конвейерных рельсов и титановых транспортных пальцев. Даже крошечный металлический заусенец или остатки припоя могут привести к заклиниванию платы в середине процесса. Вы просто не можете позволить себе такой простой линии. Затем прислушайтесь к отчетливому гудению вытяжных вентиляторов и убедитесь, что система вентиляции создает достаточное отрицательное давление. Правильный поток воздуха не подлежит обсуждению для удаления опасных паров флюса. Наконец, просканируйте зоны нагрева, чтобы убедиться, что рядом с высокотемпературными элементами нет незакрепленных панелей, открепленных проводов или случайных инструментов.
Безупречное исполнение во многом зависит от химической консистенции и постоянства материалов. Сначала откройте корпус кастрюли и проверьте уровень твердого припоя. Металл должен находиться в пределах рекомендованной производителем глубины. Если резервуар кажется низким, осторожно вставьте в камеру свежие совместимые стержни припоя, прежде чем активировать нагреватели. Переходя к химической стороне, оцените флюсовую систему. Операторы должны измерить удельный вес флюса с помощью ареометра. По мере продвижения сдвига летучие растворители испаряются, загущая жидкость. Если плотность слишком высока, необходимо ввести точное количество разбавителя. Это восстанавливает оптимальный химический баланс, необходимый для эффективного удаления окисления меди.
Работа с сотнями килограммов сжиженного металла не оставляет права на ошибку. Операторы должны систематически проверять каждую кнопку аварийной остановки, чтобы обеспечить мгновенное отключение питания насосов и конвекционных нагревателей. Убедитесь, что все тепловые ограждения, брызговики и прозрачные панели защитных блокировок надежно зафиксированы. Обход этих локальных функций безопасности ради удобства может привести к катастрофическому выходу оборудования из строя и серьезным травмам.
Ритуал запуска начинается с отключения основного питания и загрузки основного интерфейса управления машиной. Сразу после этого оператор активирует нагреватели ванны для припоя. Поскольку промышленные тигли содержат огромные объемы металла, тепловой переход намеренно происходит постепенно. Обычно требуется от одного до двух часов, чтобы превратить блок твердого сплава в полностью расплавленную, термически стабильную жидкую ванну. В течение этого периода ожидания действует одно строгое рабочее правило. Никогда не активируйте насос для пайки. Принудительное вращение крыльчатки, пока металл остается в полутвердом состоянии, мгновенно приведет к срезу приводного вала или сгоранию двигателя насоса.
Как только система достигает теплового равновесия, процесс физической пайки разворачивается в четыре отдельных последовательных этапа. Первой наступает стадия флюсования. Когда голая доска попадает в туннель, распылительная форсунка под давлением или цилиндр из пористой пены покрывает нижнюю сторону точным, микротонким слоем жидкого флюса. Этот химический агент агрессивно воздействует на окисление поверхности, подготавливая медные площадки к металлургическому соединению.
После нанесения флюса плата скользит в зону предварительного нагрева. Здесь группы инфракрасных или конвекционных обогревателей служат двойной цели. Они испаряют летучие растворители, попавшие во флюс, предотвращая взрывное газовыделение при контакте платы с расплавленным металлом. Кроме того, они мягко повышают температуру ядра платы, чтобы предотвратить растрескивание чувствительных керамических конденсаторов от теплового удара.
Кульминацией операции является сама волна припоя. Когда предварительно нагретая плата проходит над тиглем, турбулентная волна стружки с силой вгоняет припой в узкие щели между компонентами поверхностного монтажа. Сразу после этого по доске омывает гладкая, стеклянная основная волна. Это завершает работу соединений и использует гидродинамику для удаления лишнего металла, тем самым предотвращая образование мостов. Наконец, наступает этап охлаждения. Мощные вентиляторы обдувают выходную плату окружающим воздухом, быстро замораживая жидкий припой, образуя плотную мелкозернистую металлургическую структуру, предотвращая при этом деформацию подложки.
Скорость конвейерной ленты служит главным таймером всего процесса. Оно напрямую определяет время пребывания, которое представляет собой точное количество секунд, в течение которых плата остается погруженной в расплавленную волну. Стандартные промышленные скорости обычно колеблются от 1,0 до 1,5 метров в минуту, что обеспечивает идеальное время задержки от двух до четырех секунд. Слишком высокая скорость приводит к истощению сквозных отверстий припоя, что приводит к образованию слабых и полых соединений. И наоборот, медленный темп подвергает доску чрезмерному тепловому стрессу. Исходя из этого, конвейер намеренно расположен под наклоном, обычно от 4 до 9 градусов. Этот особый угол использует гравитацию, побуждая излишки жидкого припоя аккуратно отслаиваться от задней кромки платы при выходе из волны.
Калибровка параметров предварительного нагрева требует детального понимания толщины платы, массы компонента и химического состава флюса. Для стандартных сборок FR4 температура верхней части платы, измеренная за несколько мгновений до того, как она коснется волны, должна достигать от 90 до 130 градусов Цельсия. Водорастворимые флюсы обычно требуют более высоких температур активации по сравнению с более мягкими вариантами, не требующими очистки. Развертывание системы отслеживания теплового профиля остается наиболее эмпирическим методом, гарантирующим, что зоны предварительного нагрева обеспечивают правильную тепловую кривую.
Целевая температура ванны расплава полностью определяется конкретным составом сплава. Традиционные сплавы олова и свинца прекрасно плавятся при температуре от 245 до 250 градусов Цельсия. Современные бессвинцовые альтернативы обладают более высокими температурами плавления, что вынуждает операторов повышать температуру в ваннах до диапазона от 260 до 270 градусов Цельсия. Тем временем оператор определяет высоту волны, регулируя количество оборотов двигателя насоса в минуту. Золотое правило — устанавливать высоту волны так, чтобы она погружала примерно от половины до двух третей общей толщины доски. Волна, установленная слишком низко, физически не достигает кеглей. Агрессивная высокая волна зальет верхнюю часть платы, мгновенно разрушая компоненты.
Поскольку бытовая электроника неустанно стремится к миниатюризации, площадь плат стала невероятно плотной. Когда инженеры проектируют плату с несколькими разъемами со сквозными отверстиями, окруженными плотно упакованными высокочувствительными микрокомпонентами на нижней стороне, пропускать всю сборку через широкую волну припоя становится нежизнеспособным. Массивная тепловая волна просто расплавит соединения поверхностного монтажа и смоет мельчайшие детали. Чтобы решить эту проблему производства, предприятия переходят на Машина для селективной волновой пайки печатных плат . Вместо монолитной волны в этой усовершенствованной автономной системе используется миниатюрный управляемый компьютером фонтан припоя, который перемещается по плате, нанося расплавленный металл исключительно на намеченные сквозные контакты.
Оперативное мышление резко меняется при переходе от стандартных к выборочным системам. Традиционная пайка волной полностью зависит от глобальных параметров. Вы устанавливаете одну непрерывную скорость конвейера, один общий профиль предварительного нагрева и одну высоту волны, равномерно применяемую ко всей доске. Однако селективная пайка требует тщательного автономного программирования. Техники должны наметить трехосные координаты для каждого отдельного сустава. Роботизированное сопло может динамически регулировать время выдержки, угол подхода и объем припоя для каждого контакта. В частности, селективные сопла часто покрываются локализованным газообразным азотом, чтобы исключить окисление в месте пайки. Это высокоэффективная функция, редко применяемая в массивных ваннах под открытым небом стандартных машин.
Сфера автоматизированной пайки быстро развивается, движимая принципами разумного производства и строгим соблюдением экологических требований. Современные предприятия все больше отходят от ручной проверки параметров. Вместо этого они выбирают встроенные интеллектуальные датчики, которые в режиме реального времени отслеживают удельный вес потока, температурные кривые предварительного нагрева и высоту волн. Этот переход к управлению данными сводит к минимуму человеческие ошибки и позволяет проводить профилактическое обслуживание, предупреждая операторов о выходе из строя рабочих колес насосов до того, как произойдет катастрофический отказ.
Кроме того, в отрасли наблюдается массовый толчок к пайке волновой волной в закрытых азотных туннелях. Вытесняя кислород в зоне пайки, азот резко снижает образование окалины и улучшает смачивающую способность бессвинцовых припоев. Поскольку экологические нормы во всем мире ужесточаются, металлурги продолжают совершенствовать составы бессвинцовых сплавов. Эти новые сплавы призваны снизить температуру плавления и снизить агрессивную скорость растворения меди, которая характерна для старых бессвинцовых ванн, тем самым продлевая срок службы как ванны припоя, так и подложки печатной платы.
Взаимодействие с оборудованием, которое непрерывно перекачивает сотни килограммов сжиженного металла при температуре 260 градусов по Цельсию, представляет серьезную опасность ожога. Следовательно, протоколы безопасности на заводе должны рассматриваться как абсолютный закон. Операторы обязаны постоянно носить обязательные средства индивидуальной защиты. В этот арсенал входят жаропрочные термостойкие перчатки, доходящие до запястий, прочные огнестойкие фартуки и промышленная обувь с закрытым носком. Самое главное, необходимо носить защитные очки или щитки, закрывающие лицо, чтобы отразить непредсказуемые микробрызги флюса или расплавленного сплава.
Когда жидкий флюс сталкивается с сильным нагревом, он мгновенно испаряется, образуя летучие органические соединения и плотные пары канифоли. Вдыхание этих побочных продуктов представляет серьезный респираторный риск, включая развитие профессиональной астмы. Поддержание профессионально откалиброванной системы вытяжки и вентиляции является важнейшим элементом безопасности. Менеджеры объектов должны регулярно проверять вытяжные зонты и воздуховоды. Они должны гарантировать, что достаточное отрицательное давление постоянно отводит опасные пары от зоны дыхания оператора и безопасно выводит их наружу.
Пополнение емкости для припоя требует расчетливых и уверенных движений. При добавлении стержней из твердого припоя операторы должны захватывать металл тяжелыми щипцами и с ледяной скоростью опускать его в ванну. Падение тяжелого стержня приведет к вытеснению жидкости, что вызовет опасный всплеск расплавленного металла. Точно так же инструменты, используемые для технического обслуживания, такие как скиммеры для мусора, должны быть абсолютно сухими. Попадание даже одной капли влаги из окружающей среды в горячую ванну для припоя приводит к тому, что вода мгновенно превращается в пар. Это приводит к сильному взрывному извержению жидкого металла.
Соединение припоем проявляется, когда полоска излишков припоя растягивается на два или более соседних контакта, создавая катастрофическое электрическое короткое замыкание. Этот дефект часто возникает из-за динамики жидкости, которая не может правильно разделиться. Скорость конвейера может быть слишком высокой и плата выскочит из волны прежде, чем успеет стечь припой. Альтернативно, слишком высокая высота волны создает турбулентные брызги. Чтобы исправить это, операторы должны систематически проверять плотность магнитного потока, немного снижать скорость конвейера и обеспечивать достаточно крутой наклон конвейера, чтобы позволить силе тяжести вытягивать излишки металла.
Если припой не может пройти весь путь до верхней части платы, соединение считается механически слабым и электрически ненадежным. Это плохое проникновение почти всегда является термической проблемой. Если температура предварительного нагрева слишком низкая, холодная подложка действует как массивный радиатор, замораживая жидкий припой в середине подъема. Чтобы решить эту проблему, технические специалисты должны увеличить температуру зоны предварительного нагрева, гарантируя, что плата полностью пропитается термическим воздействием. Они также должны убедиться, что время пребывания в волне достаточно велико, чтобы позволить капиллярному действию завершить свою работу.
Сосульки припоя выглядят как острые, похожие на сталактиты выступы, угрожающе свисающие с нижней части выводов компонентов. Эти шипы образуются, когда жидкий металл замерзает слишком быстро, когда плата выходит из волны, что препятствует образованию гладкого закругленного соединения. Основной причиной обычно является температура ванны с припоем, которая опустилась ниже рабочего порога сплава, или неправильный угол отделения конвейера. Операторы должны проверять тигель с помощью внешней термопары, чтобы подтвердить температуру, и отрегулировать охлаждающие вентиляторы, чтобы убедиться, что они не охлаждают преждевременно саму волну.
Основой стабильной и высокопроизводительной работы машины является регулярное ежедневное техническое обслуживание. В конце каждой смены операторы должны производить удаление окалины. Используя специальную перфорированную титановую лопатку, техники тщательно снимают темный окисленный порошок с поверхности ванны расплава. Если оставить в резервуаре слишком много окалины, это изолирует тепло и серьезно нарушит динамику волновой жидкости. После этого форсунки распыления флюса необходимо тщательно промыть изопропиловым спиртом, чтобы растворить липкие смолы, которые приводят к неравномерному распылению. Наконец, протирка пальцев конвейера предотвращает заклинивание транспортировочных рельсов накоплением флюса.
Помимо ежедневных протирок, более глубокое механическое обслуживание обеспечивает долгосрочную стабильность работы. Ежемесячно бригады технического обслуживания должны снимать рабочие колеса волновых насосов. Удаление затвердевшего шлака и наростов припоя с лопастей крыльчатки гарантирует плавную высоту волны без вибрации. Кроме того, нанесение высокотемпературной синтетической смазки на приводные цепи конвейера предотвращает вибрацию ленты. Механический сбой здесь легко разрушает охлаждающие паяные соединения. Ежеквартально физический образец ванны расплава должен отправляться по почте в металлургическую лабораторию. Когда доски проходят через волну, микроскопические количества меди растворяются в горшке. Если это загрязнение медью превышает строгие отраслевые пороги, ванна становится вялой, и ее необходимо частично слить и заполнить новым сплавом.
Достижение мастерства в эксплуатации оборудования для пайки волной требует сочетания тщательной подготовки, глубоких технических знаний и непоколебимой дисциплины. Точное управление тепловыми параметрами и скоростью конвейера остается главным секретом обеспечения высокопроизводительного и бездефектного производства. В то же время строгое соблюдение протоколов безопасности и управления выхлопными газами надежно защищает операторов от серьезных опасностей на рабочем месте. Соблюдая структурированный график планового технического обслуживания, предприятия могут предотвратить внезапные механические неисправности и продлить срок службы основного оборудования. Хотя современные автоматизированные системы очень продвинуты, именно глубокое понимание лежащей в их основе химической и термической динамики гарантирует настоящий успех производства. Если вы хотите модернизировать свою сборочную линию надежным и высокопроизводительным оборудованием, оцените свои конкретные потребности в объеме и плотности печатных плат. Ознакомьтесь с обширным выбором решений для автоматической и селективной пайки на сайте smtwenzhan.com , чтобы найти именно то оборудование, которое соответствует вашим производственным целям.
Оптимальная температура полностью определяется конкретным припоем, используемым в вашем производственном процессе. Традиционный оловянно-свинцовый припой работает безупречно, когда температура ванны поддерживается в диапазоне от 245 до 250 градусов Цельсия. Напротив, современные бессвинцовые сплавы, которые обладают более высокими температурами плавления, требуют повышения температуры тигля до диапазона от 260 до 270 градусов Цельсия. Слишком холодная ванна приводит к плохому проникновению отверстий и образованию сосулек, а чрезмерное тепло может привести к ожогу флюса и расслоению подушечек.
Время выдержки определяет точную продолжительность, в течение которой конкретный участок печатной платы остается погруженным в волну расплавленного припоя. Для стандартных операций идеальное время задержки составляет строго от 2 до 4 секунд. Это короткое окно предоставляет широкие возможности для теплопередачи и капиллярного действия, чтобы протянуть припой вверх по металлизированным сквозным отверстиям, оставаясь при этом достаточно коротким, чтобы предотвратить тепловое повреждение чувствительных электронных компонентов. Операторы контролируют этот критический показатель, регулируя скорость моторизованного конвейера.
Дросс, неизбежный слой окисленного металла, который образуется на поверхности ванны расплава, необходимо удалять не реже одного раза за производственную смену или примерно каждые восемь часов непрерывной работы. Накопление толстых слоев шлака забивает механику насоса, вызывает турбулентную высоту волн и часто приводит к тому, что частицы оксида задерживаются внутри окончательных паяных соединений. Операторы должны использовать специальный перфорированный инструмент для просеивания окалины и обеспечения стекания пригодной для использования жидкого припоя обратно в ванну.
Шарики припоя представляют собой крошечные шарики припоя, которые прилипают к паяльной маске или ламинату после того, как плата выходит из волны. Обычно они вызваны взрывным выделением газа. Если температура предварительного нагрева слишком низкая, летучие растворители во флюсе не испаряются полностью до того, как попадут на волну расплава при температуре 260 градусов. Быстрое кипение этих захваченных растворителей приводит к тому, что расплавленный припой разбрызгивается и разлетается по плате. Настройка профиля предварительного нагрева для обеспечения полного испарения растворителя является наиболее эффективным решением.
Применение флюса контролируется путем регулирования объема и удельного веса химиката. В современных установках для распыления флюса операторы программируют давление распылительного сопла и скорость перемещения для нанесения микротонкого однородного слоя. На протяжении всей смены операторам приходится часто проверять удельный вес флюса с помощью ареометра или автоматического датчика. Если флюс становится слишком густым из-за испарения растворителя, необходимо добавить разбавитель. Если нанести слишком много флюса, образуется липкий остаток и увеличивается риск возгорания в зоне предварительного нагрева.
Система селективной пайки применяется, когда печатная плата имеет очень сложную двустороннюю компоновку, где чувствительные компоненты для поверхностного монтажа расположены в опасной близости от выводов со сквозными отверстиями. Прохождение такой плотной платы через массивную традиционную волну пайки расплавит нижние соединения и смоет компоненты. Селективная машина решает эту проблему, используя программируемое миниатюрное сопло для пайки, которое с высокой точностью воздействует на отдельные контакты, полностью игнорируя окружающую архитектуру.
Эксплуатация промышленного оборудования, содержащего сотни килограммов сжиженного металла, при экстремальных температурах требует использования строгих средств индивидуальной защиты. Операторы должны носить щитки, закрывающие лицо, или защитные очки с запахом, чтобы защитить глаза от внезапных выбросов флюса или брызг расплавленного металла. Для предотвращения серьезных контактных ожогов необходимы прочные термостойкие термоперчатки, доходящие до предплечий. Кроме того, рабочие должны носить огнестойкие фартуки и следить за тем, чтобы вытяжная система предприятия активно отводила опасные пары канифоли из зоны их дыхания.