Просмотры: 0 Автор: Редактор сайта Время публикации: 11.10.2026 Происхождение: Сайт
Знаете ли вы, что малейший сдвиг температуры может испортить целую партию печатных плат за считанные секунды? Плохой термоконтроль является основной причиной досадных производственных дефектов. Эти проблемы варьируются от стойких перемычек припоя до полностью сломанных компонентов. Чтобы исключить эти дорогостоящие ошибки, инженерам необходима точная тепловая карта всего процесса пайки.
Прецизионное управление температурным режимом теперь является определяющим фактором между прибыльным производственным циклом и списанием партии. Операторы больше не могут полагаться на предполагаемые настройки машины или исторические догадки. Из этого подробного руководства вы узнаете, как правильно настраивать термопары, выполнять пробный запуск и точно считывать температурные кривые. Освоение этих шагов мгновенно оптимизирует вашу сборочную линию.
Сектор производства электроники в значительной степени склоняется к конструкциям межсоединений с высокой плотностью соединений и бессвинцовым сплавам, соответствующим строгим требованиям RoHS. Следовательно, окно термического процесса резко сузилось. Недавний отраслевой анализ подчеркивает значительный сдвиг в сторону автоматизированного контроля качества. Автомобильная электроника и передовые телекоммуникации требуют производства без дефектов. Это строгое требование подталкивает заводы к внедрению непрерывного теплового мониторинга в режиме реального времени, а не периодических проверок.
Кроме того, составы флюсов становятся все более специализированными. Водорастворимые и не требующие очистки флюсы требуют очень специфических температур активации. Без высокоточного температурного профиля активация этих современных химикатов практически невозможна. Современные производственные линии интегрируют интеллектуальное программное обеспечение для профилирования, которое использует исторические данные для прогнозирования температурных аномалий до того, как они приведут к выходу платы из строя.
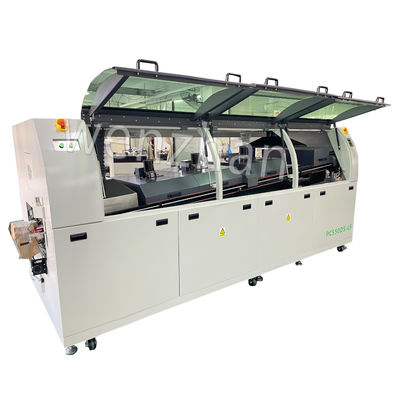
Термический профиль — это точная кривая зависимости времени от температуры, которую испытывает плата при прохождении через паяльное оборудование. Он действует как диагностическая тепловая карта. На этой карте документированы конкретные температуры, достигнутые в различных точках платы за определенный период. Этот профиль, по сути, является сердцебиением любого Машина для пайки волной SMT . От этого зависит металлургическая надежность и механическая прочность конечных паяных соединений.
Без документированной тепловой кривой операторы, по сути, управляют производственной линией вслепую. Отсутствие видимости значительно увеличивает риск катастрофического выхода платы из строя.
Основная цель сбора этих данных — убедиться, что тепловая среда соответствует строгим химическим и физическим требованиям процесса пайки.
В то время как стандартные показания машины предоставляют базовые показатели, сбор точных тепловых данных требует специального оборудования. Этот механизм должен выдерживать суровые условия внутри паяльного туннеля. Полагаться только на датчики машины недостаточно. Температура нагревательных элементов существенно отличается от реальной температуры на поверхности платы.
Для этой задачи необходимы устройства профилирования, соответствующие отраслевым стандартам. Эти изолированные регистраторы данных предназначены для перемещения по конвейеру непосредственно за испытательной платой. Они записывают данные о температуре в реальном времени с несколькими интервалами в секунду. Тепловой барьер, защищающий регистратор, должен быть достаточно прочным, чтобы выдерживать прямое воздействие подогревателей и интенсивное тепловое излучение расплавленного сплава.
Термопары — это настоящие датчики, которые физически измеряют тепло. Для таких высокотемпературных применений повсеместно рекомендуются термопары типа K. Крайне важно использовать термопары малой массы, обычно 30 или 36 AWG. Это гарантирует, что сам датчик не будет действовать как радиатор, что приведет к искусственному снижению регистрируемой температуры.
Закрепление термопар на испытательной плате является решающим шагом. Высокотемпературная эпоксидная смола обеспечивает превосходное прочное соединение и хорошую теплопроводность. Однако для этого требуется длительное время отверждения. Алюминиевая лента — наиболее распространенный метод временных конструкций. Алюминий эффективно проводит тепло, благодаря чему наконечник термопары точно отражает температуру платы.
Профилирование никогда не следует выполнять на случайном куске подручного материала. Операторы должны использовать специальную доску золотого профиля. Эта конкретная панель должна идеально имитировать реальную производственную плату с точки зрения физических размеров, количества слоев, веса меди и плотности компонентов. Тепловая масса определяет, насколько быстро доска поглощает и рассеивает тепло. Использование голой платы для профилирования густонаселенной сборки приведет к совершенно неточным настройкам базовой линии.
Целостность ваших тепловых данных полностью зависит от точности настройки термопары. Плохое размещение или ослабленные крепления приведут к появлению ложных шипов. Это неизбежно приводит к неправильным настройкам станка и последующим дефектам качества.
Чтобы учесть всестороннее тепловое воздействие, датчики необходимо стратегически разместить по всем направлениям. Стандартная практика требует минимум трех-пяти точек измерения. Передняя кромка — это первая деталь, которая сталкивается с волной расплава и испытывает быстрые изменения температуры. Задняя кромка часто сохраняет тепло дольше всех. Центр платы склонен к физическому провисанию и часто является самой прохладной частью на этапе предварительного нагрева. Наконец, области с высокой тепловой массой и большими медными пластинами требуют значительно больше тепла для достижения целевой температуры.
Прикрепление шарика термопары требует деликатного подхода. Вы должны поместить приваренный наконечник прямо на целевую площадку. Затем плотно закройте его небольшим квадратом алюминиевой ленты. Плотно прижмите лопаткой, чтобы удалить микроскопические воздушные карманы. Захваченный воздух действует как теплоизолятор, искажая показания.
При измерении проникновения в сквозное отверстие вставьте шарик термопары в ствол отверстия с верхней стороны. Закрепите провод ровно на поверхности платы. Это гарантирует, что валик останется подвешенным внутри отверстия, не выступая за его дно, где он может быть срезан паяльным насосом.
После подготовки тестовой платы и инициализации регистратора данных следующим этапом является выполнение физического запуска. Этот процесс устанавливает базовые характеристики оборудования в текущих условиях окружающей среды.
Прежде чем вводить тестовую плату, операторы должны ввести первоначальные настройки в Машина для пайки волной SMT . Например, стандартные системы часто оснащены регулируемой скоростью конвейера, обычно устанавливаемой от 0,8 до 1,5 метров в минуту. Эта конкретная скорость определяет общее время, которое доска проводит в туннеле. Это напрямую влияет на время пребывания.
Установите нижний и верхний подогреватели для достижения целевой температуры верхней части. Для современных составов флюсов, не содержащих свинца, эта целевая температура обычно составляет от 100 до 120 градусов Цельсия. Температура ванны для припоя должна быть установлена в соответствии со спецификациями конкретного сплава, например, 260 градусов Цельсия для стандартных бессвинцовых сплавов.
Включите режим записи регистратора данных непосредственно перед размещением установки на конвейерных рельсах. Загрузите тестовую плату в той же ориентации, что и при реальном производстве. Посмотрите через смотровое стекло, пока доска движется. Убедитесь, что аэрозольный флюс равномерно покрывает нижнюю сторону, не просачиваясь через переходные отверстия. Наблюдайте за контактом с основной волной припоя. Жидкий металл должен мягко касаться нижней части доски гладким ламинарным потоком.
Создать график — это только полдела. Истинная диагностическая ценность заключается в интерпретации этой кривой зависимости времени от температуры. Стандартный профиль разделен на четыре отдельные зоны.
| Термическая зона | Традиционная мишень из оловянно- | свинцовой мишени | Основная цель |
|---|---|---|---|
| Предварительный нагрев уклона | От 1 до 2 градусов Цельсия в секунду | От 1 до 2,5 градусов Цельсия в секунду | Безопасное испарение растворителей флюса без компонентов, подвергающихся термическому шоку. |
| Термальное замачивание | От 80 до 100 градусов Цельсия | От 100 до 120 градусов Цельсия | Активируйте химические чистящие средства для удаления оксидов меди. |
| Пиковое время/время задержки | 210–220 градусов Цельсия (3–4 секунды) | 235–245 градусов Цельсия (3–5 секунд) | Достигните состояния ликвидуса для оптимального капиллярного действия через отверстие. |
| Охлаждающий наклон | От -2 до -4 градусов Цельсия в секунду | От -3 до -5 градусов Цельсия в секунду | Быстро закрепите шов, чтобы сформировать мелкую, прочную зернистую структуру. |
Зона предварительного нагрева представляет собой первый участок кривой. Кривая должна показывать устойчивый, линейный подъем. Крутизна наклона более 2 градусов Цельсия в секунду может привести к микротрещинам в керамических конденсаторах. Когда доска приближается к волне, кривая должна слегка сгладиться и перейти в фазу замачивания. Во время этой выдержки флюс химически активируется.
Пиковая температура представляет собой момент контакта платы с расплавленным металлом. На графике это выглядит как резкий, отчетливый всплеск. Ширина этого пика представляет собой время пребывания. Слишком короткий, и заполнение отверстия будет неполным. Слишком длинная длина может привести к растворению медных площадок в ванне с припоем.
Если при проверке после пайки выявляются дефекты, этот термографик становится вашим основным диагностическим инструментом. Манипулирование определенными зонами кривой позволяет операторам систематически решать механические и металлургические проблемы.
Соединение припоем происходит, когда расплавленный сплав не может отделиться между соседними выводами. Это приводит к непреднамеренному короткому замыканию. Это часто вызвано слишком медленным охлаждением припоя на выходе из волны или неактивным флюсом. Чтобы решить эту проблему, проверьте зону выдержки предварительного нагрева на графике. Небольшое увеличение температуры предварительного нагрева позволяет более эффективно стекать припою обратно в ванну.
Недостаточное заполнение отверстия происходит, когда припой не может пройти весь путь до сквозного отверстия. Это классический симптом недостаточного предварительного подогрева верхней части. Если верхняя часть платы слишком холодная, расплавленный припой замерзнет, не успев завершить капиллярное действие. Решение состоит в том, чтобы увеличить температуру предварительного нагрева верхней стороны и проверить время выдержки.
Небольшие шарики припоя, прилипшие к нижней части платы, называются шариками припоя. Сильные брызги и шарики припоя напрямую связаны с неправильным наклоном предварительного нагрева. Если скорость линейного изменения слишком высока, летучие растворители во флюсе не испаряются полностью. Когда эти влажные растворители попадают на волну расплава, они закипают со взрывом. Сглаживание кривой предварительного нагрева обеспечивает полное испарение растворителя.
В современных конструкциях плат чувствительные устройства для поверхностного монтажа часто размещаются рядом с тяжелыми разъемами для сквозных отверстий. В таких случаях традиционная массовая пайка часто оказывается слишком агрессивной. Воздействие расплавленной ванны всей нижней поверхности платы смешанной технологии может привести к оплавлению ранее паяных соединений. Это требует изменения как в выборе оборудования, так и в методологии профилирования.
Если вы обрабатываете большие объемы однородных плат со стандартными компонентами со сквозными отверстиями, идеальна традиционная система с непрерывным потоком. Эти надежные машины используют широкие каскадные волны для одновременной пайки всей платы. Они полагаются на глобальную температурную однородность по всей подложке.
И наоборот, сложные платы со смешанной технологией требуют Автономный аппарат для селективной волновой пайки . В этих передовых системах используется миниатюрный программируемый фонтан припоя, установленный на роботизированном портале. Поскольку применение тепла сильно локализовано, тепловой профиль представляет собой серию изолированных тепловых событий, а не однородный слой тепла. Вы должны прикрепить термопары непосредственно к контактам конкретных компонентов, на которые направлено микросопло. Кроме того, селективные машины позволяют инженерам программировать уникальное время выдержки для каждого отдельного касания сопла, обеспечивая беспрецедентный контроль над процессом пайки.
Создание идеального термического профиля — это тщательное сочетание точной настройки термопары, точного сбора данных и экспертного анализа кривых. Это наиболее эффективный способ гарантировать металлургическую целостность ваших сборок и одновременно защитить чувствительные компоненты от термического повреждения.
Помните, что профилирование никогда не является одноразовой задачей. Вы должны проводить регулярные проверки профиля, чтобы учитывать постепенный износ оборудования, колебания окружающей среды на заводе и изменения в новых партиях флюса. Поддержание строгого контроля над окном термического процесса значительно сократит количество доработок и повысит общий выход продукции.
Готовы расширить свои производственные возможности и устранить дефекты пайки? Посетите https://www.smtwenzhan.com, чтобы ознакомиться с нашим обширным каталогом надежного оборудования для поверхностного монтажа. Свяжитесь с нашей командой технических инженеров сегодня, чтобы получить индивидуальную консультацию по оптимизации вашего производственного цеха.
Установление строгого графика термического профилирования является основой для поддержания предсказуемой и высокопроизводительной производственной среды. В идеале при внедрении любого нового продукта необходимо собирать полный профиль, поскольку каждая уникальная сборка обладает разной тепловой массой. Более того, вам следует запускать профиль сразу после любого значительного технического обслуживания машины, например, замены нагревательных элементов или добавления свежего флюса. Стандарты контроля качества рекомендуют проверять тепловые параметры вашего оборудования не реже одного раза в неделю, чтобы предотвратить естественный технологический дрейф.
Время выдержки — это точная продолжительность, в течение которой определенная точка на плате находится в прямом физическом контакте с расплавленным сплавом. Эмпирические данные показывают, что оптимальное время выдержки обычно составляет от 3 до 5 секунд. Это специальное окно дает достаточно времени для капиллярного действия, чтобы вытянуть жидкий металл вверх через металлизированное сквозное отверстие. Это действие вытесняет летучие вещества флюса и образует структурно прочное галтель. Отклонение от этого окна может привести либо к недостаточному заполнению отверстий, либо к чрезмерному растворению меди.
Абсолютно нет. Попытка обрабатывать бессвинцовые припои с использованием термического профиля, разработанного для традиционного этилированного припоя, — это гарантированный путь к массовому отказу при контроле качества. Традиционный свинцовый припой представляет собой эвтектический сплав с температурой плавления 183 градуса Цельсия. Современные бессвинцовые сплавы имеют значительно более высокие температуры плавления. Для достижения правильной динамики жидкости при использовании бессвинцового припоя максимальная температура должна достигать 255–265 градусов Цельсия. Флюсы, разработанные для бессвинцовой обработки, также требуют совершенно разных наклонов предварительного нагрева.
Для правильного функционирования различных химических флюсов требуется определенная тепловая энергия. Флюсы на водной основе, не содержащие летучих органических соединений, требуют более длительного и горячего предварительного нагрева для полного испарения воды перед попаданием на волну. Если вода остается, она мгновенно превращается в пар, вызывая сильное разбрызгивание припоя. И наоборот, канифольные флюсы на спиртовой основе испаряются гораздо быстрее и могут полностью сгореть, если зона предварительного нагрева слишком горячая или слишком длинная, в результате чего колодки остаются незащищенными от окисления.
Зубчатые линии или внезапные, невозможные падения температуры на графике температурного профиля почти всегда указывают на механическую неисправность датчика, а не на фактическое колебание температуры. Обычно это происходит, когда алюминиевая лента теряет клейкость, в результате чего шарик термопары периодически отрывается от поверхности платы. Это также может быть вызвано износом проводов термопары с микротрещинами внутри изоляции. Всегда проверяйте крепления датчиков и целостность проводов перед запуском профиля.