Просмотры: 0 Автор: Редактор сайта Время публикации: 13.10.2026 Происхождение: Сайт
Эффективность диктует прибыльность. Это жесткое правило в современном производстве электроники. Технология поверхностного монтажа сегодня доминирует. Тем не менее, массовая пайка остается абсолютным краеугольным камнем сборки печатных плат со сквозными отверстиями и смешанной технологией. Освоение процесса пайки волновой пайкой выходит далеко за рамки простого плавления металла. Это строгое требование для предотвращения дорогостоящих дефектов платы. Это сокращает необходимость ручных доработок и обеспечивает долговременную надежность электронных компонентов.
Основополагающая технология создавалась десятилетиями. Тем не менее, задействованные переменные требуют точного инженерного контроля. Они варьируются от тепловой динамики до химии жидкостей. В этом подробном руководстве мы разберем точные последовательные этапы производственной линии с точки зрения проектирования на месте. Понимая эту механику, руководители производства могут оптимизировать процессы сборки и принимать обоснованные решения по обновлению возможностей предприятия.
По своей сути система волновой пайки представляет собой крупномасштабный производственный актив. Он предназначен для крепления сквозных электронных компонентов к печатной плате в ходе непрерывного автоматизированного рабочего процесса. Основной принцип работы заключается в перекачивании резервуара с расплавленным припоем. Это создает стоячую динамическую волну. Когда голая плата проходит над этим гребнем жидкости, открытые металлические участки внизу притягивают припой. Это формирует надежные электрические и механические соединения за счет капиллярного действия.
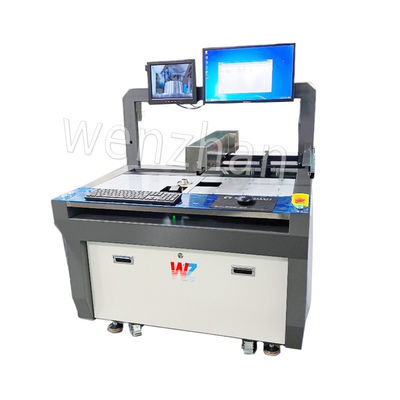
В современной производственной среде Машина для пайки волной SMT, такая как серия WZ-250, обычно устанавливается сразу после фазы пайки оплавлением. Печи оплавления предназначены для работы с деликатными устройствами поверхностного монтажа на верхней стороне платы. Тем временем волновая система обрабатывает оставшиеся сквозные компоненты. Он также фиксирует любые компоненты нижней стороны, приклеенные специальной эпоксидной смолой. Такой двойной подход делает его незаменимым инструментом для сборочных линий со смешанной технологией.
Кроме того, за последние два десятилетия оборудование значительно изменилось. Мы больше не полагаемся исключительно на традиционный припой на основе свинца. Учитывая строгий глобальный сдвиг в сторону соблюдения требований по опасным веществам, современные машины предназначены для работы с агрессивными бессвинцовыми сплавами, такими как SAC305. Бессвинцовый припой требует более высоких температур плавления и очень агрессивен по отношению к обычным металлам. Поэтому в современном оборудовании используются специализированные чугунные или титановые ванны для припоя. Они в сочетании с современными цифровыми терморегуляторами обеспечивают абсолютную стабильность процесса.
Задолго до того, как плата столкнется с расплавленным металлом, требуется тщательная подготовка. Все сквозные компоненты должны быть правильно вставлены в подложку. В зависимости от уровня автоматизации объекта операторы либо вручную загружают компоненты, либо полагаются на роботизированную установку. После заполнения доска надежно загружается на конвейерную систему машины.
В заводских цехах операторы обычно полагаются на две основные конвейерные установки. Пальцевые конвейеры захватывают доску за самые края с помощью титановых захватов, прикрепленных к цепной передаче. Это очень эффективно для стандартных односторонних плат. Напротив, при работе со сложной смешанной технологией операторы используют композитные поддоны с индивидуальной маршрутизацией. Эти сверхмощные носители действуют как тепловой щит. Они обнажают только те выводы со сквозными отверстиями, которые требуют пайки, маскируя и защищая ранее оплавленные компоненты от резкой волны жидкости.
Конфигурация параметров определяет успех этого начального этапа. Инженеры-технологи должны запрограммировать программное обеспечение станка с точными рецептами, адаптированными к термической массе плиты. Скорость конвейера обычно фиксируется в диапазоне от 1,0 до 1,8 метра в минуту. В частности, конвейер устанавливается под расчетным наклоном от 4 до 7 градусов. Этот тонкий угол усиливает гравитацию. Это помогает вязкому припою аккуратно отслаиваться от платы при выходе из волны, что значительно сводит к минимуму риск короткого замыкания.
Когда плата начинает свой путь по закрытому туннелю, первым активным этапом, с которым она сталкивается, является нанесение флюса. Эту зону часто характеризует отчетливый запах испаряющихся растворителей. Флюс — это специализированное химическое чистящее средство, которое служит трем непреложным целям. Он удаляет существующее окисление с медных колодок. Он создает защитный барьер от вторичного окисления на этапе предварительного нагрева при высоких температурах. Наконец, он значительно снижает поверхностное натяжение расплавленного припоя, способствуя быстрому смачиванию.
Без безупречного нанесения флюса жидкий металл просто отскочит от окисленной меди. Это приводит к отклонению досок. Контроль качества здесь представляет собой тонкий баланс. Нанесение чрезмерного количества флюса оставляет липкий кислотный остаток, который вызывает долговременную коррозию или рост дендритов. И наоборот, редкое нанесение приводит к плохому смачиванию. В результате швы становятся сухими и механически слабыми.
Флюсование распылением является бесспорным современным отраслевым стандартом. Он использует возвратно-поступательное сопло под давлением для распыления жидкости в мелкий туман. При этом микрослой наносится непосредственно на целевые области. Этот метод обеспечивает исключительную точность и сводит к минимуму химические отходы. Он идеально подходит для современных составов флюсов, не требующих очистки. Операторы должны регулярно выполнять техническое обслуживание этих распылительных головок. Засоренное сопло может незаметно поставить под угрозу всю производственную партию.
После нанесения флюса конвейер транспортирует плиту в туннель предварительного нагрева. Эта закрытая секция покрыта несколькими тепловыми зонами. В этих зонах используются вентиляторы с принудительной конвекцией, инфракрасные панели или стратегическая комбинация того и другого.
Основной целью предварительного нагрева является абсолютное предотвращение термического шока. Подложка из стекловолокна при комнатной температуре не может выдержать внезапное погружение в жидкий металл при температуре 265 градусов. Такой резкий скачок температуры может привести к сильной деформации платы. Это может привести к расслаиванию внутренних медных слоев или разрушению чувствительных керамических конденсаторов. Чтобы предотвратить это, зоны предварительного нагрева плавно повышают температуру платы со строгой скоростью от 1 до 2 градусов Цельсия в секунду.
Кроме того, эта тепловая энергия вызывает активацию флюса. Жидкий флюс содержит летучие растворители-носители, которые необходимо выпарить. Когда внутренняя температура платы достигает 90–120 градусов Цельсия, эти растворители испаряются. Они оставляют после себя активные смолы. Эти высокоактивные химические вещества затем очищают металлические поверхности от микроскопических примесей, подготавливая их к металлургическому соединению.
После достижения оптимального температурного профиля плата переходит в самую суть работы. Ядро тяжелого груза Машина для пайки волновой пайкой печатных плат, такая как модель WZ-550, является ее массивным резервуаром. Он содержит сотни килограммов расплавленного сплава, постоянно перемешиваемого механическими крыльчатками.
Крупносерийное производство в значительной степени опирается на технологию двойной волны, гарантирующую идеальное формирование швов в плотных топографиях. Когда плата вступает в первоначальный контакт, она сталкивается с волной чипа. Это узкая турбулентная струя припоя высокого давления. Агрессивная гидродинамика этой первой волны с силой впрыскивает жидкий металл в узкие сквозные отверстия. Он омывает корпуса приклеенных компонентов поверхностного монтажа, активно предотвращая дефект, известный как затенение.
Сразу после этого турбулентного удара доска скользит по основной волне. Этот ламинарный стеклообразный поток завершает формирование сустава. Его основная функция — удалить излишки припоя, когда плата разрывает контакт с кастрюлей. Используя естественное поверхностное натяжение текущей жидкости, ламинарная волна разрывает потенциальные мостики припоя. После него остаются чистые однородные филе.
Успех этого деликатного взаимодействия определяется временем задержки. Это точное количество секунд, в течение которых конкретный штифт остается погруженным в воду. Оптимальное время задержки составляет от 2 до 4 секунд. Если транзит слишком быстрый, капиллярное действие прекращается, и отверстие остается незаполненным. Если он будет задерживаться слишком долго, чрезвычайная тепловая нагрузка растворит медные площадки прямо в ванне с припоем, разрушив всю сборку.
В тот момент, когда доска выходит из расплавленной волны, металлургическая связь еще не заперта. Слой интерметаллического соединения затвердевает на этапе охлаждения. Это сопровождается громким гулом мощных вытяжных вентиляторов, гоняющих охлажденный воздух по конвейеру.
Строго контролируемая скорость охлаждения жизненно важна для структурной целостности. Медленное охлаждение приводит к образованию крупнозернистой микроструктуры припоя, которая очень чувствительна к вибрационной усталости. С другой стороны, быстрое охлаждение, превышающее 5 градусов Цельсия в секунду, вызывает серьезный тепловой стресс. Это связано с разными коэффициентами расширения стекловолоконных, медных выводов и выводов компонентов. Это часто приводит к разрыву контактных площадок или микротрещинам в паяных соединениях.
В зависимости от химического состава флюса может потребоваться очистка после пайки. Водорастворимые флюсы оставляют высококоррозионные ионные остатки, которые требуют немедленной нейтрализации в поточной моечной машине периодического действия. Напротив, современные флюсы, не требующие очистки, оставляют безвредные микроскопические остатки. Это позволяет производителям полностью обойти стадию мытья, экономя огромное количество воды и время обработки.
Последним препятствием является строгий контроль качества. На предприятиях, соответствующих отраслевым стандартам высокой надежности, используются автоматизированные системы оптического контроля. Эти роботизированные станции используют современные камеры для сканирования нижней части доски. Они проверяют наличие идеальных вогнутых скруглений, проверяют адекватность заполнения отверстий и мгновенно отмечают отклонения от нормы для ручной доработки.
Недавний отраслевой анализ подчеркивает окончательный сдвиг в секторе производства электроники в сторону интеллектуальных производственных сред, управляемых данными. Печатные платы становятся все более миниатюрными и плотно упакованными. Эта тенденция особенно обусловлена инновациями в электромобилях и аэрокосмической отрасли. Следовательно, допуск на тепловую погрешность сократился почти до нуля. Аналитики отмечают, что современные предприятия быстро внедряют протоколы Индустрии 4.0. Руководители предприятий интегрируют свое паяльное оборудование с датчиками температурного профиля, работающими в режиме реального времени, и системами распознавания дефектов с искусственным интеллектом.
Кроме того, на заводах ведется активная работа по обеспечению устойчивого развития. Современные заводы переходят на закрытые системы с азотным кожухом. Впрыск азота вытесняет кислород из расплавленного припоя, что резко сводит к минимуму образование окалины и снижает общее потребление энергии. Массовая пайка явно превращается из грубой механической задачи в тщательно контролируемый процесс управления температурой с замкнутым контуром.
Поскольку занимаемая площадь компонентов продолжает сокращаться, роль пайки массовой волной пришлось адаптировать. Инженеры-производители должны тщательно оценить конкретную геометрию платы, чтобы сделать выбор между традиционными массовыми системами и целенаправленной селективной технологией.
Традиционная пайка волновой пайкой подвергает всю нижнюю поверхность платы воздействию флюса и волны расплава. Этот метод исключительно эффективен для устаревших плат, блоков питания или сборок, где все компоненты нижней стороны достаточно прочны, чтобы выдержать жидкий металл. Если ваша производственная линия требует высокой производительности для относительно простых плат смешанной технологии, стандартная двухволновая машина является наиболее экономичным выбором.
Однако современные конструкции часто характеризуются высокой плотностью чувствительных двусторонних микропроцессоров. Пропуск такой доски через массивную волну мгновенно расплавит существующие оплавленные соединения. Дорогие компоненты упадут прямо в ванну с припоем. Именно здесь Автономный аппарат для селективной волновой пайки становится незаменимым.
Вместо непрерывной волны, омывающей всю плату, селективная система использует миниатюрный фонтан припоя с ЧПУ, установленный на роботизированном портале. Это динамическое сопло перемещается по определенным запрограммированным координатам. Он наносит флюс и расплавленный припой только на изолированные штыри со сквозными отверстиями. Такая высокая точность полностью защищает окружающие хрупкие компоненты от термического воздействия. Это также устраняет необходимость в дорогих нестандартных волновых поддонах. Для крупносерийных производственных линий, работающих со сложными медицинскими или телекоммуникационными устройствами, селективная пайка — это очевидный путь вперед.
Даже при использовании тщательно откалиброванного оборудования этот процесс включает в себя нестабильную химию и термодинамику. Операторы должны регулярно контролировать выходные данные для выявления аномалий. Понимание коренных причин позволяет инженерам систематически настраивать параметры, а не полагаться на догадки.
| Название дефекта | Визуальный вид | Основные инженерные причины | Корректирующие действия на полу |
|---|---|---|---|
| Соединение пайкой | Паутина излишков припоя, соединяющая два соседних контакта, приводит к смертельному короткому замыканию. | Слишком высокая скорость конвейера; недостаточный объем флюса; Высота волны установлена слишком высоко. | Замедлите конвейер, чтобы увеличить время отклеивания; проверить форсунки для распыления флюса; уменьшите скорость насоса ламинарной волны. |
| Пустоты припоя или точечные отверстия | Небольшие отверстия или кратеры, нарушающие гладкую поверхность затвердевшего соединения. | Влага, попавшая внутрь ламината, выделяет газы; недостаточный предварительный нагрев, не позволяющий испарить растворители флюса. | Перед сборкой запеките голые доски в духовке; слегка увеличьте температуру зоны предварительного нагрева. |
| Холодная пайка | Тусклый, зернистый, комковатый припой, который не смог должным образом смочить медную площадку. | Температура паяльной ванны упала слишком низко; массивные медные плоскости, поглощающие все тепло. | Проверьте тепловую калибровку потенциометра; увеличьте время выдержки при предварительном нагреве тяжелых многослойных плит. |
| Сосульки или флаги | Острые игольчатые шипы припоя, свисающие вниз с выводов компонентов. | Активность потока иссякла еще до выхода из волны; пологий угол выхода конвейера. | Перейти на состав флюса с более высокой термической стойкостью; убедитесь, что наклон конвейера установлен в пределах 6–7 градусов. |
Процесс пайки — это тщательно спланированная последовательность действий, требующая строгого контроля над множеством переменных. Операторы и инженеры-технологи должны постоянно балансировать химию флюсов, термическое профилирование и динамику жидкости для достижения безупречных металлургических связей.
Выбор подходящего оборудования имеет первостепенное значение для вашей сборочной линии. В то время как традиционные системы массово-волновой пайки остаются бесспорными чемпионами в крупносерийном производстве однородной продукции, современные машины селективной пайки обеспечивают хирургическую точность, необходимую для современных плотно упакованных двусторонних сборок. Время, потраченное на понимание этих механизмов, — это инвестиции в долгосрочную надежность продукта и прибыльность завода.
Мы настоятельно рекомендуем руководителям производства критически оценить существующие линии сборки печатных плат. Переход на автоматизированные решения для пайки, управляемые данными, может значительно снизить количество дефектов и оптимизировать производственный процесс. Чтобы найти лучшее в отрасли оборудование, адаптированное к вашим конкретным производственным потребностям, изучите широкий ассортимент машин для традиционной и селективной пайки в SMT Wenzhan. Их команда инженеров может помочь вам выбрать именно то оборудование, которое необходимо для повышения производительности вашего предприятия.
Ответ: Основное различие заключается в источнике тепла и применении припоя. Пайка оплавлением преимущественно используется для устройств поверхностного монтажа. Он включает в себя нанесение липкой паяльной пасты на голые площадки, размещение компонентов и пропускание платы через конвекционную печь для расплавления пасты. И наоборот, пайка волной предназначена для компонентов со сквозными отверстиями. Он пропускает нижнюю часть заполненной платы над объемной ванной с циркулирующим жидким припоем.
Ответ: Фактическое время обработки одной доски очень быстрое. Хотя для нагрева тяжелой ванны припоя после холодного запуска требуется значительное время, одна плата обычно проходит всю конвейерную систему через флюсование, предварительный нагрев, пайку и охлаждение всего за 1–3 минуты. Это делает его очень эффективным для массового производства.
Ответ: Да, современное оборудование специально предназначено для обработки бессвинцовых сплавов, таких как SAC305. Однако, поскольку бессвинцовые сплавы имеют более высокую температуру плавления, а жидкое олово обладает высокой коррозионной активностью, эти машины должны быть изготовлены со специальными титановыми или чугунными ваннами для припоя. Это предотвращает разъедание жидким металлом внутренних компонентов машины.
Ответ: Вам следует перейти на автономную селективную машину, если ваша конструкция имеет высокую плотность чувствительных компонентов для поверхностного монтажа как на верхней, так и на нижней стороне. Воздействие на такую плату традиционной массовой волны приведет к расплавлению и отсоединению компонентов нижней части. Селективная машина использует миниатюрное роботизированное сопло для пайки только определенных выводов со сквозными отверстиями, полностью избегая окружающих хрупких компонентов.
Ответ: Время выдержки означает точную продолжительность, в течение которой определенная точка на плате остается погруженной в волну расплавленного припоя. Это критический параметр, рассчитываемый путем деления длины контакта волны на скорость конвейера. Отраслевые стандарты обычно предписывают время выдержки от 2 до 4 секунд, чтобы обеспечить оптимальное заполнение отверстий без термического повреждения.
Ответ: Для традиционных сплавов на основе свинца температура припоя обычно поддерживается в диапазоне от 240 до 250 градусов Цельсия. Однако в современном производстве в основном используются бессвинцовые сплавы. Для достижения оптимальной динамики жидкости и надлежащего смачивания швов требуются более высокие температуры ванны в диапазоне от 255 до 265 градусов Цельсия.
Ответ: Впрыск азота в среду пайки вытесняет кислород из ванны с расплавленным припоем. Это предотвращает окисление жидкого металла. Исключив окисление, заводы резко сокращают образование припоя. Это сокращает количество дорогостоящих отходов сплава и значительно улучшает визуальное качество и структурную целостность конечных паяных соединений.