Просмотры: 0 Автор: Редактор сайта Время публикации: 21.10.2026 Происхождение: Сайт
Точность является краеугольным камнем современного производства электроники. Вы когда-нибудь видели, чтобы одна неправильно откалиброванная настройка разрушала тысячи печатных плат? Это случается чаще, чем вы думаете. Весь процесс пайки требует идеального термодинамического и химического баланса. Без этого равновесия производители сталкиваются с катастрофическим количеством дефектов, дорогостоящими переделками и сбоями на местах.
Этот процесс далеко не простой механический этап. Это высокоорганизованная последовательность термических событий и динамики жидкости. Овладение этими взаимосвязанными переменными позволяет отделить безупречные соединения от огромных финансовых потерь. Здесь мы описываем точные параметры, необходимые для оптимизации вашей сборочной линии, независимо от того, используете ли вы традиционную крупносерийную установку или используете точные локализованные технологии.
Прежде чем углубляться в конкретные настройки машины, мы должны признать текущие тенденции производства. В отрасли наблюдается массовый переход к конструкциям межсоединений высокой плотности. Этот сдвиг во многом обусловлен телекоммуникациями 5G, передовой аэрокосмической электроникой и бурно развивающимся рынком электромобилей. Эти отрасли требуют абсолютной бездефектной надежности.
Следовательно, окна процессов быстро сокращаются. Традиционные массовые процессы все чаще дополняются высоколокализованными, точными методами, основанными на данных. Инженерам теперь требуется оборудование, обеспечивающее более жесткий термоконтроль и возможности динамической флюсовки для обработки сложных плат, изготовленных по смешанным технологиям.
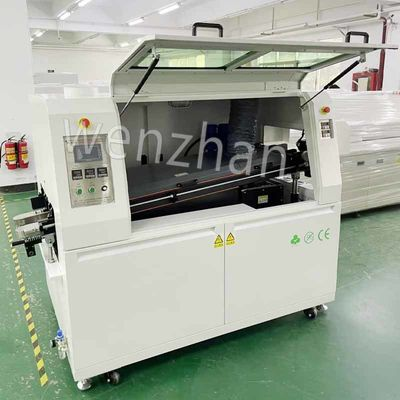
Чтобы добиться производства без дефектов, операторы должны сначала понять, что массовая пайка — это непрерывная взаимозависимая экосистема. Суть его заключается в том, что доска проходит над кастрюлей с расплавленным сплавом, где механический насос создает стоячую волну. Эта волна омывает нижнюю часть платы, прилипая к открытым металлическим площадкам и одновременно проникая в сквозные выводы компонентов.
Система построена на четырех основных принципах:
Крайне важно признать каскадный эффект этих этапов. Плохая химическая подготовка сделает стадию предварительного нагрева неэффективной. Следовательно, неправильный предварительный нагрев неизбежно приведет к катастрофическим структурным дефектам на заключительном этапе склеивания.
Флюс служит химической основой надежного электрического соединения. Его основная цель — уменьшить поверхностное натяжение и растворить стойкие оксидные слои, которые естественным образом образуются на металлических поверхностях. Контроль над осаждением этого химического вещества является самым первым шагом на пути к оптимизации линии. Представьте себе плотно заполненную плату FR4, скользящую по флюсу. Если покрытие неравномерное, весь последующий процесс оказывается под угрозой.
В современном сборочном оборудовании преимущественно используются системы распыления. Очень важно контролировать наносимый объем и давление воздуха, используемого для его распыления. При калибровке При пайке печатных плат волновой пайкой операторы должны уделять приоритетное внимание равномерному туману. Нанесение чрезмерного объема приводит к образованию грязных и липких остатков. Эти остатки могут вызвать долгосрочные проблемы с надежностью, такие как электромиграция. Напротив, недостаточный объем приводит к плохому смачиванию. В результате на плате остаются оксиды, вызывающие перемычки, пропуски и холодные соединения. Давление распыления должно быть настроено так, чтобы туман покрывал доску равномерно, не отскакивая от подложки.
Для жидких химических препаратов контроль удельного веса является непреложным параметром. Пока жидкость находится в резервуаре, спиртовой растворитель постепенно испаряется. Это приводит к резкому повышению концентрации твердых материалов. Если плотность становится слишком высокой, жидкость загустевает, что приводит к образованию избыточного остатка и потенциальному засорению сопла. Для добавления разбавителя и поддержания точного химического соотношения необходимы автоматические контроллеры плотности или регулярные ручные проверки ареометра.
При обработке компонентов со сквозным отверстием жидкость должна перемещаться вверх внутри металлизированного сквозного отверстия, чтобы обеспечить движение расплавленного сплава. Давление вверх системы распыления должно быть настроено для достижения оптимальной глубины проникновения. Цель состоит в том, чтобы химические вещества достигли верхней части ствола, чтобы облегчить капиллярное действие. Однако операторы должны избегать попадания воды на верхнюю часть печатной платы, что может привести к загрязнению устройств поверхностного монтажа или контрольных точек.
После химической подготовки плита поступает в зону предварительного нагрева. Цель здесь тройная. Сначала выпарите растворители, чтобы предотвратить взрывное газовыделение при попадании на волну. Во-вторых, активируйте химические чистящие средства. В-третьих, осторожно повышайте температуру платы, чтобы предотвратить тепловой удар при контакте с жидким металлом.
Скорость, с которой нагревается подложка, известна как скорость линейного изменения или наклона. Эмпирические данные показывают, что идеальная скорость нагрева обычно составляет от 1 до 2 градусов Цельсия в секунду. Если уклон слишком агрессивный, быстрое тепловое расширение может привести к серьезным повреждениям. Представьте себе, что многослойные керамические конденсаторы трескаются под напряжением или подложка FR4 расслояется изнутри. Контролируемый устойчивый подъем обязателен.
Термическое профилирование требует контроля как со стороны компонентов, так и со стороны пайки сборки. Нижняя сторона обычно должна достигать температуры от 110 до 130 градусов Цельсия, чтобы обеспечить правильную активацию. Это зависит от конкретной используемой химии. Однако операторы должны строго следить за температурой верхней части. Термочувствительные компоненты никогда не должны превышать максимальный температурный порог, который на этом этапе обычно ограничивается от 100 до 120 градусов Цельсия.
Время выдержки означает время, в течение которого плата остается при целевой температуре активации до контакта с жидким сплавом. Этот параметр определяет, насколько тщательно очищается от окисления. Если выдержка слишком короткая, химические вещества не вступят в полную реакцию. И наоборот, если он слишком длинный, защитный слой сгорит полностью. В результате плата подвергается быстрому окислению, как только она вступает в фазу склеивания.
Волновой модуль, несомненно, является сердцем всей операции. Это именно тот момент, когда механическая прочность и электропроводность навсегда формируются. Гидродинамика и тепловые характеристики расплавленного сплава должны точно регулироваться.
Рабочая температура горшка полностью зависит от используемого сплава. Для традиционного припоя со свинцом температура плавления эвтектики составляет 183 градуса Цельсия. В горшке обычно поддерживают температуру от 240 до 250 градусов по Цельсию. У современных бессвинцовых сплавов, соответствующих требованиям RoHS, таких как SAC305, температура плавления выше. Для этого необходима температура кастрюли от 255 до 265 градусов по Цельсию. Работа ниже этих параметров увеличивает вязкость, что приводит к образованию перепонок. Работа над ними ускоряет растворение меди, буквально разъедая площадки на плате.
Высота волны определяет, насколько глубоко деталь погружается в расплавленный металл. Отраслевые стандарты предписывают, чтобы плата была погружена в воду на половину-две трети ее общей толщины. Если гребень слишком низкий, ему будет не хватать восходящего давления, необходимого для заполнения сквозных отверстий за счет капиллярного действия. Если гребень слишком высок, он рискует затопить верхнюю часть платы, разрушить компоненты и вызвать сильные короткие замыкания.
Время пребывания — это точное количество секунд, в течение которых определенная точка на подложке остается в контакте с волной жидкости. Стандартное окно невероятно узкое, обычно оно занимает всего 2–4 секунды. Слишком короткий, и основные металлы не смогут достичь необходимой температуры для образования правильного интерметаллического соединения. Это приводит к слабым и холодным суставам. Слишком длительное и продолжительное воздействие вызывает чрезмерный рост интерметаллических соединений. Это делает соединение хрупким и поджигает основу.
При работе с расширенным В машинах для пайки волной SMT, предназначенных для плат смешанной технологии, таких как серия WZ-550, операторы используют двойные волны. Первый представляет собой турбулентную волну стружки, вызываемую высокой скоростью насоса. Он разработан для подачи жидкого металла в ограниченное пространство и предотвращения затенения за небольшими компонентами для поверхностного монтажа. Второй — гладкая ламинарная лямбда-волна. Это удаляет излишки материала и формирует окончательную идеальную галту на штифтах со сквозными отверстиями.
Физическое движение доски через туннель так же важно, как и термодинамика. Конвейерная система действует как механическая основа, связывающая воедино все остальные параметры.
Скорость конвейера является основной переменной. Он напрямую определяет скорость предварительного нагрева, время выдержки и критическое время выдержки. Типичные скорости варьируются от 0,8 до 1,5 метров в минуту. Если оператору необходимо увеличить время простоя, он должен замедлить движение путей. Кроме того, это одновременно увеличивает общее тепловое воздействие в зоне предварительного нагрева. Следовательно, регулировка этой скорости требует целостной перекалибровки всего теплового профиля.
Пути в этих системах никогда не бывают идеально ровными. Они намеренно наклонены под углом, обычно от 4 до 7 градусов. Этот наклон усиливает гравитацию, помогая динамике жидкости. Когда плата выходит из гребня, угол позволяет расплавленному сплаву естественным образом отслаиваться или стекать с подложки. Эта физика отделения необходима для разрушения поверхностного натяжения. Это предотвращает появление таких дефектов, как сосульки, перепонки и перемычки между соседними штифтами.
Охлаждение — заключительный, но часто упускаемый из виду этап процесса. Правильное снижение температуры заключается не только в том, чтобы сделать доску безопасной для человека. Это очень важный металлургический этап.
Как только сборка выйдет из жидкого металла, ее необходимо быстро охладить для затвердевания соединения. Идеальный наклон охлаждения обычно составляет от 2 до 5 градусов Цельсия в секунду. Вентиляторы с принудительной конвекцией воздуха или промышленные охладители располагаются непосредственно после котла, чтобы добиться такого быстрого падения.
Скорость затвердевания напрямую влияет на микроструктурную целостность металла. Быстрое охлаждение ограничивает рост дендритов внутри сплава, что приводит к мелкозернистой структуре. Это создает блестящее, механически прочное соединение с высокой усталостной прочностью. Напротив, если доске позволить охлаждаться слишком медленно на окружающем воздухе, сплав образует крупнозернистую структуру. В результате суставы становятся тусклыми, заиндевевшими и склонными к растрескиванию под воздействием вибрации.
Хотя быстрое затвердевание желательно для металлургии, операторы должны быть предельно осторожны, чтобы избежать негативного теплового удара. Слишком быстрое падение температуры может привести к тому, что подложка FR4 и прикрепленные к ней компоненты будут сжиматься с совершенно разными скоростями. Это связано с изменением коэффициентов теплового расширения. Такое несоответствие может легко сломать хрупкие устройства для поверхностного монтажа или привести к деформации и изгибу всей платы.
Стандартная объемная система обрабатывает одновременно всю нижнюю поверхность сборки. Для этого необходимо, чтобы все компоненты для поверхностного монтажа на нижней стороне были приклеены и выдерживали прямой контакт с сильным нагревом. Однако современные плотные платы часто содержат компоненты со сквозными отверстиями, окруженные высокочувствительными двусторонними микропроцессорами.
В этих сложных сценариях Автономный аппарат для селективной волновой пайки становится незаменимым. В таком оборудовании, как WZ-250, используется миниатюрный фонтан с роботизированным управлением, который перемещается от точки к точке. Он соединяет отдельные контакты, полностью избегая близлежащих чувствительных компонентов.
Для работы селективной системы требуется программирование совершенно уникальных параметров:
Даже при тщательном профилировании различия в изготовлении платы или качестве компонентов могут привести к аномалиям. Операторы должны знать, как отследить визуальные дефекты до конкретных настроек машины. Систематически изолируя эти переменные, инженеры-технологи могут превратить линию с высоким уровнем дефектов в высоко предсказуемую производственную операцию.
| Тип дефекта | Визуальный вид | Основные причины | Корректировка параметров для разрешения |
|---|---|---|---|
| Соединение пайкой | Нежелательный металл, соединяющий два соседних контакта. | Излишек химии, низкая температура кастрюли, медленный конвейер. | Увеличьте угол наклона конвейера, чтобы облегчить отслаивание; увеличить скорость пути; проверить удельный вес. |
| Холодные соединения | Тусклые, неровные, комковатые или несмоченные филе. | Недостаточное тепло, плохая химическая активация. | Увеличьте время или температуру выдержки предварительного нагрева; увеличить время пребывания; проверьте объем распыления. |
| Шарики или брызги | Крошечные металлические шарики прилипли к маске доски. | Взрывоопасное выделение растворителей. | Замедлите скорость предварительного нагрева, чтобы обеспечить полное испарение; проверьте влажность выпечки. |
| Недостаточное заполнение отверстий | Сплав не достигает верха сквозного отверстия. | Низкий гребень волны, недостаточное капиллярное действие. | Увеличьте давление проникновения распыления; увеличить глубину погружения; замедлите конвейер для более длительного ожидания. |
Преобразование этих параметров в решение о покупке имеет решающее значение для успеха вашего производства. Как выбрать подходящее оборудование с учетом этих переменных процесса?
Процесс пайки представляет собой тонкий и неумолимый баланс химии, термодинамики и механики жидкости. Каждый отдельный параметр определяет структурную целостность конечной печатной платы. Это варьируется от микропокрытия химических чистящих средств до точного угла наклона конвейерных дорожек. Операторы должны тщательно контролировать температуру, плотность жидкости и механическую скорость, чтобы поддерживать это равновесие.
Независимо от того, использует ли производитель традиционную высокопроизводительную линию или программирует роботизированную точность автономного селективного блока, непрерывное температурное профилирование и регулярное техническое обслуживание остаются ключевыми факторами успеха. Использование этих настроек гарантирует бездефектное производство, защищает чувствительные электронные компоненты и в конечном итоге максимизирует окупаемость ваших производственных инвестиций.
Если вы хотите модернизировать свою производственную линию оборудованием, обеспечивающим точный контроль параметров, изучите передовые решения, доступные на smtwenzhan.com, чтобы найти идеальное решение для ваших сборочных нужд.
Хотя она варьируется в зависимости от толщины доски и сложности компоновки, типичная скорость гусениц колеблется от 0,8 до 1,5 метров в минуту. Эту скорость необходимо тщательно откалибровать, чтобы обеспечить конечное время выдержки от 2 до 4 секунд.
В стандартной системе вся нижняя часть сборки проходит по массивному непрерывному гребню из жидкого металла. Напротив, автономное селективное устройство использует небольшой роботизированный фонтан для соединения отдельных штифтов через отверстия один за другим. Это защищает близлежащие чувствительные устройства для поверхностного монтажа от чрезмерного нагрева.
Для традиционных сплавов со свинцом температуру в ванне обычно поддерживают от 240 до 250 градусов по Цельсию. Для современных бессвинцовых материалов, соответствующих требованиям RoHS, температура должна быть значительно выше. Обычно ее поддерживают в пределах от 255 до 265 градусов Цельсия.
Дорожки обычно расположены под углом от 4 до 7 градусов, чтобы позволить расплавленному сплаву естественным образом отслаиваться от подложки при выходе из гребня. Гравитация втягивает излишки материала обратно в горшок, что предотвращает неприятные дефекты, такие как перепонки, мостики и острые сосульки.
Абсолютно. Если зона предварительного нагрева слишком холодная, химические реагенты не активируются, что приводит к плохому смачиванию и холодным соединениям. Если температура нарастает слишком быстро или становится слишком жарко, защитный слой сгорит преждевременно. В результате термического удара хрупкие керамические компоненты на плате могут легко расколоться.
При пайке волновой пайкой нижняя часть печатной платы проходит над чашей с расплавленным металлом для пайки компонентов, находящихся в сквозных отверстиях. При пайке оплавлением паяльная паста наносится на контактные площадки, сверху размещаются компоненты для поверхностного монтажа, а затем вся плата проходит через печь, чтобы расплавить пасту. В современном производстве часто используются обе технологии на одной доске.
Параметры следует проверять ежедневно с помощью панели термического профилирования. Основные калибровки, включая проверку рабочих колес насоса, углов конвейера и однородности распыления флюса, следует проводить во время планового ежемесячного технического обслуживания. Непрерывный мониторинг гарантирует, что процесс остается в строгом температурном окне, необходимом для бездефектного производства.